
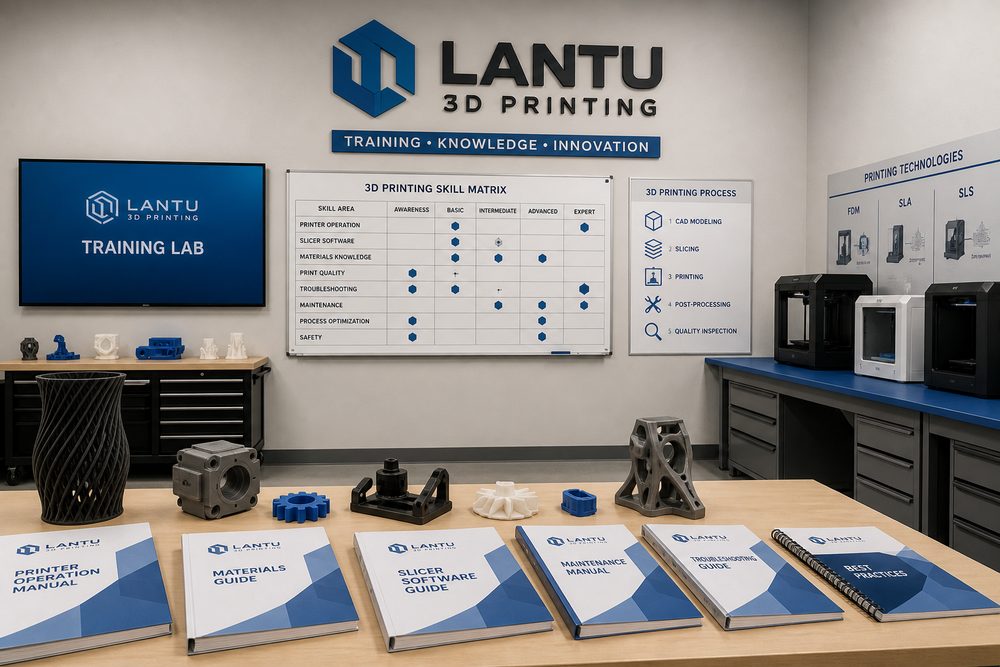
Inleiding: teamcapaciteit bepaalt de bovengrens van 3D-printdiensten
3D-printtalenttraining en teamopbouw zijn geen geïsoleerd procesonderdeel, maar een systeemproject dat begint bij het verduidelijken van de vraag, via modelbeoordeling, materiaal- en proceskeuze, productieplanning en levering tot en met de eindacceptatie. Voor een platform als lantu3D Printing, dat het volledige traject van blauwdruk/ontwerp tot fysiek eindproduct beheert en realiseert, moet de bovengrens van 3D-printdiensten worden opgesplitst in meetbare, evalueerbare en continu te verbeteren werkzaamheden: is het invoerbestand volledig, zijn de kritieke afmetingen aangegeven, zijn materiaalbatch en machine-instellingen traceerbaar, en kunnen de inspectierapporten de besluitvorming van de klant ondersteunen. Alleen wanneer deze informatie al vroeg in het project wordt vastgelegd, hoeven offertes, prototypes, kleine series en kwaliteitsfeedback niet te leunen op de onmiddellijke inschatting van individuele ervaring.
In de praktijk zien bedrijven 3D-printtalenttraining en teamopbouw vaak als een specifieke vaardigheid van één functie, maar wat het resultaat echt bepaalt is samenwerking over alle stappen heen. Een ogenschijnlijk eenvoudig proefstuk kan tegelijk vragen om een laagdikte van 0,1-0,2 mm, maatbeheersing op ±0,2 mm-niveau, behandeling van steuncontactpunten, beheersing van vervormingsrisico door warmte, een doel voor oppervlakteruwheid en een geschikte manier van transportbescherming. Zonder uniforme werkwijze lopen herbewerking en extra kosten vaak pas vlak voor oplevering op.
1. Gebruik een competentiemodel per functie om eisen voor ontwerp, proces, kwaliteit en projectmanagement te ontleden
Allereerst moet er een duidelijke technische basis worden vastgelegd. Bij de start van een project moeten het doel van het onderdeel, de belastingsrichting, de assemblage-relaties, het esthetische niveau en de leveringshoeveelheid worden bevestigd, waarna deze voorwaarden worden vertaald naar procesparameters. Een functioneel testonderdeel vraagt bijvoorbeeld vooral om sterkte en maatstabiliteit, een presentatieonderdeel om textuur, kleur en oppervlakeenheid, en een kleine serie vooral om stukskost, cyclustijd en consistentie tussen batches. Verschillende doelen vragen om verschillende materiaal- en procescombinaties; één set ervaring kan niet alle scenario’s afdekken.
Het is aan te raden om de kernparameters in een projectkaart vast te leggen: aanbevolen materiaal, bouworiëntatie, laagdiktebereik, toleranties voor kritieke afmetingen, nabewerkingseisen, inspectiemethode en risiconiveau. Voor SLA-harsdelen moet aandacht uitgaan naar kromtrekken van dunne wanden, steunsporen en brosheidsverandering na UV-uitharding; voor SLS-nylondelen naar poederverversingsratio, porositeit en kleuruniformiteit; en voor metalen SLM-delen naar restspanningen, warmtebehandelingsregime en extra bewerkingsmarge voor kritieke gaten.
2. Verkort met casuïstiek de afstand van theorie naar praktijk voor nieuwe medewerkers
Probleemanalyse mag niet blijven steken bij een eindresultaat als "print mislukt", maar moet worden teruggeleid naar vijf dimensies: ontwerp, materiaal, machine, parameters en handelingen. Een scheur in een onderdeel kan bijvoorbeeld voortkomen uit een plotselinge wanddikteverandering, interne spanningsconcentratie of een ongeschikte warmtebehandelingscurve; een afwijking van een gatpositie kan worden veroorzaakt door de bouwrichting, onvoldoende stijfheid van ondersteuningen of een onduidelijke referentie voor nabewerking; een ongelijk oppervlak kan tegelijk samenhangen met de opbouw van ondersteuningen, het straalmiddel, de polijstbaan en de reinigings- en droogcondities.
lantu3D Printing legt in projectmanagement meer nadruk op de bewijsketen: slicescreenshots, machinebatch, materiaalbatch, kritieke parameters, procesfoto’s en inspectiegegevens worden bewaard. De waarde daarvan zit niet alleen in verantwoordingsplicht, maar vooral in het geven van een onderbouwde basis voor de volgende ontwerpronde. Zo is het bijvoorbeeld vaak effectiever om een lokale wanddikte van 1,0 mm naar 1,5 mm te verhogen, een overhanghoek binnen 45° te houden en op de achterzijde van een groot vlak ribben toe te voegen dan simpelweg van machine te wisselen.
3. Bouw een kennisbank en mentorensysteem op om verlies van ervaring te beperken
Een uitvoerbare aanpak moet proces, rollen en acceptatiecriteria omvatten. Qua proces kan een zesstappenmethode worden toegepast: "behoeftebeoordeling — DFAM-ontwerpcontrole — procesbeoordeling — proefproductieverificatie — bevestiging vóór serieproductie — evaluatie na levering". Qua rollen nemen ontwerp, proces, productie, kwaliteit en projectmanagement samen deel aan de kritieke momenten. Qua acceptatie worden naast afmetingen ook het esthetische niveau, assemblagetests, sterkteverificatie, verpakkingsconditie en klantfeedback vastgelegd.
Voor projecten in kleine en middelgrote series is het raadzaam om een gelaagde beheersing in te voeren: klasse A voor veiligheids- of assemblagekritische onderdelen, waarvoor een eerste-artikelinspectie en 100% controle van kritieke afmetingen verplicht zijn; klasse B voor functionele testonderdelen, met steekproeven en assemblageverificatie; en klasse C voor uiterlijk- of displayonderdelen, waarbij de nadruk ligt op oppervlakte- en kleurconsistentie. Door deze indeling worden middelen gerichter ingezet en begrijpt de klant beter waar de grenzen tussen kosten en kwaliteit liggen.
4. Gebruik projectevaluaties om teamgroei continu te stimuleren
Wat in de uitvoering het vaakst over het hoofd wordt gezien, is het evaluatiemechanisme. Na elk project moeten de werkelijke uren, het aantal mislukkingen, de oorzaken van herbewerking, de wijzigingspunten van de klant en de definitieve parameters worden vastgelegd, zodat de eenmalige leverervaring verandert in een organisatie-asset. Voor terugkerende sectoren zoals medische hulpmiddelen, autogereedschappen, behuizingen voor consumentenelektronica en lucht- en ruimtevaartproefstukken kunnen evaluatiegegevens uitgroeien tot een materiaaldatabase, parameterbibliotheek, risicolijst en offertemodel.
Tegelijkertijd moet worden voorkomen dat 3D-printen simpelweg wordt gezien als "snel even een onderdeel maken". De kernwaarde ligt in het verkorten van de validatiecyclus, het verlagen van de drempel voor complexe structuren en het verbinden van ontwerp-, productie-, inspectie- en leverdata. Wanneer een onderneming 3D-printtalenttraining en teamopbouw in standaardprocessen opneemt, kan 3D-printen zich ontwikkelen van een prototypingtool tot een stabiele digitale productiemogelijkheid.
Samenvatting
De kern van talentopbouw is niet het opleiden van één alleskunner, maar het vormen van een organisatiecapaciteit die kan samenwerken, worden herhaald en opgeschaald. Voor professionals in de sector ligt de echte concurrentiekracht niet in het bezit van een bepaald type machine, maar in het vermogen om onder complexe eisen snel te beoordelen, stabiel uit te voeren en ervaring blijvend vast te leggen. lantu3D Printing blijft zich richten op ontwerpbeoordeling, materiaal- en proceskeuze, productiebeheer en leververificatie, om klanten volledige ondersteuning te bieden van blauwdruk tot fysiek eindproduct.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.