
Mở đầu: Năng lực nhân sự quyết định mức sàn của việc bàn giao dự án in 3D
Trong dịch vụ in 3D, khách hàng thường chỉ nhìn thấy báo giá, mẫu thử và thời gian giao hàng, nhưng yếu tố thực sự ảnh hưởng đến độ ổn định của việc bàn giao lại là cả một hệ thống năng lực vị trí như rà soát mô hình, đánh giá quy trình, kiểm soát hậu xử lý và trao đổi nghiệm thu. Ngay cả khi dùng cùng một máy, cùng một loại PA12 nylon hoặc nhựa quang hóa, nếu người vận hành có cách hiểu khác nhau về độ dày thành, hướng đặt, mật độ chống đỡ, thời gian làm sạch bột và cửa sổ đóng rắn, thì vẫn có thể dẫn tới sai lệch kích thước, lỗi bề mặt, cấn lắp ráp hoặc phải làm lại. lantu3D chú trọng hơn vào quản lý toàn bộ vòng đời từ bản vẽ/thiết kế đến bàn giao hiện vật, vì vậy đào tạo nhân sự không thể dừng ở mức “biết vận hành máy”, mà phải hình thành một hệ thống phán đoán kỹ thuật có thể sao chép.
1. Bản đồ năng lực vị trí: Tách kinh nghiệm thành các mô-đun có thể đào tạo
Trước hết, hệ thống đào tạo cần xác định rõ bản đồ năng lực cho từng vị trí. Nhân sự rà soát mô hình cần nắm được độ dày thành tối thiểu, bù trừ đường kính lỗ, bo mép/vát cạnh, ghép tách chi tiết và kiểm soát phiên bản tệp; kỹ sư công nghệ cần hiểu các công nghệ SLA, SLS, MJF, SLM, FDM, ví dụ chi tiết nhựa thường dùng độ dày lớp 0,05-0,1 mm, chi tiết nylon chức năng SLS thường dùng 0,1-0,15 mm, còn chi tiết kim loại SLM phải chú ý đến truyền nhiệt của hệ chống đỡ và xử lý nhiệt về sau; nhân sự hậu xử lý phải nắm các tiêu chuẩn tháo chống đỡ, mài, phun cát, nhuộm màu, sơn phủ, đóng rắn UV và làm sạch bột; nhân sự QC cần hiểu trường hợp áp dụng của thước cặp, dưỡng kiểm, dưỡng ren, CMM hoặc quét 3D; còn quản lý dự án phải liên kết được chốt yêu cầu, ghi nhận thay đổi, rủi ro bàn giao và các mốc xác nhận của khách hàng.
2. Đào tạo chuẩn mô hình: Giúp người mới biết nhận diện rủi ro trước
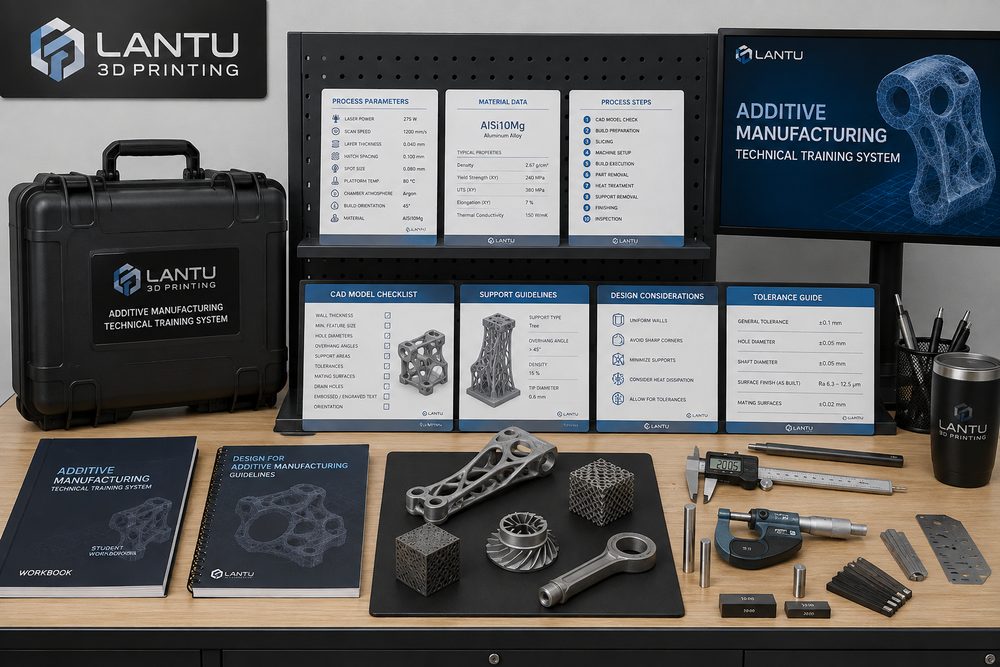
Nhiều lần phải làm lại không phải do in thất bại, mà do mô hình vốn đã có rủi ro chế tạo ngay từ đầu. Khi đào tạo, cần xây dựng checklist rà soát mô hình: với chi tiết trang trí thành mỏng, độ dày thành nên không thấp hơn 0,8-1,2 mm; với chi tiết chịu lực, thường cần từ 2,0 mm trở lên và kết hợp gân tăng cứng; lỗ mù và rãnh sâu phải kiểm tra khả năng thoát bột, vì khoang kín mà bột SLS không thể thoát ra thì bắt buộc phải bổ sung lỗ thoát bột; với chi tiết lắp ráp, cần chừa khe hở theo công nghệ từ 0,15-0,4 mm, và nếu sau đó sơn phủ hoặc mạ điện thì còn phải cộng thêm phần dư cho lớp phủ bề mặt. Mỗi người mới nên thực hành đánh dấu điểm rủi ro trên 20-30 mô hình lịch sử thực tế, rồi đối chiếu với kết quả bàn giao cuối cùng, như vậy mới có thể chuyển từ “nhìn mô hình” sang “dự đoán hiện vật”.
3. Đào tạo tham số công nghệ: Dùng thư viện ca thực tế thay cho kinh nghiệm truyền miệng
Đào tạo công nghệ điều kỵ nhất là chỉ truyền đạt kết luận. Cách hiệu quả hơn là xây dựng thư viện ca tham số, ghi lại lô vật liệu, hướng đặt, độ dày lớp, chiến lược chống đỡ, phương pháp hậu xử lý và kết quả kiểm tra. Ví dụ, cùng là chi tiết trưng bày bề mặt, nhựa SLA có thể cho bề mặt mịn hơn, nhưng các tấm mỏng diện rộng lại dễ cong vênh trong giai đoạn hậu đóng rắn; cùng là cấu trúc ngàm, PA12 SLS có độ dẻo tốt hơn nhựa giòn thông thường, nhưng hiệu ứng bề mặt dạng hạt và co ngót kích thước cần được thông báo từ trước. Thư viện ca nên có cả mẫu thành công lẫn phân tích thất bại, ít nhất ghi lại ảnh lỗi, phán đoán nguyên nhân, hành động sửa và kết quả xác minh lại. Nhờ đó, khi gặp dự án tương tự, người mới không chọn công nghệ theo cảm tính mà dựa trên dữ liệu có thể truy xuất để đưa ra quyết định kỹ thuật.
4. Đào tạo hậu xử lý và QC: Biến “trông có vẻ ổn” thành tiêu chuẩn có thể nghiệm thu
Đào tạo hậu xử lý cần chuyển thẩm mỹ chủ quan thành tiêu chuẩn thực thi được. Sau khi tháo chống đỡ có cho phép còn dấu chân chống đỡ hay không, độ nhám sau phun cát có ảnh hưởng đến mặt lắp hay không, chi tiết nhuộm màu có bị lệch màu giữa các lô hay không, nhựa trong có cần mài nhiều cấp và phủ sơn bóng bảo vệ hay không, tất cả đều phải được định nghĩa trong hướng dẫn thao tác. Khâu QC cũng cần phân cấp: mẫu ngoại quan tập trung kiểm tra bề mặt, sai màu và biến dạng rõ rệt; mẫu lắp ráp tập trung kiểm tra vị trí lỗ, ngàm và khe hở phối hợp; còn mẫu chức năng thì phải chú ý hướng chịu lực, độ bền ren, khả năng chịu nhiệt hoặc kháng hóa chất. Với kích thước then chốt, có thể áp dụng kiểm 100% cho mẫu đầu tiên, lấy mẫu trong quá trình, và kiểm lại mẫu cuối; tỷ lệ lấy mẫu có thể đặt từ 5%-20% tùy theo số lượng và mức độ rủi ro.
5. Cách triển khai đào tạo: Thi, cơ chế người hướng dẫn và vòng lặp tổng kết
Đào tạo thực sự hiệu quả cần có vòng lặp khép kín. Giai đoạn đầu là học tiêu chuẩn, yêu cầu người mới nắm được sổ tay vật liệu, giới hạn năng lực công nghệ và yêu cầu đầu vào của báo giá; giai đoạn hai là dự án kèm cặp, dưới sự hướng dẫn của mentor để hoàn thành rà soát mô hình và đề xuất công nghệ; giai đoạn ba là tự xử lý các đơn hàng rủi ro thấp và được chấm điểm dựa trên kết quả nghiệm thu; giai đoạn bốn là tham gia tổng kết các dự án phức tạp, học cách xử lý thay đổi từ khách hàng, rủi ro trễ hạn và tranh chấp chất lượng. Mỗi tháng có thể chọn ngẫu nhiên 5-10 dự án tiêu biểu để họp tổng kết, đưa các mục “vì sao thất bại”, “phát hiện bằng cách nào”, “lần sau phòng tránh ra sao” vào cơ sở tri thức. Về lâu dài, hệ thống này giúp kinh nghiệm lắng đọng thành năng lực của tổ chức, chứ không chỉ nằm trong đầu một vài kỹ sư.
Kết luận: Mục tiêu của đào tạo là bàn giao ổn định, không phải kỹ năng đơn lẻ
Trọng tâm của đào tạo nhân lực in 3D không phải là tạo ra một người biết vận hành máy, mà là xây dựng năng lực phối hợp từ đánh giá thiết kế, lựa chọn công nghệ, thực thi sản xuất, hậu xử lý, kiểm tra đến trao đổi với khách hàng. Với một nền tảng quản lý và hiện thực hóa vòng đời như lantu3D, quy trình đào tạo càng chuẩn hóa thì rủi ro dự án càng dễ kiểm soát, và trải nghiệm bàn giao mà khách hàng nhận được cũng càng ổn định. Doanh nghiệp có thể bắt đầu từ bốn công cụ: bản đồ năng lực vị trí, thư viện ca rà soát mô hình, bảng ghi tham số và checklist nghiệm thu, để biến kinh nghiệm phức tạp thành tài sản quy trình có thể học được, có thể kiểm chứng và có thể tối ưu liên tục.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.