
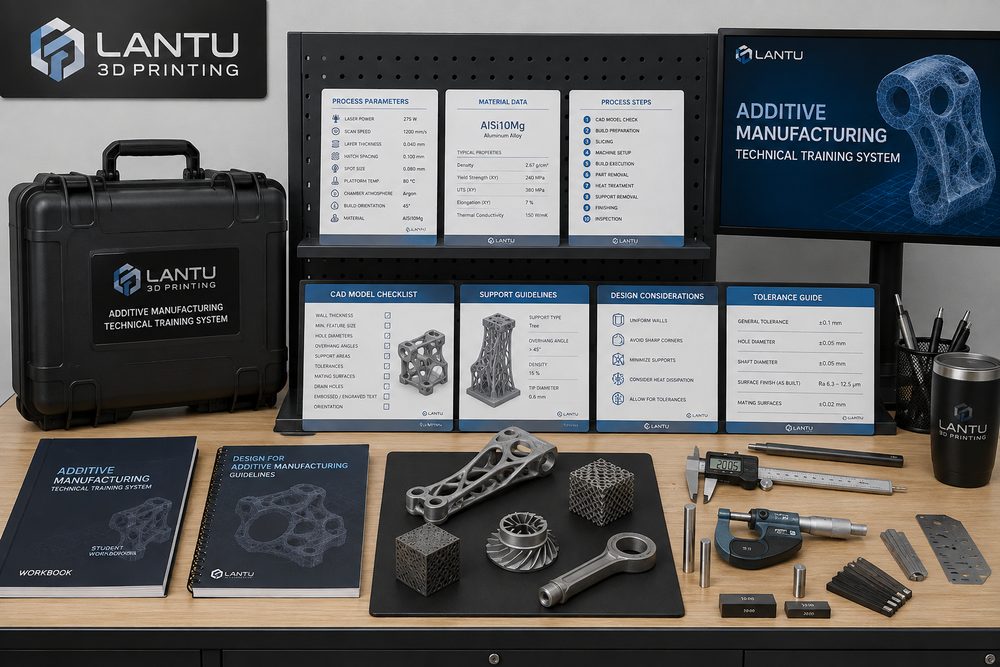
Introdução: a competência das pessoas define o limite inferior da entrega em projetos de impressão 3D
Nos serviços de impressão 3D, os clientes normalmente só veem o orçamento, a amostra e o prazo de entrega. No entanto, o que realmente determina a estabilidade da entrega é um conjunto completo de competências profissionais, como revisão de modelos, julgamento de processo, controle de pós-processamento e comunicação de aceitação. Mesmo com a mesma máquina e o mesmo material — como nylon PA12 ou resina fotossensível —, diferenças na compreensão do operador sobre espessura de parede, orientação de posicionamento, densidade de suportes, tempo de remoção de pó e janela de cura podem causar desvios dimensionais, defeitos de superfície, interferências na montagem ou retrabalho. A lantu3D valoriza especialmente a gestão do ciclo de vida completo, do projeto à entrega física; por isso, a formação de talentos não pode se limitar a “saber operar a máquina”, devendo formar um sistema de julgamento técnico replicável.
1. Mapa de competências por função: transformar experiência em módulos treináveis
O primeiro passo do sistema de formação é definir um mapa de competências por função. Os responsáveis pela revisão de modelagem precisam dominar espessura mínima de parede, compensação de furos, chanfraduras e raios, divisão de peças e controle de versões de arquivos. Os engenheiros de processo precisam entender as janelas de material dos processos SLA, SLS, MJF, SLM e FDM; por exemplo, peças em resina costumam usar espessura de camada de 0,05 a 0,1 mm, peças funcionais em nylon SLS costumam usar 0,1 a 0,15 mm, e peças metálicas em SLM também exigem atenção à condução térmica dos suportes e ao tratamento térmico posterior. A equipe de pós-processamento deve dominar remoção de suportes, lixamento, jateamento, tingimento, pintura, cura UV e padrões de limpeza de pó. O controle de qualidade precisa conhecer o cenário adequado para paquímetros, calibradores passa-não-passa, medidores de rosca, CMM ou varredura 3D. Já o gerente de projetos deve conectar congelamento de requisitos, registro de alterações, riscos de entrega e pontos de confirmação com o cliente.
2. Treinamento de normas de modelagem: ensinar os novatos a identificar riscos primeiro
Muitos retrabalhos não acontecem por falha na impressão, mas porque o modelo já nasce com riscos de fabricação. Durante o treinamento, deve-se criar uma checklist de revisão de modelo: para peças decorativas de parede fina, recomenda-se espessura entre 0,8 e 1,2 mm; para peças funcionais sujeitas a esforço, normalmente é necessário mais de 2,0 mm, combinadas com nervuras de reforço. Furos cegos e canais profundos devem ser verificados quanto à capacidade de remoção de pó; cavidades fechadas em SLS, das quais o pó não consegue sair, precisam de furos de drenagem. Peças de montagem devem prever folgas de 0,15 a 0,4 mm de acordo com o processo, e após pintura ou galvanização ainda é necessário reservar margem para a camada superficial. Cada novo colaborador deve praticar a marcação de pontos de risco em 20 a 30 modelos históricos reais e comparar com o resultado final entregue, para passar de “olhar o modelo” a “prever a peça física”.
3. Treinamento de parâmetros de processo: usar uma biblioteca de casos em vez de experiência verbal
O treinamento de processo nunca deve se basear apenas em conclusões soltas. Um método mais eficaz é criar uma biblioteca de casos de parâmetros, registrando lote do material, orientação de posicionamento, espessura de camada, estratégia de suporte, método de pós-processamento e resultados de inspeção. Por exemplo, mesmo sendo peças de apresentação, a resina SLA pode oferecer uma superfície mais fina, mas placas finas de grande área tendem a empenar durante a pós-cura. Da mesma forma, em estruturas de encaixe, a tenacidade do PA12 em SLS é superior à de resinas comuns mais frágeis, mas a textura granulada da superfície e a retração dimensional precisam ser informadas antecipadamente. A biblioteca deve incluir exemplos de sucesso e análises de falhas, registrando ao menos fotos do defeito, julgamento da causa, ação corretiva e resultado da nova validação. Assim, quando o novato enfrentar projetos semelhantes, ele não escolhe o processo por intuição, e sim com base em dados rastreáveis para tomar decisões de engenharia.
4. Treinamento de pós-processamento e controle de qualidade: transformar “parece bom” em critérios de aceitação
O treinamento de pós-processamento deve transformar percepção subjetiva em padrões executáveis. A descrição do trabalho precisa definir se é permitido deixar vestígios dos pontos de suporte após a remoção, se a rugosidade do jateamento afeta a face de montagem, se peças tingidas apresentam diferença de cor entre lotes, e se resinas transparentes exigem lixamento em múltiplas etapas e proteção com verniz. A etapa de controle de qualidade também precisa ser segmentada: amostras visuais devem focar superfície, cor e deformações evidentes; amostras de montagem devem verificar posições de furos, encaixes e folgas; peças funcionais devem considerar direção de esforço, resistência de rosca e desempenho térmico ou químico. Para dimensões críticas, pode-se adotar inspeção completa da primeira peça, amostragem durante o processo e verificação final da última peça, com taxa de amostragem ajustada entre 5% e 20% conforme o volume e o nível de risco.
5. Como colocar o treinamento em prática: provas, mentoria e ciclo de melhoria contínua
Um treinamento realmente eficaz precisa de um ciclo fechado. A primeira etapa é o aprendizado dos padrões, em que o novo colaborador deve se familiarizar com os manuais de materiais, os limites de capacidade do processo e os requisitos de entrada para orçamento. A segunda etapa é o projeto-sombra, no qual um mentor conduz a revisão de modelos e as sugestões de processo. A terceira etapa é o tratamento independente de pedidos de baixo risco, com avaliação baseada nos resultados de aceitação da entrega. A quarta etapa é a análise de projetos complexos, para aprender a lidar com alterações do cliente, riscos de atraso e disputas de qualidade. Todo mês, é possível selecionar de 5 a 10 projetos típicos para reuniões de retrospectiva, registrando na base de conhecimento “por que falhou”, “como foi identificado” e “como evitar da próxima vez”. No longo prazo, esse sistema transforma experiência em capacidade organizacional, em vez de deixá-la restrita à cabeça de engenheiros individuais.
Conclusão: o objetivo do treinamento é garantir entrega estável, não uma habilidade isolada
O núcleo da formação de talentos em impressão 3D não é criar apenas uma pessoa que saiba operar equipamentos, mas construir uma capacidade integrada de revisão de projeto, seleção de processo, execução de produção, pós-processamento, inspeção e comunicação com o cliente. Para uma plataforma como a lantu3D, voltada à gestão e implementação de todo o ciclo de vida, quanto mais padronizado for o sistema de treinamento, mais controláveis serão os riscos do projeto e mais estável será a experiência de entrega para o cliente. As empresas podem começar com quatro ferramentas: mapa de competências por função, biblioteca de casos de revisão de modelos, tabela de registro de parâmetros e checklist de aceitação, transformando experiência complexa em ativos de processo que podem ser aprendidos, verificados e continuamente aprimorados.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.