
Введение: компетенции персонала определяют нижнюю границу качества проекта 3D-печати
В сфере услуг 3D-печати клиент обычно видит только цену, образец и срок выполнения, но на реальную стабильность поставки влияет целый набор профессиональных навыков: проверка модели, выбор технологии, контроль постобработки и согласование приемки. Даже на одном и том же оборудовании и при использовании одного и того же PA12-нейлона или фотополимерной смолы различия в понимании толщины стенок, ориентации детали, плотности поддержек, времени очистки порошка и окна постотверждения могут привести к отклонениям размеров, дефектам поверхности, проблемам со сборкой или повторной печати. Ланьту 3D уделяет особое внимание управлению полным жизненным циклом — от проекта и дизайна до физической поставки, поэтому обучение персонала не должно ограничиваться умением запускать машину, а должно формировать воспроизводимую инженерную систему принятия решений.
1. Карта компетенций по ролям: разбить опыт на обучаемые модули
Сначала в системе обучения нужно четко определить карту компетенций по ролям. Специалист по проверке моделей должен понимать минимальную толщину стенок, компенсацию отверстий, фаски и скругления, разбиение на части и контроль версий файлов; инженер-технолог — разбираться в технологических окнах SLA, SLS, MJF, SLM, FDM и других процессов, например, для смолы типичная толщина слоя составляет 0,05–0,1 мм, для функциональных деталей из нейлона SLS обычно используют 0,1–0,15 мм, а для металлических деталей SLM необходимо учитывать теплопередачу через поддержки и последующую термообработку; специалист по постобработке должен владеть удалением поддержек, шлифовкой, пескоструйной обработкой, окраской, покраской, УФ-отверждением и нормами очистки от порошка; контролер качества обязан уверенно работать с штангенциркулем, калибрами-пробками, резьбовыми калибрами, координатно-измерительной машиной или 3D-сканером; а менеджер проекта — связывать фиксацию требований, учет изменений, риски поставки и точки подтверждения со стороны клиента.
2. Тренировка норм моделирования: научить новичков сначала выявлять риски
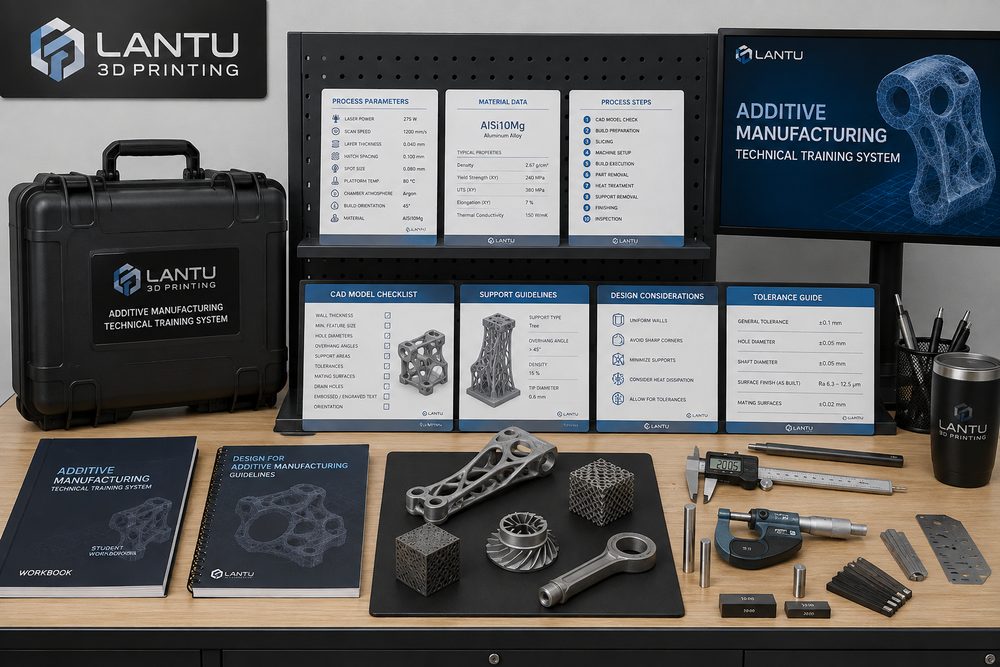
Многие переделки возникают не из-за сбоя печати, а потому что изначально в модели заложены технологические риски. В процессе обучения следует использовать чек-лист проверки модели: для тонкостенных декоративных элементов рекомендуется толщина стенки не менее 0,8–1,2 мм, а для нагруженных функциональных деталей обычно требуется более 2,0 мм в сочетании с ребрами жесткости; глухие отверстия и глубокие канавки нужно проверять на доступность очистки, а замкнутые полости, из которых порошок SLS не может быть удален, должны иметь отверстия для вывода порошка; для сборочных деталей необходимо закладывать зазор 0,15–0,4 мм в зависимости от технологии, а после покраски или гальванического покрытия следует учитывать дополнительный припуск на поверхностный слой. Каждый новичок должен отработать маркировку рисков на 20–30 реальных исторических моделях и сравнить свои выводы с итоговым результатом поставки — только так можно перейти от простого «просмотра модели» к умению «предсказывать физический результат».
3. Тренировка технологических параметров: использовать базу кейсов вместо устного опыта
Самая слабая часть технологического обучения — передача только готовых выводов без объяснения логики. Гораздо эффективнее создать базу кейсов по параметрам, где фиксируются партия материала, ориентация детали, толщина слоя, стратегия поддержек, способ постобработки и результаты проверки. Например, если речь идет о демонстрационной детали внешнего вида, SLA-смола позволит получить более гладкую поверхность, но большие тонкие панели могут деформироваться на этапе постотверждения; если это защелкивающаяся конструкция, то по ударной вязкости SLS PA12 превосходит обычную хрупкую смолу, но зернистость поверхности и усадку размеров нужно заранее объяснять клиенту. В базе должны быть не только удачные примеры, но и разборы неудач: фотографии дефектов, причина, корректирующее действие и повторная проверка. Тогда новичок при работе с похожим проектом будет опираться не на интуицию, а на проверенные данные и инженерное решение.
4. Обучение постобработке и контролю качества: превратить «выглядит неплохо» в измеримые критерии приемки
Обучение постобработке должно превращать субъективную оценку внешнего вида в понятные и выполнимые стандарты. В инструкции следует четко прописать, допускаются ли следы от точек крепления после удаления поддержек, влияет ли пескоструйная обработка на посадочные поверхности, допустимы ли различия в цвете между партиями окрашенных деталей, и требуется ли для прозрачной смолы многоступенчатая шлифовка и защитный прозрачный лак. Этап контроля качества также должен быть разделен по типам изделий: для образцов внешнего вида в первую очередь проверяют поверхность, цветовые отклонения и заметные деформации; для сборочных образцов — отверстия, защелки и посадочные зазоры; для функциональных деталей — направление нагрузки, прочность резьбы, термостойкость и стойкость к химическим воздействиям. Для критических размеров можно применять 100% проверку первой детали, выборочный контроль в процессе и финальную перепроверку последней детали; долю выборки можно задавать в диапазоне 5–20% в зависимости от партии и уровня риска.
5. Внедрение обучения: экзамены, наставничество и цикл обратного разбора
По-настоящему эффективное обучение должно замыкаться в полный цикл. На первом этапе — изучение стандартов: новичок должен освоить материалы, границы технологических возможностей и требования к исходным данным для расчета стоимости. На втором этапе — проект под наблюдением наставника: он помогает выполнять проверку модели и давать технологические рекомендации. На третьем этапе — самостоятельная обработка заказов с низким уровнем риска и оценка по результатам приемки. На четвертом этапе — разбор сложных проектов, где учатся работать с изменениями клиента, рисками срыва сроков и спорными вопросами качества. Раз в месяц можно отбирать 5–10 типовых проектов для обсуждения: «почему возник сбой», «как его обнаружили», «как предотвратить в следующий раз» — и вносить выводы в базу знаний. В долгосрочной перспективе такая система превращает опыт в организационную компетенцию, а не оставляет его в голове отдельных инженеров.
Итог: цель обучения — стабильная поставка, а не отдельные навыки
Суть подготовки кадров для 3D-печати — не в том, чтобы обучить одного человека управлению оборудованием, а в том, чтобы выстроить командную компетенцию от проектного анализа и выбора технологии до производства, постобработки, контроля и общения с клиентом. Для платформы вроде Ланьту 3D, ориентированной на управление полным жизненным циклом и реализацию проекта, чем более стандартизирована система обучения, тем ниже проектные риски и тем стабильнее опыт, который получает клиент. Компания может начать с четырех базовых инструментов: карты компетенций по ролям, базы кейсов по проверке моделей, таблиц параметров и чек-листов приемки — и превратить сложный опыт в процессный актив, который можно изучать, проверять и постоянно улучшать.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.