
Einleitung: Die Kompetenz der Mitarbeitenden bestimmt die untere Grenze der Lieferqualität im 3D-Druck
Im 3D-Druck-Service sieht der Kunde meist nur Angebot, Musterteil und Lieferzeit. Was die Lieferstabilität jedoch wirklich beeinflusst, sind Fähigkeiten wie Modellprüfung, Prozessbewertung, Kontrolle der Nachbearbeitung und Abstimmung der Abnahme. Selbst bei derselben Maschine und demselben PA12-Nylon oder Photopolymerharz können unterschiedliche Einschätzungen zu Wandstärke, Ausrichtung, Stützstrukturdichte, Entpulverungszeit und Nachhärtefenster Maßabweichungen, Oberflächenfehler, Passungsprobleme oder Nacharbeit verursachen. lantu3D legt besonderen Wert auf das Management des gesamten Lebenszyklus von der Vorlage oder Konstruktion bis zur Auslieferung. Deshalb darf die Schulung nicht bei „die Maschine bedienen können“ aufhören, sondern muss ein reproduzierbares System für technische Entscheidungen aufbauen.
1. Kompetenzlandkarte: Erfahrung in trainierbare Module zerlegen
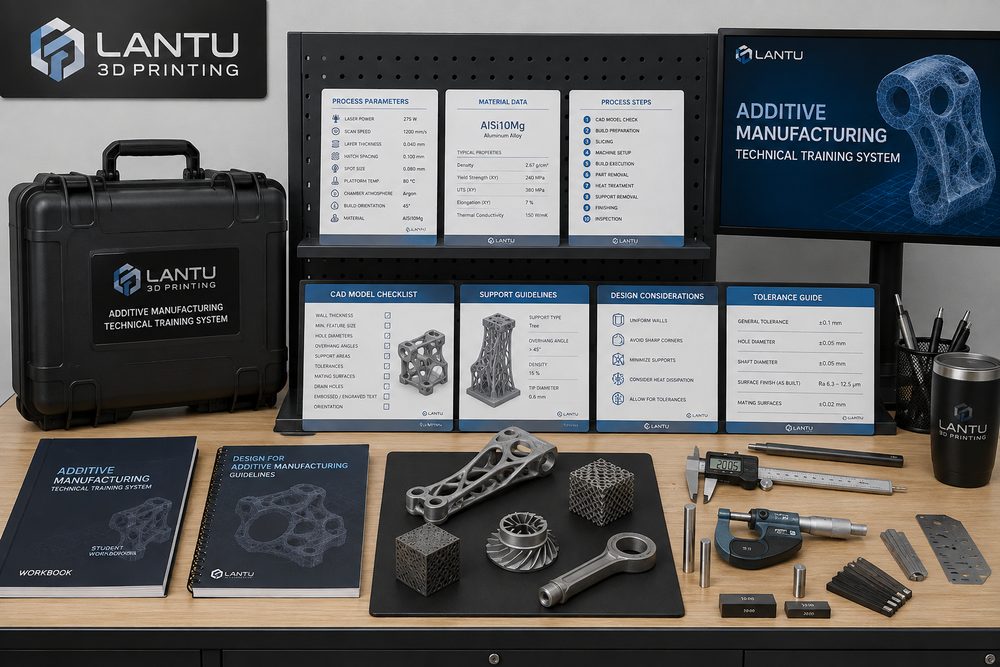
Ein Schulungssystem muss zunächst eine klare Kompetenzlandkarte definieren. Mitarbeitende in der Modellprüfung sollten minimale Wandstärken, Lochkompensation, Fasen und Verrundungen, das Teilen von Bauteilen sowie die Dateiversionskontrolle beherrschen. Prozessingenieure müssen die Materialfenster von SLA, SLS, MJF, SLM und FDM verstehen, etwa dass bei Harzteilen häufig eine Schichtdicke von 0,05–0,1 mm verwendet wird, bei funktionalen SLS-Teilen aus Nylon meist 0,1–0,15 mm und dass bei metallischen SLM-Bauteilen zusätzlich die Wärmeableitung der Stützstrukturen und die anschließende Wärmebehandlung zu berücksichtigen sind. Mitarbeitende in der Nachbearbeitung müssen das Entfernen von Stützen, Schleifen, Sandstrahlen, Färben, Lackieren, UV-Härten und die Standards für das Entpulvern beherrschen. Qualitätsprüfer sollten den Einsatz von Messschiebern, Lehren, Gewindelehren, Koordinatenmessgeräten oder 3D-Scannern kennen. Projektmanager wiederum müssen Anforderungseinfrierung, Änderungsprotokolle, Liefer-Risiken und die Bestätigungspunkte mit dem Kunden miteinander verknüpfen.
2. Schulung in Konstruktionsregeln: Neue Mitarbeitende lernen zuerst, Risiken zu erkennen
Viele Nacharbeiten sind nicht auf einen Druckfehler zurückzuführen, sondern darauf, dass das Modell von Anfang an ein Fertigungsrisiko enthält. Deshalb sollte die Schulung eine Modellprüfliste einführen: Bei dünnwandigen Dekorteilen wird eine Wandstärke von mindestens 0,8–1,2 mm empfohlen, bei funktionalen Bauteilen unter Last meist mehr als 2,0 mm in Kombination mit Verstärkungsrippen. Blindlöcher und tiefe Nuten müssen auf die Zugänglichkeit des Entpulverns geprüft werden; geschlossene Hohlräume, aus denen SLS-Pulver nicht entweichen kann, benötigen Entpulverungsöffnungen. Bei Passungsteilen ist je nach Verfahren ein Spiel von 0,15–0,4 mm vorzusehen; für Lackierung oder Galvanisierung muss zusätzlich die Schichtdicke der Oberflächenbehandlung eingeplant werden. Jede neue Fachkraft sollte an 20–30 realen historischen Modellen üben, Risikopunkte zu markieren und diese mit dem späteren Lieferergebnis abgleichen, um vom „Modell ansehen“ zum „Bauteilverhalten vorhersagen“ zu gelangen.
3. Prozessparameter-Schulung: Eine Fallstudienbibliothek statt mündlicher Erfahrungswerte
In der Prozessschulung ist es am wenigsten sinnvoll, nur Ergebnisse weiterzugeben. Wirksamer ist der Aufbau einer Parameter-Fallstudienbibliothek, in der Materialcharge, Ausrichtung, Schichtdicke, Stützstrategie, Nachbearbeitung und Prüfergebnisse dokumentiert werden. Ein Beispiel: Für ein reines Sichtteil kann SLA-Harz eine feinere Oberfläche liefern, doch große dünne Flächen können sich in der Nachhärtung verziehen. Ebenso gilt: Bei Schnappverbindungen ist die Zähigkeit von SLS-PA12 besser als bei gewöhnlichem sprödem Harz, aber die körnige Oberfläche und der Schrumpf müssen im Vorfeld erläutert werden. Die Fallstudienbibliothek sollte sowohl erfolgreiche Beispiele als auch Fehlerrückblicke enthalten und mindestens Defektfotos, Ursachenbewertung, Korrekturmaßnahmen und die Ergebnisse der erneuten Prüfung dokumentieren. So treffen neue Mitarbeitende bei ähnlichen Projekten ihre Prozesswahl nicht nach Gefühl, sondern auf Grundlage nachvollziehbarer Daten.
4. Schulung in Nachbearbeitung und Qualitätssicherung: Aus „sieht gut aus“ werden klare Abnahmekriterien
Die Schulung in der Nachbearbeitung muss subjektive Ästhetik in ausführbare Standards übersetzen. Ob nach dem Entfernen von Stützen sichtbare Restpunkte zulässig sind, ob die Rauheit nach dem Sandstrahlen die Montageflächen beeinflusst, ob gefärbte Teile Farbabweichungen zwischen Chargen zeigen oder ob transparente Harzteile mehrstufiges Schleifen und einen Klarlackschutz benötigen, sollte in der Arbeitsanweisung eindeutig festgelegt sein. Auch die Qualitätssicherung braucht eine klare Abstufung: Bei Sichtteilen stehen Oberfläche, Farbgleichheit und offensichtliche Verformungen im Fokus; bei Montageproben sind Lochpositionen, Schnappverbindungen und Passspalte entscheidend; bei funktionalen Bauteilen müssen Belastungsrichtung, Gewindefestigkeit sowie Temperatur- oder Chemikalienbeständigkeit geprüft werden. Für kritische Maße kann man eine Erstteil-100%-Prüfung, Stichproben während der Fertigung und eine Endkontrolle einsetzen; die Stichprobenquote kann je nach Losgröße und Risikostufe bei 5–20 % liegen.
5. Umsetzung der Schulung: Prüfungen, Mentoring und geschlossener Verbesserungszyklus
Wirksame Schulung braucht einen geschlossenen Kreislauf. In der ersten Phase steht das Lernen der Standards im Mittelpunkt; neue Mitarbeitende sollen Materialhandbücher, die Grenzen der Prozessfähigkeit und die Anforderungen an Kalkulationsdaten kennen. In der zweiten Phase bearbeiten sie unter Anleitung eines Mentors Schattenprojekte und übernehmen Modellprüfung sowie Prozessvorschläge. In der dritten Phase bearbeiten sie selbstständig Aufträge mit geringem Risiko und werden anhand des Liefer- und Abnahmeergebnisses bewertet. In der vierten Phase folgen Reviews komplexer Projekte, in denen gelernt wird, wie man mit Kundenänderungen, Verzögerungsrisiken und Qualitätsstreitigkeiten umgeht. Jeden Monat können 5–10 typische Projekte in einer Review-Sitzung analysiert werden, und die Fragen „Warum ist es fehlgeschlagen?“, „Wie wurde das Problem erkannt?“ und „Wie verhindern wir es beim nächsten Mal?“ werden in die Wissensdatenbank aufgenommen. Langfristig verwandelt dieses System Erfahrung in eine Organisationskompetenz, statt sie nur im Kopf einzelner Ingenieure zu belassen.
Fazit: Ziel der Schulung ist stabile Lieferung, nicht nur Einzelkompetenz
Im Kern geht es bei der Talententwicklung im 3D-Druck nicht darum, einzelne Maschinenbediener auszubilden, sondern eine koordinierte Kompetenz von der Designprüfung über die Prozessauswahl und Produktion bis hin zu Nachbearbeitung, Prüfung und Kundenkommunikation aufzubauen. Für eine Plattform wie lantu3D, die sich auf Lifecycle-Management und Umsetzung spezialisiert, gilt: Je standardisierter das Schulungssystem, desto besser kontrollierbar sind Projektrisiken und desto stabiler ist das Lieferungserlebnis für den Kunden. Unternehmen können mit vier Werkzeugen beginnen – Kompetenzlandkarte der Rollen, Fallstudienbibliothek für Modellprüfung, Parameterprotokolle und Abnahme-Checklisten – und so komplexe Erfahrung in einen lernbaren, überprüfbaren und kontinuierlich optimierbaren Prozessbestand verwandeln.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.