
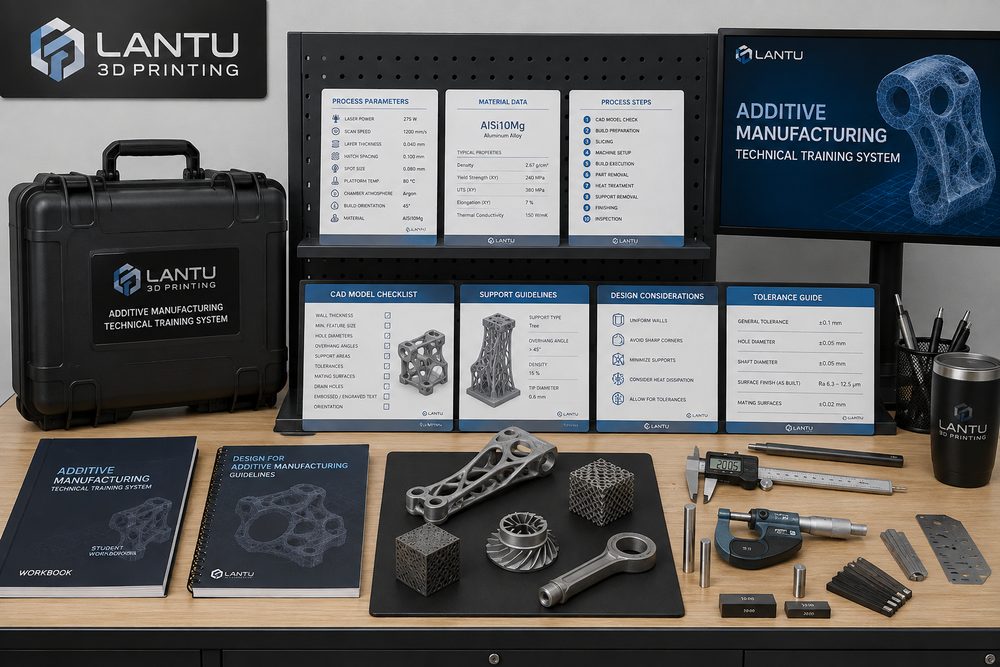
مقدمة: كفاءة الكوادر تحدد الحد الأدنى لجودة تسليم مشاريع الطباعة ثلاثية الأبعاد
في خدمات الطباعة ثلاثية الأبعاد، يرى العميل عادةً فقط السعر والعينة وموعد التسليم، لكن ما يؤثر فعلياً في استقرار التسليم هو مجموعة كاملة من قدرات الوظائف مثل مراجعة النموذج، والحكم على العملية، والتحكم في ما بعد المعالجة، والتواصل أثناء الاستلام. حتى عند استخدام الجهاز نفسه والمادة نفسها، مثل PA12 النايلون أو راتنج حساس للضوء، فإن اختلاف فهم المشغل لسماكة الجدار، واتجاه الوضع، وكثافة الدعامات، وزمن إزالة المسحوق، ونافذة التصلب قد يؤدي إلى انحرافات في الأبعاد، أو عيوب سطحية، أو تعارضات في التركيب، أو إعادة العمل. تهتم بلوبرنت ثلاثية الأبعاد أكثر بإدارة دورة الحياة الكاملة من التصميم إلى التسليم الفعلي، ولذلك لا ينبغي أن يقتصر تدريب الكوادر على «تشغيل الآلة»، بل يجب أن يشكل نظاماً هندسياً قابلاً للتكرار في اتخاذ القرار.
أولاً: خريطة الكفاءات الوظيفية — تحويل الخبرة إلى وحدات قابلة للتدريب
يجب أن يحدد نظام التدريب أولاً خريطة الكفاءات الوظيفية. يحتاج مسؤول مراجعة النماذج إلى إتقان الحد الأدنى لسماكة الجدار، وتعويض أقطار الثقوب، والشطف والتدوير، وتقسيم الأجزاء، والتحكم في إصدارات الملفات. ويحتاج مهندس العمليات إلى فهم نوافذ المواد في تقنيات SLA وSLS وMJF وSLM وFDM؛ فعلى سبيل المثال، تكون سماكة الطبقة الشائعة في قطع الراتنج بين 0.05 و0.1 مم، وتستخدم قطع النايلون الوظيفية في SLS عادةً سماكة طبقة بين 0.1 و0.15 مم، كما يجب الانتباه في قطع SLM المعدنية إلى انتقال الحرارة عبر الدعامات والمعالجة الحرارية اللاحقة. أما العاملون في ما بعد المعالجة فيجب أن يتقنوا إزالة الدعامات، والصنفرة، والسفع الرملي، والتلوين، والرش، والتصلب بالأشعة فوق البنفسجية، ومعايير إزالة المسحوق. ويجب أن يكون مفتش الجودة متمكناً من استخدام القدمة، ومقاييس الفجوات، ومقاييس القلاووظ، وأجهزة القياس ثلاثية الإحداثيات أو المسح ثلاثي الأبعاد بحسب الحالة. أما مدير المشروع فيجب أن يربط بين تجميد المتطلبات، وتوثيق التغييرات، ومخاطر التسليم، ونقاط تأكيد العميل.
ثانياً: تدريب معايير النمذجة — تعليم المبتدئين اكتشاف المخاطر أولاً
كثير من حالات إعادة العمل لا تنتج عن فشل الطباعة، بل عن وجود مخاطر تصنيع في النموذج منذ البداية. لذلك يجب إنشاء قائمة فحص لمراجعة النموذج أثناء التدريب: يُنصح لقطع الزينة ذات الجدران الرقيقة بألا تقل سماكة الجدار عن 0.8 إلى 1.2 مم، بينما تحتاج القطع الوظيفية المعرضة للإجهاد غالباً إلى أكثر من 2.0 مم مع إضافة أضلاع تقوية. كما يجب التحقق من قابلية إزالة المسحوق في الثقوب العمياء والأخاديد العميقة، لأن تجاويف SLS المغلقة التي لا يمكن للمسحوق الخروج منها يجب أن تُضاف لها فتحات لتفريغ المسحوق. وبالنسبة للقطع التجميعية، ينبغي ترك خلوص يتراوح بين 0.15 و0.4 مم بحسب العملية، ومع الطلاء أو الطلاء الكهربائي يجب إضافة هامش إضافي لسمك الطبقة السطحية. على كل موظف جديد أن يتدرب على تحديد نقاط المخاطر في 20 إلى 30 نموذجاً حقيقياً من النماذج التاريخية، ثم مقارنتها بنتائج التسليم النهائية، حتى ينتقل من مجرد «النظر إلى النموذج» إلى «توقع القطعة الفعلية».
ثالثاً: تدريب معلمات العملية — استبدال الخبرة الشفهية بمكتبة حالات
أكثر ما ينبغي تجنبه في تدريب العمليات هو الاكتفاء بنقل النتائج دون تفسير. والطريقة الأكثر فاعلية هي إنشاء مكتبة لحالات المعلمات، تسجل دفعة المادة، واتجاه الوضع، وسماكة الطبقة، واستراتيجية الدعامات، وطريقة ما بعد المعالجة، ونتيجة الفحص. فعلى سبيل المثال، حتى لو كانت القطعة نفسها مخصصة للعرض، فإن راتنج SLA يحقق سطحاً أدق، لكن الألواح الرقيقة الكبيرة قد تتقوس أثناء مرحلة ما بعد التصلب. وبالمثل، فإن بنية المشابك في SLS المصنوعة من PA12 تتمتع بمرونة أفضل من الراتنج الهش العادي، لكن ملمس السطح الخشن والانكماش الأبعادي يحتاجان إلى توضيح مسبق. وينبغي أن تتضمن مكتبة الحالات أمثلة ناجحة وأخرى فاشلة مع تحليل للمراجعة، على أن تُسجل صور العيوب، وتفسير الأسباب، وإجراءات التصحيح، ونتائج التحقق اللاحق. بهذه الطريقة، لا يختار الموظف الجديد العملية اعتماداً على الإحساس، بل يستند إلى بيانات قابلة للتتبع لاتخاذ قرار هندسي.
رابعاً: تدريب ما بعد المعالجة والرقابة على الجودة — تحويل «المظهر الجيد» إلى معيار قابل للاستلام
يجب أن يحول تدريب ما بعد المعالجة التذوق البصري الذاتي إلى معايير قابلة للتنفيذ. هل يُسمح ببقاء آثار نقاط الدعم بعد الإزالة أم لا؟ هل تؤثر خشونة السفع الرملي في أسطح التجميع؟ هل توجد فروق لونية بين دفعات القطع المصبوغة؟ وهل تحتاج الراتنجات الشفافة إلى صنفرة متعددة المراحل وطبقة طلاء واقية شفافة؟ ينبغي تعريف كل ذلك في تعليمات العمل. كما يحتاج فحص الجودة إلى تقسيم مستوياته: فالعينات الشكلية تركز على السطح وفروق اللون والتشوه الواضح؛ أما عينات التجميع فتركز على مواقع الثقوب، والمشابك، وخلوص الملاءمة؛ بينما تركز القطع الوظيفية على اتجاه التحميل، وقوة القلاووظ، ومقاومة الحرارة أو المواد الكيميائية. وبالنسبة للأبعاد الحرجة، يمكن اعتماد فحص كامل للقطعة الأولى، ثم فحص عشوائي أثناء العملية، ثم مراجعة نهائية للقطعة الأخيرة، مع ضبط نسبة الفحص العشوائي بين 5% و20% بحسب حجم الدفعة ومستوى المخاطر.
خامساً: طرق تطبيق التدريب — الاختبارات، والإشراف، ودورة المراجعة المغلقة
لا يكون التدريب فعالاً حقاً إلا إذا كان مغلق الحلقة. في المرحلة الأولى، يتعلم الموظف الأساسيات، ويُطلب منه الإلمام بكتيبات المواد، وحدود قدرات العمليات، ومتطلبات إدخال بيانات التسعير. في المرحلة الثانية، يعمل على مشروع ظلّ، حيث يرافقه مرشد لإتمام مراجعة النموذج وتقديم اقتراحات العملية. في المرحلة الثالثة، يتولى معالجة الطلبات منخفضة المخاطر بشكل مستقل، ثم يُقيّم وفق نتائج الاستلام والتسليم. أما المرحلة الرابعة فتدخل به في مراجعة المشاريع المعقدة، ليتعلم كيفية التعامل مع تغييرات العميل، ومخاطر التأخير، والنزاعات المتعلقة بالجودة. ويمكن شهرياً اختيار 5 إلى 10 مشاريع نموذجية لعقد جلسات مراجعة، وتسجيل «لماذا فشل الأمر»، و«كيف تم اكتشافه»، و«كيف يمكن منعه لاحقاً» في قاعدة المعرفة. وعلى المدى الطويل، يتيح هذا النظام تحويل الخبرة إلى قدرة تنظيمية، بدلاً من بقائها في ذهن مهندس واحد أو بضعة مهندسين فقط.
الخلاصة: هدف التدريب هو التسليم المستقر، لا مجرد مهارة منفردة
الهدف الأساسي من تدريب الكفاءات في الطباعة ثلاثية الأبعاد ليس تخريج شخص واحد يجيد تشغيل المعدات، بل بناء قدرة تعاونية تمتد من مراجعة التصميم، واختيار العملية، والتنفيذ الإنتاجي، وما بعد المعالجة، والفحص، وصولاً إلى التواصل مع العميل. وبالنسبة لمنصات مثل بلوبرنت ثلاثية الأبعاد التي تركز على إدارة دورة الحياة والتنفيذ، كلما كان نظام التدريب أكثر معيارية، أصبحت مخاطر المشاريع أكثر قابلية للسيطرة، وحصل العميل على تجربة تسليم أكثر استقراراً. ويمكن للمؤسسات البدء بأربعة أدوات: خريطة الكفاءات الوظيفية، ومكتبة حالات مراجعة النماذج، وجداول تسجيل المعلمات، وقائمة فحص الاستلام، لتحويل الخبرة المعقدة إلى أصول عملية قابلة للتعلم، والتحقق، والتحسين المستمر.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.