
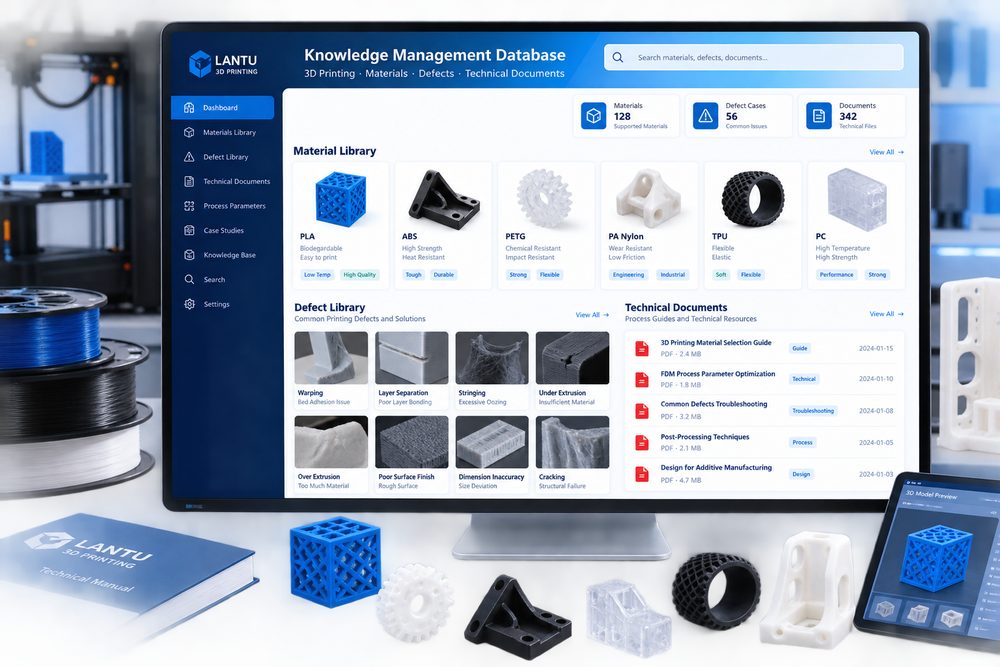
Inleiding: het kennismanagementsysteem voor 3D-printing verschuift van ervaringsbeheer naar datagedreven operatie
Veel capaciteiten in de 3D-printindustrie komen voort uit ervaring: hoe je met een bepaalde hars steunsporen vermindert, hoe je kromtrekken van dunwandige PA12-onderdelen voorkomt, hoe je laaglijnen voor het spuiten voorbehandelt, en op welke plekken metalen onderdelen machinale nabewerkingstoeslag nodig hebben. Als deze kennis alleen in het hoofd van enkele ingenieurs zit, worden dezelfde fouten bij meerdere projecten steeds opnieuw gemaakt.
1. Stel meetbare zakelijke scenario’s en randvoorwaarden vast
De opbouw van het systeem kan beginnen met een materiaal- en procesparametersdatabase. Voor elk materiaal worden toepassingsscenario’s, typische wanddiktes, aanbevolen laaghoogtes, risico’s op warmtevervorming, oppervlaktekwaliteit, compatibiliteit met nabewerking en historische faalcases vastgelegd. Zo is SLA-achtige ABS-hars geschikt voor visuele en assemblagevalidatie, maar is voorzichtigheid geboden bij langdurige belasting.
2. Ontleed risico’s en leveringsverantwoordelijkheid per processtap
De tweede categorie kennis is een bibliotheek met ontwerpregels. Verzamel minimale wanddikte, compensatie voor boorgaten, omgang met schroefdraad, vermijden van steunpunten, ontluchtingsgaten, assemblagespeling en extra marge voor nabewerking in doorzoekbare items, aangevuld met beeldvoorbeelden. Elke regel moet een aanbevolen bereik én de reden daarvoor bevatten.
3. Leg parameters, data en acceptatiecriteria vast in het systeem
De derde categorie bestaat uit defect- en evaluatiecases. Elke mislukte print, herwerking of klantklacht moet worden vastgelegd met verschijnselen, oorzaak, oplossing en preventieve aanbevelingen. Veelvoorkomende defecten zoals kromtrekken, delaminatie, afgebroken supports, resten na reinigen, kleurverschil en sinaasappelhuid bij spuiten kunnen worden omgezet in kaarten met tekst en beeld.
4. Continu verbeteren: van evaluatie van één order naar het borgen van organisatiekennis
Kennismanagement heeft ook een werkend proces nodig. Het is aan te raden om aan het einde van elk project een vaste evaluatiesjabloon te gebruiken: projectachtergrond, materiaal en proces, kernparameters, problemen en oplossingen, feedback van de klant en conclusies die herbruikbaar zijn. De technisch verantwoordelijke moet de kennisbank maandelijks beoordelen en verouderde content verwijderen.
Conclusie
Wanneer kennis kan worden vastgelegd, doorzocht en bijgewerkt, kunnen 3D-printbedrijven minder afhankelijk worden van individuele expertise. Een goed kennismanagementsysteem verbetert de nauwkeurigheid van offertes, verkort de inwerktijd, vermindert herhaalfouten en maakt de servicekwaliteit consistenter.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.