
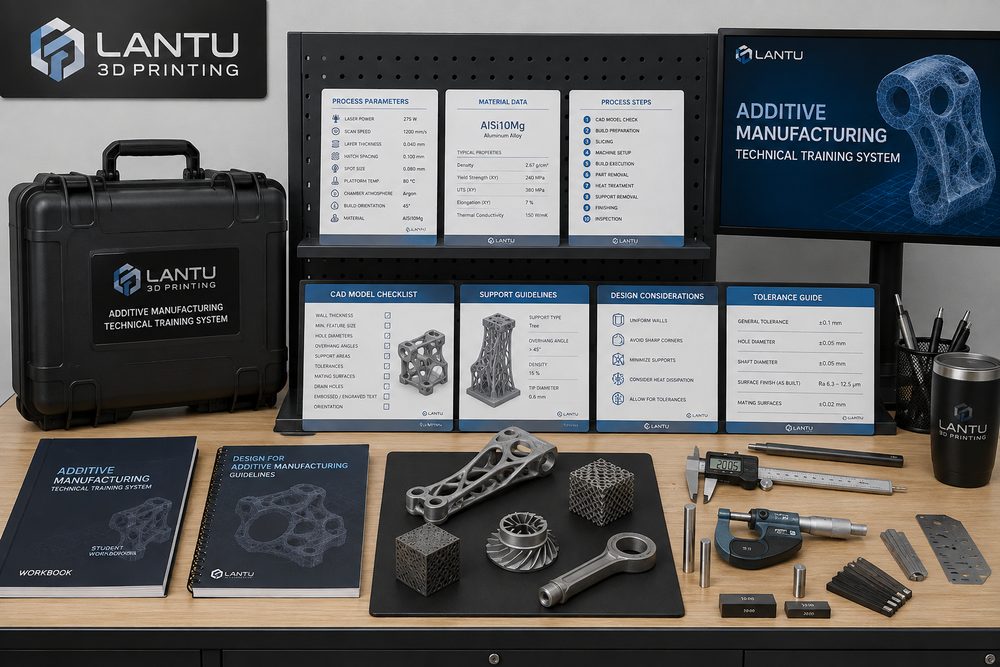
Introduzione: la competenza del personale determina il limite inferiore di consegna di un progetto di stampa 3D
Nei servizi di stampa 3D, i clienti vedono di solito solo il preventivo, il campione e i tempi di consegna, ma ciò che influenza davvero la stabilità della consegna è un insieme completo di competenze di ruolo: revisione del modello, valutazione del processo, controllo del post-processing e comunicazione di accettazione. Anche con la stessa macchina e lo stesso nylon PA12 o la stessa resina fotosensibile, differenze nella comprensione di spessori delle pareti, orientamento, densità dei supporti, tempi di rimozione della polvere e finestra di polimerizzazione possono causare deviazioni dimensionali, difetti superficiali, interferenze nell’assemblaggio o rilavorazioni. lantu3D presta particolare attenzione alla gestione dell’intero ciclo di vita, dal progetto alla realizzazione fisica; per questo la formazione non può limitarsi a “saper usare la macchina”, ma deve costruire un sistema ripetibile di valutazione ingegneristica.
1. Mappa delle competenze di ruolo: scomporre l’esperienza in moduli formabili
Il sistema di formazione deve innanzitutto definire una mappa delle competenze di ruolo. Chi si occupa della revisione dei modelli deve padroneggiare spessore minimo delle pareti, compensazione dei fori, smussi e raccordi, divisione in parti e controllo delle versioni dei file; l’ingegnere di processo deve comprendere le finestre di materiale per SLA, SLS, MJF, SLM, FDM, ad esempio per i pezzi in resina uno spessore di strato tipico è 0,05-0,1 mm, per i pezzi funzionali in nylon SLS 0,1-0,15 mm, mentre per i componenti metallici SLM occorre anche considerare la conduzione termica dei supporti e il successivo trattamento termico; il personale di post-processing deve padroneggiare rimozione dei supporti, levigatura, sabbiatura, colorazione, verniciatura, polimerizzazione UV e standard di rimozione della polvere; chi fa il controllo qualità deve conoscere l’uso appropriato di calibro, tamponi di riscontro, calibri filettati, macchine di misura a coordinate o scansione 3D; il project manager, infine, deve collegare congelamento dei requisiti, registri delle modifiche, rischi di consegna e punti di conferma con il cliente.
2. Formazione sulle regole di modellazione: aiutare i nuovi arrivati a riconoscere prima i rischi
Molti rifacimenti non sono dovuti a un fallimento della stampa, ma al fatto che il modello presenta fin dall’inizio rischi di producibilità. Durante la formazione va creata una checklist di revisione del modello: per pezzi decorativi a parete sottile si consiglia uno spessore non inferiore a 0,8-1,2 mm; per pezzi funzionali soggetti a carico, in genere servono più di 2,0 mm insieme a nervature di rinforzo; fori ciechi e gole profonde devono essere verificati per la possibilità di rimozione della polvere, e le cavità chiuse in cui la polvere SLS non può uscire devono essere dotate di fori di scarico; per i pezzi da assemblare occorre prevedere un gioco di 0,15-0,4 mm in base al processo, e dopo verniciatura o galvanica bisogna aggiungere ulteriore margine per il rivestimento superficiale. Ogni nuovo assunto dovrebbe esercitarsi su 20-30 modelli storici reali, segnando i punti di rischio e confrontandoli con il risultato finale, così da passare dal “guardare il modello” al “prevedere il pezzo reale”.
3. Formazione sui parametri di processo: usare una libreria di casi al posto dell’esperienza orale
La formazione di processo non dovrebbe mai limitarsi a trasmettere conclusioni. Un metodo più efficace è creare una libreria di casi parametrici, registrando lotto di materiale, orientamento, spessore di strato, strategia di supporto, metodo di post-processing e risultati di ispezione. Per esempio, pur essendo entrambi pezzi estetici da esposizione, la resina SLA può offrire una superficie più fine, ma ampie lastre sottili tendono a deformarsi nella fase di post-curing; allo stesso modo, per strutture a scatto, la tenacità del PA12 in SLS è superiore a quella delle resine fragili comuni, ma la grana superficiale e il ritiro dimensionale vanno spiegati in anticipo. La libreria di casi dovrebbe includere sia esempi riusciti sia analisi degli insuccessi, registrando almeno foto dei difetti, valutazione delle cause, azioni correttive e risultati della nuova verifica. In questo modo, quando affrontano progetti simili, i nuovi arrivati non scelgono il processo “a sensazione”, ma prendono decisioni ingegneristiche basate su dati tracciabili.
4. Formazione su post-processing e controllo qualità: trasformare il “sembra buono” in standard verificabili
La formazione sul post-processing deve trasformare un gusto soggettivo in criteri eseguibili. Dopo la rimozione dei supporti, è consentito lasciare tracce di appoggio? La rugosità della sabbiatura influisce sulle superfici di accoppiamento? I pezzi colorati presentano differenze di tonalità tra lotti? Le resine trasparenti richiedono levigatura multistadio e protezione con vernice trasparente? Tutto questo va definito nelle istruzioni operative. Anche il controllo qualità deve essere suddiviso per livelli: i campioni estetici si concentrano su superficie, differenza di colore e deformazioni evidenti; i campioni di assemblaggio su posizioni dei fori, scatti e giochi di accoppiamento; i pezzi funzionali su direzione dei carichi, resistenza delle filettature, resistenza alla temperatura o agli agenti chimici. Per le quote chiave si può adottare una verifica totale del primo pezzo, campionamento in processo e ricontrollo dell’ultimo pezzo; la percentuale di campionamento può essere impostata tra il 5% e il 20% in base al volume e al livello di rischio.
5. Come applicare la formazione: esami, tutoraggio e ciclo di revisione
Una formazione davvero efficace richiede un ciclo chiuso. La prima fase è lo studio degli standard, in cui il nuovo assunto deve familiarizzare con i manuali dei materiali, i limiti di capacità dei processi e i requisiti di input per il preventivo; la seconda è il progetto in affiancamento, guidato da un tutor nella revisione del modello e nei suggerimenti di processo; la terza consiste nella gestione autonoma di ordini a basso rischio, valutati tramite i risultati di accettazione della consegna; la quarta entra nella revisione di progetti complessi, imparando a gestire modifiche del cliente, rischi di ritardo e controversie sulla qualità. Ogni mese si possono selezionare 5-10 progetti tipici per una riunione di revisione, registrando nella knowledge base “perché è fallito”, “come è stato individuato” e “come prevenirlo la prossima volta”. Nel lungo periodo, questo sistema trasforma l’esperienza in una capacità organizzativa, invece di lasciarla nella testa dei singoli ingegneri.
Conclusione: l’obiettivo della formazione è una consegna stabile, non una singola abilità
Il cuore della formazione per il personale della stampa 3D non è creare una persona che sappia solo azionare una macchina, ma costruire una capacità di collaborazione che vada dalla revisione del design, alla scelta del processo, all’esecuzione produttiva, al post-processing, al controllo fino alla comunicazione con il cliente. Per una piattaforma come lantu3D, orientata alla gestione dell’intero ciclo di vita e alla realizzazione, più il sistema di formazione è standardizzato, più i rischi di progetto sono controllabili e più stabile sarà l’esperienza di consegna per il cliente. Le aziende possono iniziare con quattro strumenti: mappa delle competenze di ruolo, libreria di casi di revisione modelli, scheda di registrazione dei parametri e checklist di accettazione, trasformando un’esperienza complessa in un patrimonio di processo che si può apprendere, verificare e migliorare nel tempo.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.