
はじめに:人材の能力が3Dプリント案件の納品下限を決める
3Dプリントサービスでは、顧客が目にするのは通常、見積、試作品、納期だけですが、実際に納品の安定性を左右するのは、モデル審査、工程判断、後処理管理、検収コミュニケーションといった一連の職務能力です。同じ設備、同じPA12ナイロンや光硬化樹脂を使っていても、オペレーターによって肉厚、配置方向、サポート密度、粉除去時間、UV硬化のウィンドウに対する理解が異なれば、寸法誤差、表面欠陥、組立干渉、再製作につながります。ブループリント三次元は、設計から実物納品までのライフサイクル全体を重視しているため、人材育成は「機械を動かせる」だけで終わってはならず、再現可能なエンジニアリング判断の体系へと発展させる必要があります。
一、職務能力マップ:経験を訓練可能なモジュールに分解する
育成体系では、まず職務能力マップを明確にする必要があります。モデリング審査担当は、最小肉厚、穴径補正、面取り・R処理、分割結合、ファイル版管理を習得する必要があります。プロセスエンジニアは、SLA、SLS、MJF、SLM、FDMなど各工法の材料ウィンドウを理解しなければなりません。たとえば樹脂部品では一般的に層厚0.05〜0.1mm、SLSナイロンの機能部品では層厚0.1〜0.15mmがよく使われ、金属SLM部品ではサポートの熱伝導や後続の熱処理にも注意が必要です。後処理担当は、サポート除去、研磨、ブラスト、染色、塗装、UV硬化、粉除去の基準を把握する必要があります。品質検査担当は、ノギス、ピンゲージ、ねじゲージ、三次元測定機、3Dスキャナーの適用場面を理解しなければなりません。プロジェクトマネージャーは、要件の確定、変更履歴、納品リスク、顧客確認の各節目を連結する役割を担います。
二、モデリング規範の訓練:まずリスクを見抜く力を身につける
多くの手戻りは、プリント失敗ではなく、モデル自体に初めから製造上のリスクがあることが原因です。訓練時にはモデル審査チェックリストを整備し、薄肉の意匠部品は肉厚0.8〜1.2mm以上を推奨し、荷重のかかる機能部品は通常2.0mm以上とし、補強リブと併用する必要があります。盲孔や深い溝は粉除去の可達性を確認し、SLS粉末が排出できない閉鎖空間には必ず排粉孔を設けます。組立部品は工法に応じて0.15〜0.4mmのクリアランスを確保し、塗装やメッキ後には表面コーティング分の余裕も見込む必要があります。新人は実際の履歴モデル20〜30件を使ってリスク箇所をマーキングし、最終納品結果と照合することで、単に「モデルを見る」段階から「実物を予測する」段階へ移行できます。
三、工程パラメータの訓練:口頭の経験をケースライブラリで置き換える
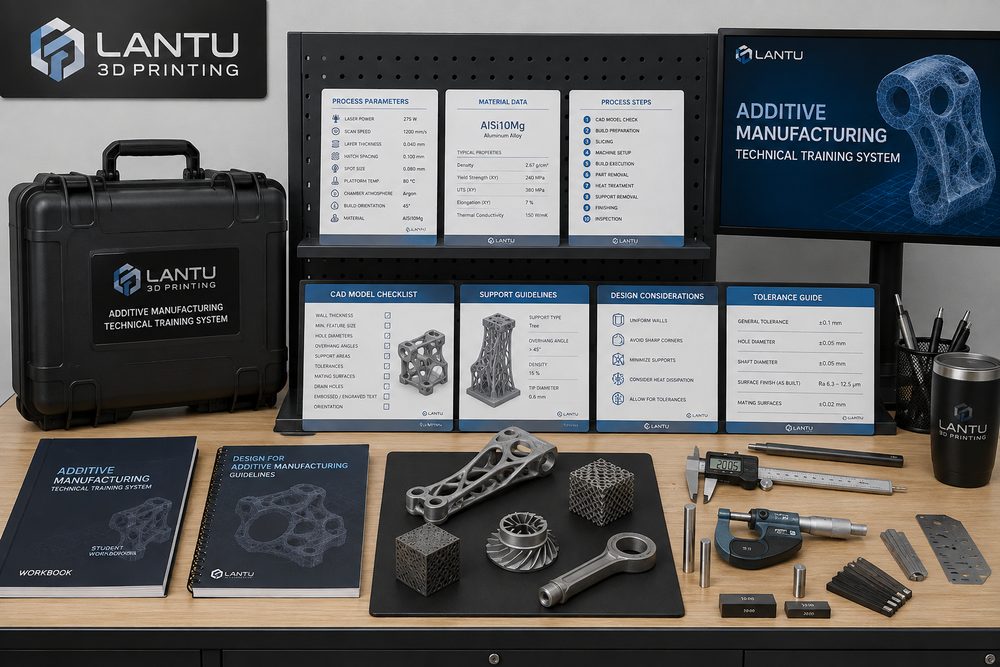
工程教育で最も避けるべきなのは、結論だけを伝えるやり方です。より効果的なのは、材料ロット、配置方向、層厚、サポート戦略、後処理方法、検査結果を記録したパラメータ事例集を構築することです。たとえば同じ外観展示品でも、SLA樹脂はより滑らかな表面を得やすい一方、広い薄板は後硬化段階で反りやすくなります。同じスナップ構造でも、SLS PA12は一般的な脆い樹脂より靭性に優れますが、表面の粒状感と寸法収縮については事前説明が必要です。事例集には成功例だけでなく失敗の振り返りも含め、少なくとも欠陥写真、原因判断、修正措置、再検証結果を記録します。これにより新人は、似た案件に直面した際に感覚で工法を選ぶのではなく、追跡可能なデータに基づいてエンジニアリング判断を行えるようになります。
四、後処理と品質検査の訓練:「見た目が良い」を検収可能な基準に変える
後処理教育では、主観的な美観を実行可能な基準へと変換する必要があります。サポート除去後にサポート痕の残存を許容するか、ブラストの粗さが嵌合面に影響するか、染色品にロット間の色差があるか、透明樹脂に多段研磨とクリアコート保護が必要かといった点は、作業指示書に明確に定義しなければなりません。品質検査も同様に階層化が必要です。外観試作品では表面、色差、明らかな変形を重点確認し、組立試作品では穴位置、スナップ、嵌合クリアランスを重点確認します。機能部品では、荷重方向、ねじ強度、耐熱性、耐薬品性を重視します。重要寸法については、初品全数検査、工程抜取検査、最終品再確認を組み合わせ、抜取率はロット規模とリスクレベルに応じて5〜20%に設定できます。
五、育成の実装方法:試験、メンター制度、振り返りの循環
本当に有効な育成には、閉ループが必要です。第1段階は標準学習で、新人に材料マニュアル、工法の能力限界、見積入力要件を習熟させます。第2段階はシャドー案件で、メンターの指導のもとモデル審査と工程提案を行います。第3段階は低リスク注文の独立対応で、納品検収結果によって評価します。第4段階は複雑案件の振り返りで、顧客変更、遅延リスク、品質紛争への対処を学びます。毎月5〜10件の典型案件を抽出して振り返り会を行い、「なぜ失敗したか」「どう発見したか」「次回どう防ぐか」をナレッジベースに記録します。長期的には、この仕組みによって経験は個人の頭の中に留まらず、組織の能力として蓄積されます。
まとめ:育成の目的は単一スキルではなく、安定した納品にある
3Dプリント人材育成の核心は、単に設備を操作できる人を増やすことではなく、設計審査、工法選定、生産実行、後処理、検査、顧客コミュニケーションをつなぐ協働能力を築くことにあります。ブループリント三次元のようなライフサイクル管理と実装のプラットフォームでは、育成体系が標準化されるほど案件リスクは抑えやすくなり、顧客の納品体験もより安定します。企業は、職務能力マップ、モデル審査の事例集、パラメータ記録表、検収チェックリストという4つのツールから始め、複雑な経験を学習可能で、検証可能で、継続的に改善できるプロセス資産へと変えていくことができます。