
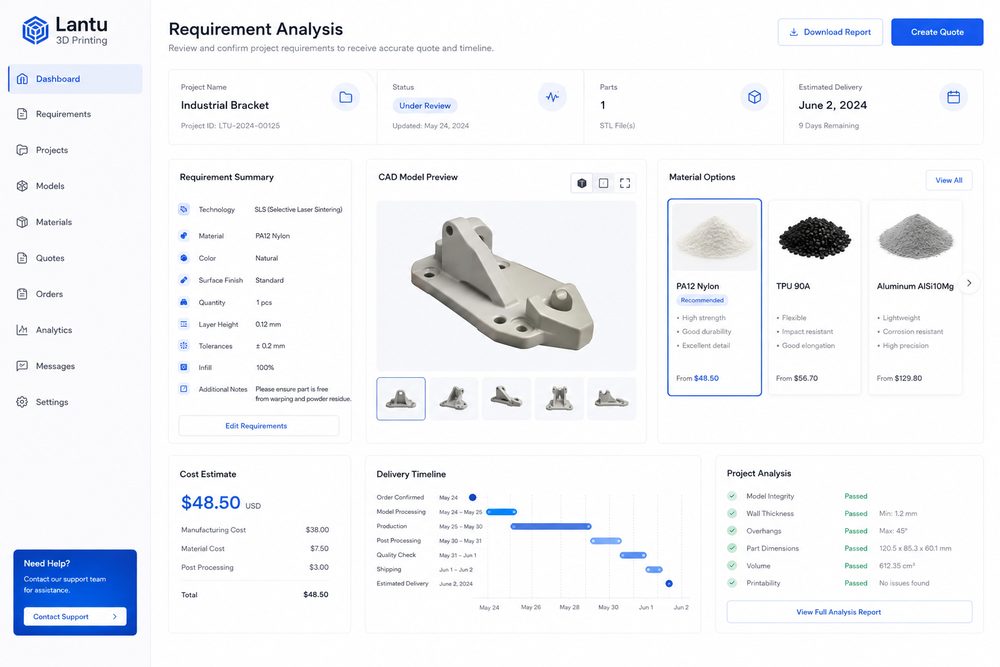
Inleiding: achter een simpel “kun je dit voor me printen?” zitten vaak tien of meer cruciale vragen
In 3D-printprojecten begint het gesprek vaak met de opmerking “ik heb een model, kan dat geprint worden?”, maar voor een technische levering moeten veel meer vragen worden beantwoord: dient dit onderdeel als visueel demonstratiestuk, voor assemblagecontrole of voor langdurig gebruik onder belasting? Moet het bestand zijn tegen warmte, flexibiliteit hebben, vlamvertragend zijn of juist transparant? Is de maattolerantie ±0,1 mm, ±0,3 mm, of is een visuele gelijkenis voldoende? Valt nabewerking onder het werk, zoals spuiten, kleuren, inserts met schroefdraad of oppervlaktepolijsten? Als deze informatie vóór de offerte niet helder is, ontstaan later snel prijswijzigingen, vertragingen in de levering of discussies bij de acceptatie. lantu3D benadrukt het beheer van de volledige levenscyclus van blauwdruk tot fysiek product, en behoefteanalyse is daarbij de eerste poort waar een idee wordt omgezet in een leverbare oplossing.
1. Het gebruiksscenario is het startpunt van de analyse
Hetzelfde model kan in verschillende situaties een totaal andere procesroute vragen. Een behuizing voor een beursdemonstratie moet vooral een fijn oppervlak, consistente kleur en visuele afwerking hebben; daarvoor is SLA-hars met schuren en spuiten vaak geschikter. Een klikonderdeel voor functietests vraagt juist om taaiheid, vermoeiingsbestendigheid en een goede assemblage-ervaring; SLS PA12 of MJF-nylon is dan meestal betrouwbaarder dan een brosse hars. Voor een hulpmiddel in een hoge-temperatuuromgeving moet de warmtevervorming van het materiaal worden beoordeeld: standaardharsen hebben vaak slechts een temperatuurbereik van 50-70 °C, terwijl hittebestendige harsen of nyloncomposieten een grotere veiligheidsmarge bieden. De eerste stap in behoefteanalyse is daarom niet de vraag “welk materiaal wil je?”, maar “in welke omgeving moet dit onderdeel welke taak uitvoeren?”
2. Vage wensen omzetten naar meetbare specificaties
Klanten zeggen vaak “iets sterker”, “een hogere nauwkeurigheid” of “een mooier oppervlak”. Zulke uitspraken moeten worden vertaald naar meetbare eisen. Sterkte kan worden opgesplitst in treksterkte, buigsterkte, slagvastheid of schroefkoppel van draadinsert; nauwkeurigheid in kritische afmetingen, tolerantiebereiken en meetmethode; en het oppervlak in laaglijnniveau, kleur, glans, gevoel en toegestane imperfecties. Voor assemblageonderdelen is het aan te raden de kritieke pasvlakken in het eisenformulier te markeren en speling te definiëren, bijvoorbeeld 0,2-0,4 mm voor schuivende passing, terwijl een perspassing afhankelijk van materiaaleigenschappen en nabewerking eerst proefmatig moet worden gecontroleerd. Alleen wanneer de eisen meetbaar zijn, hebben offerte, productie en acceptatie een gemeenschappelijke basis.
3. Aantallen, tempo en budget bepalen de grenzen van de oplossing
3D-printen is geschikt voor snelle prototypes, maar kan ook kleine series dragen; toch is de optimale oplossing afhankelijk van het aantal stuks. Voor 1-3 conceptmodellen mogen levertijd en uiterlijk prioriteit hebben. Voor 10-50 functionele onderdelen moet je letten op batchconsistentie, neststrategie en de steekproefnorm. Boven de 100 stuks moet je de totale kosten van 3D-printen vergelijken met siliconen gieten, CNC of een spuitgietproef. Ook het budget is essentieel: als een klant alleen interne validatie nodig heeft, is een hoogwaardige laklaag misschien overbodig; als het onderdeel voor verkoopdemonstraties wordt gebruikt, kan investering in oppervlakteafwerking juist extra waarde toevoegen. De rol van behoefteanalyse is om een transparante afweging te maken tussen functie, tijd, kosten en risico, in plaats van simpelweg de laagste prijs te geven.
4. Van eisenlijst naar technische oplossing: de ontledingsmethode van lantu3D
Een leverbaar plan bevat doorgaans zes soorten informatie: modelstatus, materiaal en proces, nabewerking, leveringsaantal, inspectiestandaard en risicomeldingen. Bij modelstatus vermeld je bestandsformaat, versie en of herstelling van het model nodig is. Bij materiaal en proces leg je uit waarom die keuze is gemaakt en wat het alternatief is. Nabewerking omvat supportsporen, schuurgebied, kleurstandaard en beschermende verpakking. De inspectiestandaard moet de kritieke afmetingen, afwerkingsklasse en steekproefomvang specificeren. Risicomeldingen beschrijven vooraf mogelijke problemen zoals dunne wanden, scherpe hoeken, gesloten holtes, lange uitkragingen, warmtevervorming of kleurverschillen. Door deze punten in het plan op te nemen, wordt de communicatiekostenpost “dat hebben we toen niet duidelijk besproken” sterk verminderd.
5. De acceptatiemethode moet vóór de bestelling worden bevestigd
Veel discussies over oplevering ontstaan aan het einde van een project, maar de oorzaak ligt vaak al in de beginfase van de behoefteanalyse. Voor visuele onderdelen is het verstandig om bevestiging te doen via voorbeeldfoto’s, een kleurkaart of een beschrijving van het afwerkingsniveau. Voor assemblageonderdelen is het beter om een proefpassing en een limiet voor herbewerkingen vast te leggen. Voor series is het aan te raden een first-article approval in te voeren: na goedkeuring van het eerste artikel gaat de batchproductie pas van start. Voor kritieke functionele onderdelen kan aanvullend een eenvoudige belastingtest, warmtetest of simulatie van de gebruiksomgeving nodig zijn. Hoe eerder de acceptatiemethode wordt bevestigd, hoe makkelijker latere wijzigingen te beheren zijn. Als de klant tijdens de productie van gedachten verandert, moet een wijzigingsregistratie worden gebruikt om prijs, levertijd en kwaliteitsrisico opnieuw te beoordelen.
Conclusie: behoefteanalyse is een technisch hulpmiddel om projectrisico te verlagen
Klantbehoefteanalyse is geen verkooppraatje, maar een technisch hulpmiddel voor projectmanagement in 3D-printen. Het verdeelt een vaag idee in gebruiksscenario, prestatie-eisen, materiaal en proces, aantallen en tempo, budgetgrenzen en acceptatiecriteria, zodat elk onderdeel een uitvoerbare basis heeft. Voor lantu3D geldt: hoe eerder de behoefte helder is, hoe sneller risico’s in de offertefase zichtbaar worden, hoe minder herstelwerk in de productie nodig is en hoe hoger de klanttevredenheid bij oplevering. De klant krijgt bovendien via een transparant plan beter inzicht in prijsverschillen en technische afwegingen, en ontvangt daardoor sneller een fysiek resultaat dat echt past bij de beoogde toepassing.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.