
引言:人才能力决定3D打印项目的交付下限
在3D打印服务中,客户通常只看到报价、样件和交期,但真正影响交付稳定性的,是模型审核、工艺判断、后处理控制和验收沟通等一整套岗位能力。即使同一台设备、同一种PA12尼龙或光敏树脂,操作者对壁厚、摆放方向、支撑密度、清粉时间和固化窗口的理解不同,也会造成尺寸偏差、表面瑕疵、装配干涉或返工。蓝图三维更关注从蓝图/设计到实物交付的全生命周期管理,因此人才培训不能停留在“会开机器”,而要形成可复制的工程判断体系。
一、岗位能力地图:把经验拆成可训练模块
培训体系首先要明确岗位能力地图。建模审核人员需要掌握最小壁厚、孔径补偿、倒角圆角、分件连接和文件版本控制;工艺工程师需要理解SLA、SLS、MJF、SLM、FDM等工艺的材料窗口,例如树脂件常见层厚0.05-0.1mm,SLS尼龙功能件常用层厚0.1-0.15mm,金属SLM零件还要关注支撑热传导与后续热处理;后处理人员要掌握去支撑、打磨、喷砂、染色、喷漆、UV固化和清粉标准;质检人员要熟悉卡尺、塞规、螺纹规、三坐标或三维扫描的适用场景;项目经理则要把需求冻结、变更记录、交付风险和客户确认节点串联起来。
二、建模规范训练:让新人先学会识别风险
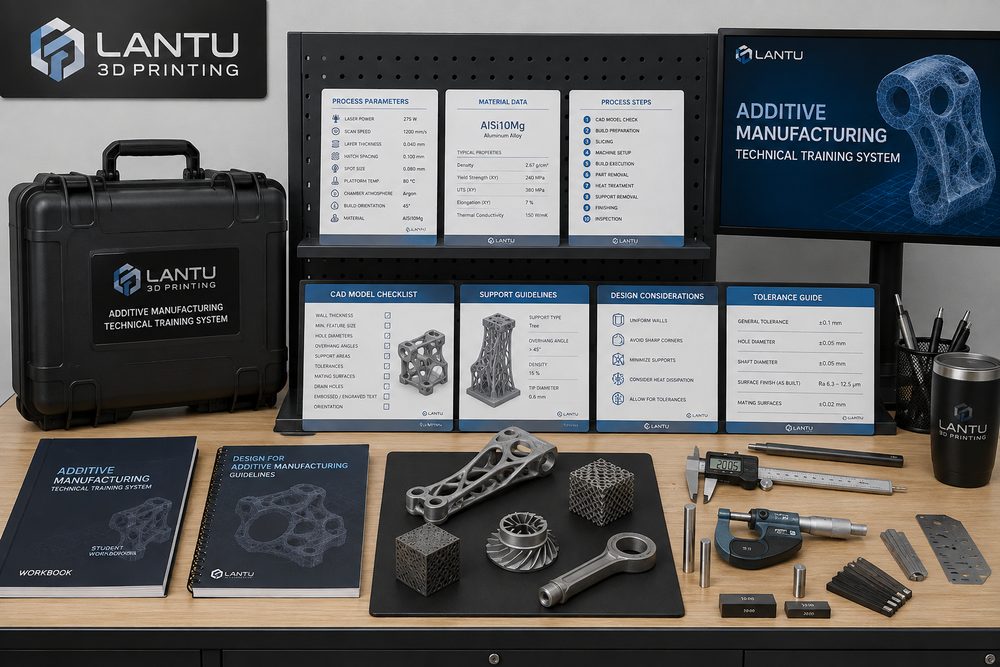
许多返工并不是打印失败,而是模型一开始就存在制造风险。培训时应建立模型审核清单:薄壁装饰件建议壁厚不低于0.8-1.2mm,受力功能件通常需要2.0mm以上并结合加强筋;盲孔和深槽要检查清粉可达性,SLS粉末无法排出的封闭腔体必须增加排粉孔;装配件要根据工艺预留0.15-0.4mm间隙,喷漆或电镀后还要增加表面涂层余量。每位新人应在20-30个真实历史模型上练习标注风险点,并与最终交付结果对照,才能从“看模型”过渡到“预测实物”。
三、工艺参数训练:用案例库代替口头经验
工艺培训最忌只传授结论。更有效的方法是建立参数案例库,记录材料批次、摆放方向、层厚、支撑策略、后处理方式和检验结果。例如同样是外观展示件,SLA树脂可以获得更细腻表面,但大面积薄板容易在后固化阶段翘曲;同样是卡扣结构,SLS PA12的韧性优于普通脆性树脂,但表面颗粒感和尺寸收缩需要提前说明。案例库应包含成功样例和失败复盘,至少记录缺陷照片、原因判断、修正动作和再次验证结果。这样新人面对相似项目时,不是凭感觉选择工艺,而是依据可追溯数据做工程决策。
四、后处理与质检训练:把“看起来不错”变成可验收标准
后处理培训要把主观审美转化为可执行标准。去支撑后是否允许支撑点残留,喷砂粗糙度是否影响装配面,染色件是否存在批次色差,透明树脂是否需要多级打磨和清漆保护,都应在作业指导书中定义。质检环节同样需要分级:外观样件重点检查表面、色差和明显变形;装配样件重点检查孔位、卡扣和配合间隙;功能件则要关注受力方向、螺纹强度、耐温或耐化学性能。对关键尺寸,可采用首件全检、过程抽检、末件复核的方式,抽检比例可根据批量和风险等级设置为5%-20%。
五、培训落地方法:考试、导师制与复盘闭环
真正有效的培训需要闭环。第一阶段是标准学习,要求新人熟悉材料手册、工艺能力边界和报价输入要求;第二阶段是影子项目,由导师带领完成模型审核和工艺建议;第三阶段是独立处理低风险订单,并通过交付验收结果评分;第四阶段进入复杂项目复盘,学习如何处理客户变更、延期风险和质量争议。每月可抽取5-10个典型项目做复盘会,把“为什么失败”“如何发现”“下次如何预防”写入知识库。长期看,这种体系能让经验沉淀为组织能力,而不是停留在个别工程师脑中。
总结:培训的目标是稳定交付,而不是单点技能
3D打印人才培训的核心,不是培养单个会操作设备的人,而是建立从设计评审、工艺选择、生产执行、后处理、检测到客户沟通的协同能力。对于蓝图三维这样的生命周期管理与实现平台,培训体系越标准,项目风险越可控,客户获得的交付体验也越稳定。企业可以从岗位能力地图、模型审核案例库、参数记录表和验收清单四个工具开始,把复杂经验变成可学习、可验证、可持续优化的流程资产。