
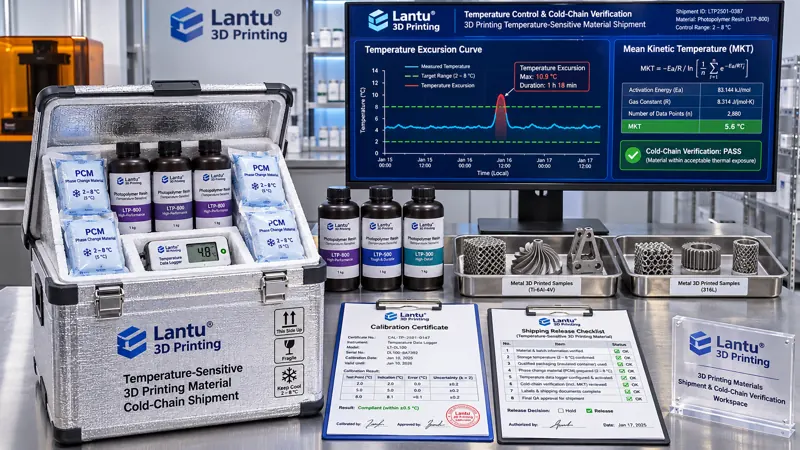
Introduction : les pièces thermosensibles ne se résument pas à « craindre la chaleur »
Dans la gestion du cycle de vie complet de lantu3D, de la conception au produit physique livré, l’impression, le nettoyage et l’inspection d’une pièce ne signifient pas que la boucle de livraison est achevée. Les prototypes en résine photopolymère, les pièces polymères insuffisamment post-polymérisées, les pièces à parois minces avec supports temporaires, les pièces fonctionnelles collées ou revêtues, ainsi que les résines et consommables expédiés avec elles, sont généralement bien plus sensibles aux conditions de température et d’humidité de transport que les pièces métalliques denses. En pratique, le problème n’est pas simplement qu’« aucune poche de froid n’a été ajoutée », mais l’absence de définition de la fenêtre de température avant l’expédition, le positionnement de l’enregistreur à l’extérieur de la caisse ou contre la source froide, et l’impossibilité, à réception, de déterminer à partir d’une simple courbe si le lot peut encore être assemblé, réinspecté ou accepté par le client. Une brève température élevée dans une caisse de véhicule fermée en été peut entraîner une dérive dimensionnelle, un collage de surface ou une modification du degré de post-polymérisation d’une pièce en résine ; un cycle gel-dégel hivernal peut, quant à lui, transformer les résidus aqueux de nettoyage, les couches de colle ou la condensation dans l’emballage en nouveaux risques qualité. L’objectif d’une chaîne de livraison thermosensible n’est pas de maintenir la température au niveau le plus bas possible, mais de convertir les « expositions admissibles » en critères d’ingénierie mesurables, calculables et soumis à libération signée.
I. Définir d’abord les objets thermosensibles et les fenêtres de température
Le contrôle thermique doit commencer par une classification des matériaux et de l’état des pièces, plutôt que par l’application d’une étiquette unique « fragile / sensible à la chaleur » à l’ensemble d’une commande. Il est recommandé de répartir les objets livrés en quatre catégories : ① les résines photopolymères, résines techniques et pièces incomplètement post-polymérisées, pour lesquelles la chaleur et l’exposition aux UV sont prioritaires ; ② les pièces collées, encapsulées, revêtues, filmées ou comportant des résidus de nettoyage dans des canaux internes, pour lesquelles les cycles gel-dégel, la condensation et les cycles thermiques sont prioritaires ; ③ les éprouvettes, échantillons témoins de four et pièces étalons destinés au contrôle client, pour lesquels l’effet de la température sur la référence de mesure et l’état du matériau est prioritaire ; ④ les consommables expédiés avec les pièces, tels que résines, additifs et adhésifs, qui doivent être contrôlés selon les plages de température indiquées par les FDS et les étiquettes des fournisseurs. Pour chaque catégorie, trois champs doivent être figés dans l’accord technique ou sur la fiche d’expédition : la limite basse admissible T_min, la limite haute admissible T_max et la règle applicable aux écarts de courte durée. Par exemple, une catégorie de pièces échantillons en résine peut être définie avec une plage normale de 5 à 30 °C, un écart de courte durée entre 30 et 35 °C limité à 30 minutes et à 2 heures cumulées, et une mise en quarantaine avec réinspection dès que la température descend sous 5 °C. Ces valeurs doivent être confirmées par une validation sur échantillons ou par les données fournisseur ; elles ne doivent pas être copiées de seuils génériques de chaîne du froid.
II. Validation de la solution d’emballage : passer de « source froide ajoutée » à un champ thermique interne reproductible
Une caisse isotherme, un matériau à changement de phase (PCM), des pains de glace ou des packs de gel ne constituent une solution d’ingénierie qu’après validation de la distribution thermique. Lors de la validation, au moins trois points de mesure doivent être implantés : le centre géométrique de la caisse, un point chaud près de la paroi et un point froid près de la source froide. Un profil à vide ou avec charge simulée doit être exécuté une fois en été et une fois en hiver ; si nécessaire, une simulation supplémentaire doit être réalisée pour les itinéraires extrêmes. La température de changement de phase du PCM doit correspondre à T_min/T_max. La source froide ne doit pas être en contact direct avec les pièces ; des séparateurs, calages amortissants et couches d’isolation ventilées doivent créer un champ thermique homogène. Un intervalle d’échantillonnage de 1 à 5 minutes est recommandé. Les certificats d’étalonnage doivent être valides, et le numéro de l’enregistreur, l’emplacement des points de mesure, les photos de conditionnement, l’heure de fermeture et le numéro d’expédition doivent être liés. Le rapport de validation doit indiquer les pentes de réchauffement et de refroidissement, le temps de récupération après ouverture, le point le plus défavorable et la marge thermique pour une durée de transport typique. Si le point central est conforme mais qu’un point chaud dépasse la limite supérieure, la validation ne peut pas être déclarée réussie. Pour les pièces contenant des liquides ou des cavités internes insuffisamment séchées, une marge par rapport au point de rosée doit également être intégrée aux critères afin d’éviter la condensation au moment de l’ouverture à réception.
III. Quantifier les écarts : MKT, exposition thermique cumulée et décision à trois états
À réception, examiner uniquement la « température maximale » peut conduire à une mauvaise décision. Trois indicateurs doivent être évalués simultanément : les dépassements ponctuels, le temps d’exposition cumulé et la température cinétique moyenne, ou MKT. La MKT utilise une relation de type Arrhenius pour convertir différents intervalles de température en une température équivalente ; elle convient à l’évaluation des évolutions de matériaux sensibles à la vitesse thermique. Elle ne remplace pas tous les modèles de défaillance des matériaux, mais elle est plus vérifiable qu’un rejet automatique fondé sur un pic ou qu’une conformité basée sur une simple moyenne. Pour le calcul, la constante d’énergie d’activation, l’intervalle d’échantillonnage, la période de données valide et les unités doivent être fixés. La courbe brute, la version de l’algorithme, le traitement des données manquantes et le hachage du fichier de calcul doivent être conservés comme preuves. Il est recommandé de répartir les décisions en trois états A/B/C : l’état A correspond à une température maintenue dans la fenêtre pendant tout le transport avec des données complètes, et permet une libération standard ; l’état B correspond à un écart de courte durée, alors que la MKT, le temps cumulé et les réinspections visuelle et dimensionnelle respectent les seuils prédéfinis ; une libération par dérogation doit alors être cosignée par l’ingénieur qualité et ses limites d’application enregistrées ; l’état C correspond à une température inférieure à T_min, à un dépassement prolongé de la limite haute, à une défaillance de l’enregistreur, à une anomalie de scellé ou à l’impossibilité de retracer le point de mesure. Les lots C doivent être isolés et ne peuvent être utilisés sans réinspection et approbation du client. La fiche de décision doit préciser « qui signe selon quelle version des critères » ; une confirmation orale par le personnel logistique est insuffisante.
IV. Contrôles de la chaîne de preuves lors de l’expédition et de la réception
L’ensemble minimal des enregistrements pour une livraison thermosensible devrait comprendre neuf champs : numéro de pièce/lot, catégorie thermosensible, version de la fenêtre de température, version de la solution d’emballage et numéro du rapport de validation, numéro de l’enregistreur et validité de son étalonnage, plan d’implantation des points de mesure, horodatages de fermeture et de transfert, itinéraire et transporteur, et hachage du fichier de courbe brute à réception. Les contrôles d’expédition D1-D4 sont les suivants : D1, la catégorie thermosensible et la fenêtre ont été figées ; D2, la solution d’emballage a été validée pour la saison et la durée applicables ; D3, l’état de l’enregistreur, sa batterie, l’intervalle d’échantillonnage et les photos des points de mesure sont conformes ; D4, les scellés, la liste de colisage, les contacts en cas d’anomalie et les exigences de retour sont disponibles. Les contrôles à réception D5-D7 sont les suivants : lire d’abord la courbe avant l’ouverture, ou ouvrir selon le plan prévu dans un environnement maîtrisé ; vérifier les scellés, les indicateurs de choc ou d’inclinaison et le numéro de série de l’enregistreur ; télécharger les données brutes et générer la fiche de décision A/B/C. En cas d’état B ou C, il convient également de conserver les photos de positionnement des points de mesure dans la caisse, les relevés de réinspection de l’aspect et des dimensions critiques, les contrôles par échantillonnage nécessaires de la viscosité de la résine ou des paramètres liés à la transition vitreuse, ainsi que l’avis de traitement du client. Les enregistrements doivent respecter ALCOA+ : attribuables, lisibles, contemporains, originaux et exacts, et permettre de retrouver le dossier complet de preuves thermiques à partir du numéro de série de la pièce en moins de 30 minutes, avec un objectif de taux de traçabilité réussie dès la première recherche d’au moins 95 %.
V. Feuille de route de mise en œuvre et modes de défaillance courants
La mise en œuvre peut être menée sur quatre semaines. Première semaine : établir le dictionnaire de classification thermosensible, les données de référence des fenêtres de température et la liste des interdictions de co-conditionnement. Deuxième semaine : réaliser les validations de distribution thermique des emballages en été et en hiver, et définir les points les plus défavorables ainsi que la configuration PCM. Troisième semaine : intégrer les enregistreurs, plans de mesure, scellés, hachages de courbes et fiches de décision A/B/C aux processus d’expédition et de réception, avec des blocages système D1-D7. Quatrième semaine : effectuer un exercice sur un itinéraire réel et un exercice de rupture volontaire de chaîne afin de vérifier la clôture de la retransmission des données, de l’isolement, de la réinspection et de la notification client. Les défaillances courantes incluent : un enregistreur collé à la source froide, dont la courbe ne représente pas les pièces ; l’examen de la seule température maximale en ignorant le gel-dégel à basse température ; un PCM non sélectionné selon la saison et la durée de l’itinéraire ; un fichier de courbe non lié au numéro de lot, empêchant de prouver a posteriori à quelle caisse il appartient ; une dérogation en état B sans réinspection ni approbation client ; et le traitement de la « sensibilité thermique » comme une simple exigence de stockage, sans inclure dans le même bilan thermique le transport, les transbordements, le stockage temporaire et le temps d’attente avant acceptation par le client. lantu3D considère ces enregistrements comme partie intégrante de la chaîne allant de la conception à la livraison physique : les preuves de température ne sont pas une annexe logistique, mais une condition de libération déterminant si une pièce peut être confirmée, passer à l’opération suivante ou être assemblée par le client.
Conclusion
La maîtrise de la livraison des pièces thermosensibles repose sur trois éléments : définir d’abord la fenêtre, valider d’abord l’emballage et pouvoir statuer sur les écarts. En reliant T_min/T_max, la distribution thermique du PCM, la MKT et l’exposition cumulée, les trois états A/B/C, les contrôles D1-D7, le dossier de preuves à neuf champs et le mécanisme de traçabilité ALCOA+, il devient possible de faire évoluer « une poche de froid a été ajoutée » vers « l’exposition thermique de ce lot est-elle acceptable, sur quelle base est-il libéré et le calcul peut-il être reproduit en cas de litige ? ». Pour les livraisons d’impression 3D multi-références en petites séries, cette méthode a davantage de valeur qu’une simple hausse des coûts d’emballage : elle transforme les variations de température d’une zone d’ombre de livraison en données d’ingénierie vérifiables, améliorables et validables conjointement avec le client.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.