
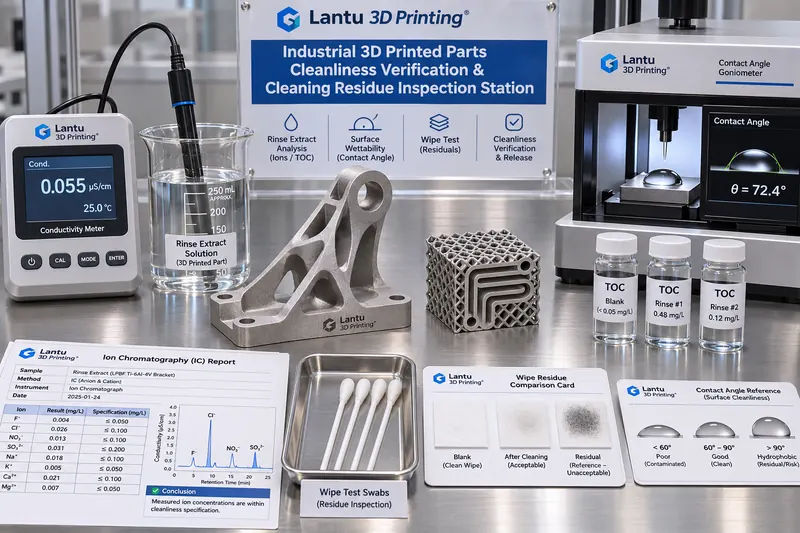
Introduction : une pièce lavée n’est pas nécessairement propre ; la propreté avant livraison doit pouvoir être déterminée
Après retrait des supports, sablage, nettoyage ultrasonique et séchage, les pièces métalliques LPBF peuvent paraître propres. Pourtant, des poudres métalliques, tensioactifs de détergent, ions salins et films d’huile de coupe peuvent subsister dans les canaux internes, les pores des structures en treillis et les zones de contact avec les supports. Ces résidus ne modifient pas immédiatement le rapport dimensionnel, mais peuvent ultérieurement se manifester par des cloques de revêtement, une adhérence insuffisante, des microfuites sur les surfaces d’étanchéité et de la corrosion en service lors de l’anodisation, de l’électrodéposition, du collage, du brasage ou de l’assemblage. Prenons l’exemple d’un bloc hydraulique Ti6Al4V doté de canaux internes conformes : si la concentration résiduelle en ions chlorure est excessive dans les canaux après nettoyage, après 96 heures de brouillard salin, les piqûres apparaissent généralement d’abord dans les coudes des canaux plutôt que sur les surfaces externes. Le problème est que, dans la plupart des ateliers, le procédé de nettoyage se limite à des actions telles que « laver pendant quelques minutes » ou « changer l’eau plusieurs fois », sans fournir la preuve permettant d’affirmer qu’une pièce est propre et peut être signée pour passer à l’opération suivante. lantu3D considère le passage du plan à la livraison de la pièce physique comme une gestion du cycle de vie complet : la propreté n’est pas une action, mais un état de libération vérifiable.
I. Définir d’abord les résidus comme des objets mesurables, et non comme un simple qualificatif
La première étape d’une libération déterminable consiste à décomposer la notion de « propre » en quatre catégories de résidus mesurables et leurs voies de migration correspondantes : premièrement, les résidus particulaires, issus de poudres non éliminées et d’abrasifs de sablage, présentant un risque d’obstruction des canaux et de rayure des surfaces d’ajustement ; deuxièmement, les résidus ioniques, provenant des détergents, de l’eau du réseau et de la transpiration des mains, notamment Cl⁻, Na⁺ et SO₄²⁻, avec un risque de corrosion électrochimique ; troisièmement, les résidus organiques, provenant des fluides de coupe, agents de démoulage et liquides de nettoyage ultrasonique, qui réduisent l’adhérence des revêtements et la résistance des collages ; quatrièmement, les résidus non volatils NVR, correspondant à la masse totale de ces substances après séchage. Pour ces quatre catégories, il faut définir séparément la méthode d’échantillonnage, la limite de détection et le critère d’acceptation ; une « absence visuelle de salissure » ne peut pas les remplacer. En pratique, il est recommandé de classer les pièces selon trois niveaux de propreté : pièces structurelles générales (G1), pièces fonctionnelles revêtues ou collées (G2), et pièces sous pression ou liées aux implants avec canaux internes (G3). Plus le niveau est élevé, plus les points d’échantillonnage et les critères sont nombreux, afin d’éviter un surcontrôle uniforme de toutes les pièces.
II. Figer d’abord la méthode d’échantillonnage : extraction, rinçage, essuyage et triptyque de contrôle
La fiabilité des critères dépend d’abord de la maîtrise de la méthode d’échantillonnage elle-même. Quatre méthodes sont couramment utilisées : l’extraction totale (immersion de la pièce dans un volume défini d’eau déionisée, suivie d’ultrasons ou d’agitation pendant une durée spécifiée avant analyse de l’extrait) ; le rinçage des canaux internes (rinçage avec un volume défini d’eau déionisée, à débit et volume fixes, puis collecte de l’effluent) ; l’essuyage de surface (essuyage d’une surface définie de 100 cm² au moyen d’un chiffon non pelucheux préhumidifié, suivi de son extraction) ; et la différence de masse après séchage. Chaque échantillonnage doit être accompagné du triptyque de contrôle : un blanc (même lot d’eau déionisée, même récipient et mêmes opérations, sans pièce), un échantillon dopé (ajout d’une quantité connue de substance étalon au blanc afin de calculer le taux de récupération) et un duplicata (deux prélèvements sur des zones adjacentes de la même pièce). Le taux de récupération du dopage doit être compris entre 80 % et 120 % ; dans le cas contraire, la méthode d’échantillonnage ou d’analyse est défaillante et les données ne peuvent pas servir à la libération. Le volume de liquide V, le temps d’extraction t, la température de l’eau T et la surface mouillée A de la pièce doivent être consignés, car tous les critères de concentration doivent finalement être convertis en masse résiduelle par unité de surface, en μg/cm², pour permettre la comparaison de pièces de tailles différentes.
III. Critères et seuils : traduire la notion de « propre » en valeurs recalculables
Il est recommandé d’établir un tableau de critères par niveau et d’en figer le numéro de version. Pour une pièce fonctionnelle G2, les références suivantes peuvent être utilisées : augmentation de conductivité de l’extrait par rapport au blanc Δκ ≤ 2 μS/cm à 25 °C ; carbone organique total TOC ≤ 0,5 mg/L ou ≤ 0,05 μg/cm² après conversion ; chromatographie ionique avec Cl⁻ ≤ 5 ppm et Na⁺ ≤ 2 ppm ; NVR par essuyage ≤ 0,1 mg/100 cm² ; différence entre deux pesées consécutives après séchage ≤ 0,05 % ; angle de contact de l’eau ≤ 30° pour le dépistage rapide des films gras, l’angle de contact ne servant qu’au dépistage et non de seul critère de libération. Pour les pièces G3 à canaux internes, ajouter : turbidité du liquide de rinçage ≤ 1 NTU, nombre de particules ≥10 μm ne dépassant pas la limite spécifiée, et écart de Δκ entre sortie et entrée du canal ≤ 1 μS/cm afin de démontrer l’absence de résidus significatifs dans les zones mortes. Tous les seuils doivent indiquer leur source, qu’il s’agisse d’un numéro de clause d’accord technique client, d’une norme interne ou de la version d’une norme citée, ainsi que le modèle de l’instrument et la validité de son étalonnage. Un seuil sans source n’est qu’une valeur empirique et ne peut constituer un critère en cas de litige.
IV. Canaux internes et pièces en treillis : l’emplacement le plus difficile à nettoyer détermine la conclusion de libération
Les canaux de refroidissement conformes, les structures sandwich en treillis et les trous borgnes profonds sont particulièrement exposés à une perte de maîtrise de la propreté, car le liquide de nettoyage s’y renouvelle difficilement et la poudre peut former des ponts dans les angles morts. La pratique d’ingénierie repose sur une « pièce de validation préalable » : une pièce dotée de fenêtres de découpe est fabriquée avec le même jeu de paramètres et la même orientation d’impression ; après nettoyage, elle est découpée et échantillonnée séparément en trois points — section d’entrée, coude intermédiaire et zone borgne terminale — afin de confirmer le niveau de résidus au point le plus défavorable. La cartographie de ce point et l’ordre d’échantillonnage sont ensuite figés dans la fiche de procédé ; les pièces de production sont traitées avec le même volume et le même débit de rinçage, sans découpe pièce par pièce. Pour les pièces de production non destructibles, une méthode par traceur est utilisée : un traceur inerte est ajouté au liquide du rinçage final, et le remplacement est jugé suffisant uniquement lorsque l’atténuation du traceur dans l’effluent passe sous le rapport spécifié. Lorsqu’un même build contient plusieurs pièces, les échantillons de propreté doivent être enregistrés séparément par numéro de pièce ; une seule pièce témoin ne peut représenter l’ensemble du plateau. En cas de changement de lot de liquide de nettoyage ou de bac ultrasonique entre deux lots, une nouvelle validation sur pièce de validation est obligatoire ; il s’agit d’un déclencheur de changement, et non d’un contrôle de routine.
V. Chaîne de preuves et jalons de libération : la propreté est un état, non une simple étiquette de conformité
Chaque enregistrement de libération doit comporter au minimum six champs liés : numéro de pièce et numéro de lot ; numéro de build et hachage du jeu de paramètres ; niveau de propreté G1/G2/G3 ; numéro de méthode d’échantillonnage ainsi que numéros du blanc, de l’échantillon dopé et du duplicata ; valeurs mesurées pour chaque critère et résultats convertis par unité de surface ; opérateur d’essai, réviseur et horodatage. Les données brutes doivent être tracées conformément aux exigences ALCOA+, et les courbes exportées par les instruments ainsi que les chromatogrammes doivent être archivés avec les enregistrements ; il est interdit de se contenter de recopier « conforme ». Quatre niveaux de jalons sont recommandés : D1, vérification de la validité de l’échantillonnage, incluant taux de récupération et conformité du blanc ; D2, comparaison critère par critère et génération d’un état A/B/C ; D3, traitement des écarts et contre-essai ; D4, signature de libération et transfert à l’opération suivante. Les trois états sont définis comme suit : état A, tous les critères sont conformes et la libération est directe ; état B, un seul écart mineur, ne dépassant pas 1,2 fois le seuil et ne concernant pas un paramètre critique tel que Cl⁻, autorise un nouveau nettoyage renforcé suivi d’un nouvel échantillonnage, avec doublement du nombre de points et cosignature du procédé ; la libération n’est possible qu’après contre-essai conforme ; état C, écart sur un paramètre critique, résultat positif dans un canal interne ou contamination du blanc, impose le gel du lot et la revue de tous les enregistrements de propreté des builds depuis le dernier point conforme ; aucune libération dérogatoire n’est permise sans preuve de conformité.
VI. Modes de défaillance courants et limites du contre-essai
Cinq défaillances fréquentes doivent figurer dans la liste de contrôle : contamination du blanc entraînant l’invalidation de toutes les données du lot ; extraction insuffisante du chiffon d’essuyage provoquant une sous-estimation du NVR ; séchage incomplet conduisant à prendre l’humidité pour un résidu ; absence de renouvellement prolongée du liquide de nettoyage entraînant une contamination cumulative entre lots ; stockage excessivement long après échantillonnage ou recontamination par les poussières ambiantes. Le contre-essai a des limites explicites : pour l’état B, un seul contre-essai après nouveau nettoyage renforcé est autorisé ; en cas de nouvel écart, l’état passe directement à C. Pour l’état C, il est interdit d’abaisser le niveau de libération au motif que le client est pressé, et un nouveau contrôle de la surface externe ne peut pas remplacer un nouveau contrôle des canaux internes. Les enregistrements de propreté doivent être mis en correspondance avec le lot d’inspection, les éprouvettes témoins de four, les rapports d’adhérence de revêtement et le registre de traçabilité métrologique. Lorsqu’un cloquage de revêtement ou une microfuite d’étanchéité survient en aval, il doit être possible de retrouver en moins de 30 minutes le lot de liquide de nettoyage, le dossier d’échantillonnage et le signataire de libération du build correspondant : telle est la valeur de la chaîne de preuves.
VII. Déploiement et indicateurs quantifiés
Un déploiement en trois étapes sur 30 jours est recommandé : durant la première semaine, figer la classification des niveaux de propreté et la version du tableau de critères, puis réaliser l’étalonnage des instruments et la validation des taux de récupération par dopage ; durant la deuxième semaine, effectuer la découpe de la pièce de validation G3 à canaux internes et figer les points les plus défavorables ; durant les troisième et quatrième semaines, intégrer les enregistrements à six champs dans les ordres de fabrication et les lots d’inspection, puis valider le fonctionnement des jalons D1 à D4. Le tableau de bord ne doit comporter que six indicateurs vérifiables : taux de conformité des récupérations d’échantillonnage, taux de conformité des blancs, part des libérations initiales en état A, taux de réussite au premier contre-essai des états B, durée de clôture des investigations des états C, et taux de réussite des exercices de recherche inverse en 30 minutes, avec un objectif ≥95 %. Ces indicateurs évaluent la capacité du système de décision à être revu par un tiers, et non la rapidité du nettoyage.
Conclusion
Le nettoyage est une action ; la libération de propreté est une preuve. En décomposant les résidus en quatre catégories mesurables — particules, ions, substances organiques et NVR —, en figeant la validité de l’échantillonnage par extraction, rinçage et essuyage accompagnés du triptyque blanc/échantillon dopé/duplicata, puis en définissant des seuils par niveau à partir de Δκ, TOC, Cl⁻, NVR et de l’angle de contact, il devient possible de transformer « cela paraît propre » en « selon quelle version de critère, à quel point, avec quelle série de mesures et sous la signature de qui la pièce est-elle libérée ». Pour les pièces métalliques imprimées en 3D avec canaux internes et structures en treillis, la conclusion de libération doit être déterminée par le point le plus défavorable, et non par la surface externe : c’est la différence fondamentale entre cette méthode et une simple instruction de nettoyage. Lorsque les enregistrements de propreté peuvent être recoupés avec le numéro de build, le hachage du jeu de paramètres, le lot d’inspection et l’analyse des défaillances en aval, la gestion du cycle de vie complet, de la conception à la livraison de la pièce physique, défendue par lantu3D, est réellement bouclée lors de la dernière opération.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.