
Introduction : une même fabrication, deux systèmes et deux courbes
Lors de la revue de livraison d’une pièce métallique produite par LPBF, le client a demandé les courbes couche par couche de la teneur en oxygène de la chambre de fabrication et de la puissance laser. La courbe exportée du MES comptait 4 217 points, tandis que le journal local de la machine en comptait 4 239 ; les valeurs de puissance différaient de 6 % pour un même numéro de couche. Il a fallu deux jours à l’équipe d’ingénierie pour confirmer qu’il ne s’agissait pas d’une anomalie machine : après une coupure nocturne de 11 minutes, la passerelle en périphérie avait confondu l’« horodatage de l’équipement » avec l’« horodatage de stockage » lors de la reprise, et avait perdu les numéros de séquence de 22 points. La pièce était conforme, mais la chaîne de données n’était pas fiable ; le rapport ne pouvait donc pas être signé. lantu3D classe ce type de problème dans la gestion du cycle de vie « du plan à la livraison physique » : la chaîne de données n’est pas une fonction accessoire de l’équipement, mais un objet contrôlé au même titre que le modèle, le package de paramètres et le lot de poudre. Cet article propose une spécification de collecte contrôlée directement applicable : dictionnaire sémantique des points, quatre horodatages, indicateurs de qualité, file persistante en cas de coupure, quatre contrôles de reprise transactionnelle et trois états A/B/C d’autorisation de la chaîne.
I. Dictionnaire sémantique des points : définir clairement ce qu’est « un point »
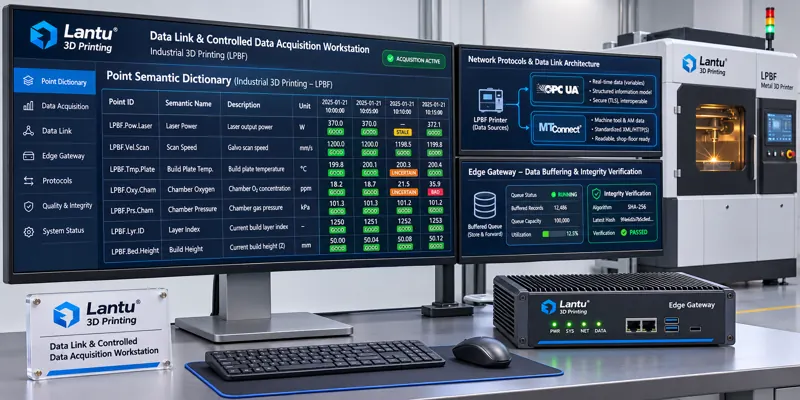
Dans la plupart des ateliers, les tables de collecte ne comportent que trois colonnes : nom de variable, valeur et heure. Cela ne suffit pas à étayer une décision. Il est recommandé d’établir pour chaque point un dictionnaire sémantique à onze champs : ① identifiant unique de l’équipement, incluant le modèle et le numéro de série de fabrication ; ② code du point, tel que LPBF-03.CHAMBER.O2_PPM ; ③ nom de la grandeur physique et unité d’ingénierie (ppm, W, mm/s, ℃) ; ④ type de source de données (registre PLC / API machine / capteur externe) ; ⑤ période d’échantillonnage et mode de déclenchement (périodique à 1 Hz / 10 Hz, ou déclenché par un événement de numéro de couche) ; ⑥ plage de mesure et résolution (0–2 000 ppm, 0,1 ppm) ; ⑦ règles de filtrage et d’agrégation (valeurs brutes non lissées ; moyenne sur 1 min stockée séparément comme point dérivé) ; ⑧ source de précision ou d’incertitude ; ⑨ étape de procédé concernée (préchauffage / fabrication / refroidissement / post-traitement) ; ⑩ clé d’association (numéro d’ordre de fabrication + numéro de build + numéro de couche) ; ⑪ numéro de version et date d’entrée en vigueur.
Le dictionnaire doit être soumis à un contrôle de version : l’ajout d’un point, la modification d’une plage de mesure ou d’une fréquence d’échantillonnage doivent suivre une demande de modification ; les points des anciennes versions doivent continuer à être interprétés selon leur ancienne définition lors des consultations historiques. Sans dictionnaire sémantique, toute comparaison entre machines ou toute répartition au sein d’un même build est impossible : deux équipements peuvent tous deux posséder un point nommé « Power », alors que l’un correspond à une consigne et l’autre à une mesure réelle de retour ; les fusionner directement conduit inévitablement à une conclusion erronée.
II. Quatre horodatages et référence temporelle : rendre chaque point localisable et rejouable
Il est recommandé que chaque enregistrement porte quatre horodatages : T_dev (instant de génération par l’équipement), T_gw (instant de réception par la passerelle), T_store (instant de stockage) et T_backfill (instant de fin de reprise, vide en fonctionnement normal en ligne). Leurs fonctions sont distinctes : T_dev sert à reconstruire le procédé et à aligner les numéros de couche ; l’écart entre T_gw et T_dev reflète la latence de la chaîne ; T_store sert à l’audit de la base de données ; T_backfill indique que l’enregistrement a connu une restauration après interruption de flux.
La référence d’horloge doit également être définie : les équipements et passerelles doivent utiliser uniformément PTP/NTP, avec un écart cible ≤10 ms et une dérive enregistrée quotidiennement. Pour les échantillonnages supérieurs à 10 Hz ou les événements parallèles sur plusieurs couches, la résolution de l’horodatage, en ms ou en μs, doit être indiquée dans le dictionnaire des points. Une erreur courante consiste à tracer les courbes avec T_store à la place de T_dev : les points de la fenêtre de reprise sont alors comprimés au même instant, créant de faux paliers de puissance. Le critère d’ingénierie est le suivant : si |T_gw − T_dev| dépasse trois fois la période d’échantillonnage, le point est marqué STALE ; si l’écart dépasse 30 s sur 10 points consécutifs d’un même équipement, une alarme de chaîne est déclenchée.
III. Indicateurs de qualité : les quatre états GOOD / STALE / UNCERTAIN / BAD
La valeur numérique ne porte pas elle-même son niveau de fiabilité ; elle doit être accompagnée d’un indicateur de qualité. GOOD : arrivée dans la fenêtre périodique, valeur dans la plage, séquence continue et écart d’horloge conforme. STALE : arrivée tardive ou réutilisation de la valeur précédente (affichable sur le tableau de bord, mais interdite dans les calculs d’autorisation). UNCERTAIN : valeur proche d’une limite de plage, étalonnage capteur expiré, résumé de reprise non vérifié ou valeurs conflictuelles pour une même couche. BAD : hors plage, non numérique, rupture de séquence ou non-concordance de hachage. Seuls les points GOOD peuvent être inclus dans le dénominateur de conformité ainsi que dans les statistiques d’énergie par pièce, de consommation de gaz et de puissance par couche ; les points UNCERTAIN doivent être vérifiés manuellement puis convertis en GOOD ou BAD ; le système ne doit pas les déclasser automatiquement pour autoriser la libération.
Il est recommandé d’enregistrer les quatre états avec les données, et non de les calculer a posteriori, car les reprises, rejouages et exportations intersystèmes modifient le contexte. L’indicateur de qualité doit être stocké avec le numéro de version du dictionnaire afin que les conditions de décision d’origine puissent être reproduites lors du recalcul des données historiques.
IV. File persistante en cas de coupure : dimensionner la capacité pour le pire scénario, non pour la bande passante moyenne
Les coupures de la passerelle en périphérie sont normales, non exceptionnelles. La passerelle doit disposer d’une file locale persistante utilisant une clé primaire composite (code équipement + code point + T_dev + numéro de couche), chaque enregistrement étant associé à un numéro de séquence et à un résumé SHA-256. La capacité doit être calculée selon « durée maximale tolérable de coupure × fréquence maximale des points × taille d’un enregistrement » : par exemple, pour 12 équipements, 40 points par équipement, 1 Hz en moyenne et environ 200 B par enregistrement, huit heures représentent environ 69 MB ; en tenant compte des points à 10 Hz, des copies de retransmission et des frais d’indexation, il faut réserver ≥256 MB et au moins 24 heures, avec une alarme à 80 % de remplissage et une stratégie de dégradation avant débordement (conserver d’abord les points CTQ critiques et suspendre les points dérivés).
La file doit être écrite sur disque avec journalisation anticipée (WAL) et protection contre les coupures d’alimentation ; elle ne doit pas être vidée directement après rétablissement. Les données ne peuvent être supprimées par validation transactionnelle qu’après réussite des quatre contrôles de reprise. La règle « écraser dès reconnexion » est interdite : c’est précisément la cause de la perte des 22 points citée dans l’introduction.
V. Quatre contrôles de reprise transactionnelle : séquence, nombre, résumé et conflit de clé primaire
La reprise s’effectue comme une transaction par « équipement + intervalle de rupture », en exécutant successivement quatre contrôles : ① continuité des numéros de séquence : aucun saut ni doublon dans l’intervalle ; ② concordance du nombre d’enregistrements : l’écart entre le nombre d’éléments de la file de passerelle et celui de l’export local machine doit être ≤0,1 % ; au-delà, l’ensemble de l’intervalle passe en UNCERTAIN et doit être comparé manuellement ; ③ correspondance du résumé : calculer SHA-256 après concaténation des enregistrements dans leur ordre, puis comparer avec le résumé de l’intervalle côté équipement ; ④ conflit de clé primaire : vérifier la clé composite avant stockage ; les enregistrements conflictuels ne doivent pas être écrasés silencieusement, mais écrits dans une table d’isolement en attente de décision.
La transaction n’est validée, T_backfill n’est écrit et l’indicateur de qualité ne passe de « en attente de reprise » à GOOD que lorsque les quatre contrôles sont réussis. Si l’un d’eux échoue, l’ensemble de l’intervalle est renvoyé dans la file ; toute validation partielle est interdite. Il est conseillé de réaliser chaque mois un exercice de traçabilité inverse de 30 minutes : sélectionner aléatoirement un build et exiger la reconstruction de la même courbe depuis le journal machine, la file de passerelle et la base de données en moins de 30 minutes ; la chaîne n’est considérée contrôlée que si le taux de concordance atteint ≥95 %.
VI. Trois états A/B/C d’autorisation de la chaîne : les données peuvent-elles servir à signer une livraison ?
L’état de la chaîne doit être directement lié à l’autorisation d’ingénierie : état A (signable) — la version du dictionnaire des points CTQ est valide, les quatre horodatages sont complets, le taux de GOOD est ≥99,5 %, aucune reprise n’est en attente de clôture et la dérive d’horloge est conforme ; les éprouvettes témoins et rapports d’essais peuvent être associés aux courbes de procédé du build. État B (utilisation conditionnelle) — des points non CTQ sont STALE ou ont fait l’objet de reprises déjà clôturées, avec un taux de GOOD de 98 % à 99,5 % ; les données peuvent servir à l’analyse interne du procédé, mais pas comme preuve de livraison au client ni comme base d’une libération par dérogation. État C (gelé) — un point CTQ critique présente l’état BAD, un résumé ne correspond pas, une interruption non clôturée dépasse 24 h, ou la version du dictionnaire ne correspond pas à celle de la production ; les données de procédé de ce build ne doivent pas être signées et doivent suivre une fiche de déviation ainsi qu’une revue des données.
Les trois états doivent disposer d’un tableau de bord et de responsables désignés. Cinq indicateurs doivent être revus chaque semaine : santé de la chaîne (taux de GOOD), durée de clôture des reprises, dérive d’horloge, taux de concordance des versions du dictionnaire et taux de réussite des exercices de traçabilité inverse. Ainsi, la « fiabilité des données » n’est plus une simple assurance verbale, mais un critère d’ingénierie déterminable, traçable et reproductible.
VII. Liste de contrôle de mise en œuvre et erreurs d’interprétation courantes
Le déploiement suit six étapes : inventorier les points et figer le dictionnaire V1.0 → unifier les horloges et champs d’horodatage → dimensionner la file de passerelle et les alertes de niveau → mettre en place les quatre contrôles de reprise et la table d’isolement → stocker les indicateurs de qualité → intégrer les règles d’autorisation A/B/C dans les procédures d’inspection. Trois erreurs d’interprétation sont fréquentes : considérer « les données ont été collectées » comme « elles peuvent être signées » (absence d’indicateur de qualité et d’état d’autorisation) ; considérer une « valeur moyenne » comme une « preuve brute » (un point dérivé ne peut remplacer un point brut) ; considérer une « reprise réussie » comme des « données complètes » (sans vérification du nombre d’enregistrements et du résumé).
Il faut également respecter les limites de cette approche : le dictionnaire des points et les indicateurs de qualité ne remplacent pas l’étalonnage métrologique de l’équipement, qui relève de la précision géométrique et de la traçabilité des mesures ; ils ne remplacent pas non plus les droits d’accès aux comptes et les journaux d’audit, qui relèvent du contrôle d’accès. C’est l’association de ces trois éléments qui constitue une chaîne de preuve complète, du plan de conception et des paramètres de procédé jusqu’à la livraison physique.
Conclusion
La valeur d’une chaîne de données d’équipement ne réside pas dans le nombre de points connectés, mais dans la capacité à définir, localiser, évaluer et reproduire chaque point. Le dictionnaire à onze champs élimine les ambiguïtés sémantiques ; les quatre horodatages éliminent les décalages temporels ; les quatre états de qualité distinguent les niveaux de fiabilité ; la file persistante et les quatre contrôles de reprise transactionnelle éliminent les pertes de données dues aux interruptions ; enfin, les trois états A/B/C traduisent l’état de la chaîne en une conclusion d’ingénierie sur la possibilité de signer. Pour la fabrication additive, où les petites séries, la grande variété et les exigences élevées de traçabilité sont la norme, cette méthode transforme réellement les données de procédé en actif livrable plutôt qu’en un ensemble de journaux impossible à justifier a posteriori.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.