
Introduction : pourquoi l’impression en série du PA12 crée-t-elle souvent un écart au niveau de la « stabilité » ?
Dans le procédé de frittage sélectif par laser (SLS), le nylon PA12 est souvent utilisé pour des prototypes fonctionnels, des pièces structurelles en petite série, des gabarits, des montages et des coques légères. Ses atouts sont une bonne ténacité, une excellente résistance à la fatigue et l’absence de structures de support, ce qui permet de produire en une seule fabrication des pièces complexes. Mais lorsque l’on passe à la livraison en série, le client ne s’intéresse plus seulement au fait qu’une pièce puisse être imprimée avec succès : il attend surtout une stabilité entre les pièces d’un même lot et entre les différents lots, en termes de dimensions, d’aspect et de performances mécaniques. Lors des évaluations de projet, lantu3D observe souvent le scénario suivant : la phase de validation des échantillons se déroule bien, puis, lors des réassorts en série, apparaissent des gauchissements sur les bords, des écarts au niveau des perçages ou une texture poudreuse plus marquée. La cause n’est généralement pas le modèle lui-même, mais l’absence de gestion quantitative de l’état matière et de la fenêtre de procédé.
La poudre de PA12 est sensible à la teneur en humidité, au vieillissement de la poudre et à l’homogénéité du champ thermique. Si l’humidité de stockage dépasse durablement 50 % HR, ou si la poudre n’est pas correctement scellée et remise à température après ouverture, des microporosités, une rugosité de surface et une baisse locale de résistance peuvent apparaître pendant le frittage. Si la proportion de poudre recyclée est trop élevée, la fluidité à l’état fondu diminue, la rétraction des arêtes n’est plus uniforme et le risque de gauchissement augmente. Pour faire passer le PA12 du stade « imprimable » à celui de « livrable », il faut gérer dans une même boucle fermée l’innovation matière, l’optimisation du procédé et la traçabilité des contrôles.
1. État matière : séchage, tamisage et remise à température sont la première ligne de défense contre le gauchissement
Avant l’introduction de la poudre PA12 dans la machine, il est recommandé d’enregistrer le numéro de lot, la date d’ouverture, l’humidité et la température de stockage, le nombre de tamisages et le taux d’utilisation. Pour les poudres stockées longtemps ou utilisées d’une saison à l’autre, lantu3D recommande généralement un séchage à basse température suivi d’un équilibre de remise à température afin d’éviter qu’une poudre ne soit sèche en surface tout en conservant de l’humidité en profondeur. En production réelle, la teneur en eau, la fluidité et la densité apparente peuvent être utilisées comme critères de contrôle avant chargement dans la machine ; lorsque la poudre agglomère, que sa couleur s’assombrit nettement ou que l’étalement devient irrégulier, elle ne doit plus être utilisée pour des pièces sensibles en précision, même si sa durée de vie théorique n’est pas encore atteinte.
Le tamisage de la poudre n’a pas seulement pour but d’éliminer les grosses particules, mais aussi de maintenir une couche étalée homogène. Dans le SLS, l’épaisseur de couche courante est d’environ 0,1 mm ; des agglomérats locaux peuvent se répercuter sur la surface de la pièce, entraînant une rugosité des parois de trous, des bords de parois minces insuffisamment frittés ou une perte de détails. Pour les pièces dont l’épaisseur de paroi est inférieure à 1,5 mm, les longues languettes fines ou les structures à clips, la qualité de l’étalement influence directement le gauchissement et la sensation d’assemblage. Avant la mise en production, lantu3D identifie les caractéristiques à risque telles que les parois fines, les longs porte-à-faux et les réseaux de trous denses, puis les associe aux enregistrements d’état de la poudre afin d’établir une alerte matière.
2. Circulation de la poudre : le taux de rafraîchissement n’est pas un poste de coût, mais un paramètre qualité
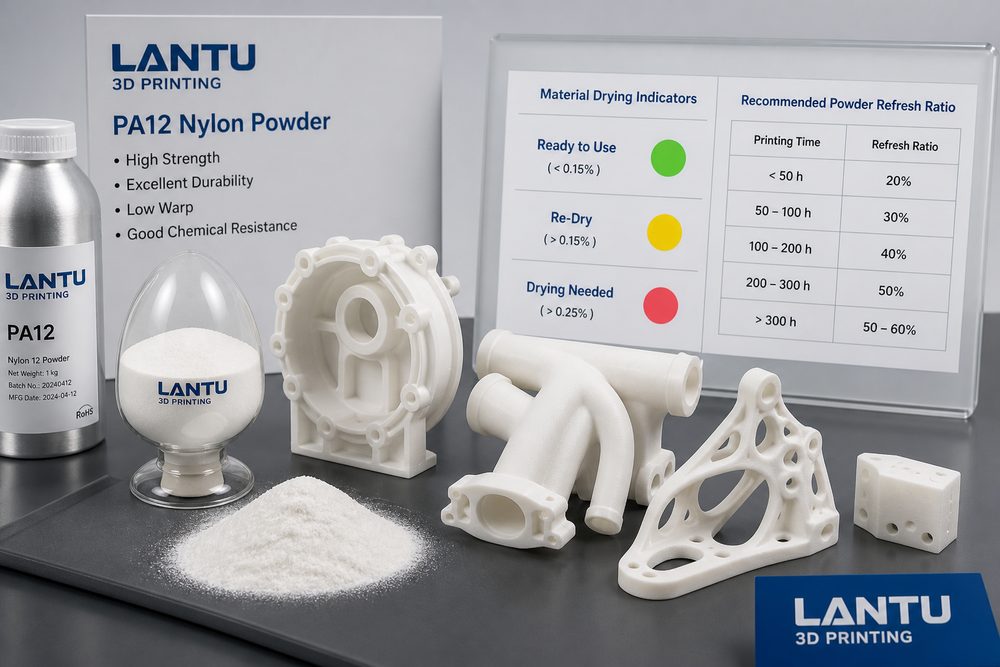
Après l’impression SLS, la poudre non frittée peut être recyclée, ce qui constitue l’un des principaux avantages économiques de la fabrication en PA12 en série. Toutefois, la poudre non frittée a subi un préchauffage à haute température : sa distribution granulométrique, son indice de fusion et sa couleur évoluent progressivement. Si l’on augmente aveuglément la part de poudre recyclée sous l’unique angle du coût matière, cela peut sembler rentable à court terme, mais conduire à long terme à davantage de rebuts, de retouches et à une perte de maîtrise des délais de livraison. Une méthode plus pertinente consiste à établir une stratégie de taux de rafraîchissement, par exemple en définissant des proportions de poudre neuve différentes selon le niveau de précision, l’exigence d’aspect et les contraintes mécaniques des pièces.
Pour des pièces d’aspect standard, une proportion plus élevée de poudre recyclée peut être utilisée, avec un traitement de surface par microbillage ou teinture pour améliorer l’aspect ; pour des trous d’assemblage, des clips à paroi mince ou des pièces structurelles sollicitées, il convient d’augmenter la part de poudre neuve et de conserver une stratégie de rafraîchissement cohérente au sein d’une même commande. Dans les projets en série, lantu3D inscrit généralement le taux de rafraîchissement de la poudre dans le dossier de fabrication, avec le numéro de machine, l’épaisseur de couche, la position sur le plateau et le lot de post-traitement. Ainsi, si un écart dimensionnel apparaît plus tard, il devient possible de remonter à l’origine du problème : compensation du modèle, champ thermique de la machine, lot matière ou retrait lié au post-traitement.
3. Champ thermique et nesting : un faible gauchissement dépend d’un gradient de température stable
Le gauchissement du PA12 provient essentiellement d’une rétraction au refroidissement non uniforme. Dans la chambre de fabrication SLS, il faut maintenir un environnement de préchauffage stable proche de la température de fusion du matériau, le laser ne servant qu’à provoquer une fusion locale. Si la température des zones périphériques de la chambre est trop basse, ou si les pièces sont trop concentrées en hauteur selon l’axe Z, les angles ont tendance à se relever et les grandes surfaces planes peuvent se déformer. Lors de l’optimisation du procédé, il faut donc prendre simultanément en compte l’orientation des pièces, leur espacement, la répartition de la capacité thermique et le rythme de refroidissement, et non pas simplement augmenter la puissance du laser.
Dans ses imbrications de série, lantu3D évite de regrouper des pièces plates de grande surface dans une même zone thermique et incline également les pièces allongées afin de réduire les ruptures brutales de section sur une seule couche. Pour les pièces dont les exigences portent sur l’entraxe des trous et les surfaces d’assemblage, une validation de compensation dimensionnelle est réalisée dès la phase d’échantillonnage, avec conservation des données de mesure de la première pièce. Pour les commandes en série, même après validation de la première pièce, des contrôles en cours de production restent nécessaires, en particulier sur les dimensions des grands côtés, l’entraxe des trous, l’élasticité des clips et la position des inserts filetés. Un champ thermique stable et un nesting judicieux peuvent réduire de manière significative les contraintes de redressage et de reprise en aval.
4. Post-traitement : du dépoudrage à la teinture, tout doit éviter une déformation secondaire
Les post-traitements courants du PA12 en SLS comprennent le refroidissement, le dépoudrage, le microbillage, la teinture, l’imprégnation et l’ébavurage local. Beaucoup de gauchissements ne se forment pas au moment exact de l’impression, mais sont amplifiés par une ouverture prématurée de la chambre, un microbillage trop agressif ou une teinture à haute température. Pour les pièces à épaisseur non uniforme ou les grandes surfaces planes, il est recommandé de laisser un refroidissement complet avant de les retirer ; la pression et la distance de microbillage doivent rester stables afin d’éviter une exposition prolongée des zones minces aux impacts. La température, la durée et le mode de support lors de la teinture doivent également être consignés, car le nylon subit de légères variations dimensionnelles en absorbant l’eau et en montant en température.
Si la pièce est destinée à l’assemblage, les dimensions critiques doivent être vérifiées à nouveau après post-traitement, et non uniquement lors du contrôle initial après impression. lantu3D adapte ses priorités de contrôle à l’usage du client : les pièces d’exposition sont évaluées sur l’uniformité de surface et les différences de teinte ; les pièces fonctionnelles sont contrôlées sur les perçages, les faces d’appui et les structures élastiques ; les gabarits et montages sont vérifiés sur la planéité des plans de référence et les trous de goupilles de positionnement. Ce n’est qu’en intégrant les paramètres de post-traitement dans le dossier qualité que l’on peut éviter la rupture entre « pièce imprimée conforme » et « livraison défaillante ».
5. Mise en œuvre en entreprise : transformer les paramètres matière en standards de livraison reproductibles
Pour les clients industriels, la valeur d’une impression en série de PA12 à faible gauchissement ne réside pas seulement dans l’obtention d’un lot de pièces, mais dans la construction d’une solution de fabrication réutilisable, traçable et optimisable. lantu3D relie l’étude de conception, le choix des matériaux, le nesting d’impression, le post-traitement, le contrôle et le retour de livraison afin d’aider les clients à passer en douceur de la validation de prototypes à la petite série. Au début du projet, il convient de définir clairement les dimensions clés, les niveaux de tolérance, le niveau d’aspect, le contexte mécanique d’utilisation et la méthode d’acceptation ; en phase de production, il faut consigner le lot de poudre, le taux de rafraîchissement, les paramètres machine et les résultats de contrôle échantillonné ; après livraison, les retours d’assemblage servent à alimenter la prochaine itération de compensation du modèle.
Une fois ces informations intégrées dans un modèle de projet, le chiffrage, la planification et l’évaluation des risques pour des commandes similaires deviennent plus rapides. L’innovation matière ne consiste pas à changer fréquemment de matériau, mais à aligner les performances matière, la fenêtre de procédé et les objectifs business. Pour le nylon PA12, la véritable innovation consiste à réduire l’incertitude grâce à une gestion de processus mesurable, afin de faire passer le SLS d’un outil de prototypage rapide à une capacité de fabrication flexible et fiable.
Conclusion
Une impression 3D en série de PA12 à faible gauchissement nécessite de gérer simultanément l’état de la poudre, le taux de rafraîchissement, le nesting dans le champ thermique, le post-traitement et la traçabilité des contrôles. lantu3D recommande aux entreprises d’établir dès la phase d’échantillonnage des registres matière et procédé, au lieu d’attendre l’apparition de problèmes en série pour les corriger. Ce n’est qu’en transformant les paramètres matière en points de contrôle exécutables qu’il devient possible d’atteindre un équilibre stable entre coût, délai et qualité.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.