
Pendahuluan: Mengapa Cetak Batch PA12 Mudah Tertinggal dalam Hal “Stabilitas”
Dalam proses sintering selektif laser (SLS), nylon PA12 sering digunakan untuk prototipe fungsional, komponen struktural produksi kecil, jig dan fixture, serta housing ringan. Keunggulannya adalah tangguh, tahan lelah, dan tidak memerlukan struktur penyangga, sehingga memungkinkan pemanfaatan ruang cetak untuk membentuk bagian kompleks sekaligus. Namun ketika masuk ke tahap pengiriman massal, yang benar-benar diperhatikan pelanggan bukan lagi sekadar apakah satu komponen bisa tercetak dengan baik, melainkan apakah ukuran, tampilan, dan performa mekanik tetap konsisten antar unit dalam satu batch maupun antar batch. Dalam evaluasi proyek, lantu3D sering melihat skenario seperti ini: pada tahap validasi sampel, komponen tampil baik, tetapi saat pemesanan ulang dalam jumlah besar muncul warp di tepi, penyimpangan lubang, atau permukaan terasa lebih berpasir. Akar masalahnya biasanya bukan pada model, melainkan pada kondisi material dan kurangnya pengelolaan kuantitatif terhadap jendela proses.
Serbuk PA12 sangat sensitif terhadap kadar air, penuaan serbuk, dan keseragaman medan panas. Jika lingkungan penyimpanan memiliki kelembapan di atas 50% RH dalam waktu lama, atau jika setelah dibuka tidak dilakukan penyegelan dan penyesuaian suhu, proses sintering mudah menghasilkan pori mikro, permukaan kasar, dan penurunan kekuatan lokal. Jika proporsi serbuk lama terlalu tinggi, sifat alir saat meleleh menurun, penyusutan pada sudut-sudut komponen menjadi tidak seragam, dan risiko warp meningkat. Agar PA12 berubah dari sekadar “bisa dicetak” menjadi “siap dikirim”, inovasi material, optimasi proses, dan pelacakan inspeksi harus dikelola dalam satu siklus tertutup.
1. Kondisi Material: Pengeringan, Penyaringan, dan Penyesuaian Suhu adalah Garis Kontrol Pertama untuk Warp Rendah
Sebelum serbuk PA12 masuk ke mesin, sebaiknya dicatat nomor batch, waktu pembukaan, suhu dan kelembapan penyimpanan, jumlah penyaringan, serta rasio pemakaian. Untuk serbuk yang disimpan lama atau digunakan lintas musim, lantu3D biasanya menyarankan pengeringan suhu rendah dan penyeimbangan suhu terlebih dahulu, agar bagian luar serbuk tampak kering tetapi bagian dalamnya masih menyimpan uap air. Dalam produksi nyata, kadar air, kemampuan alir, dan densitas bulk dapat dijadikan item pemeriksaan sebelum serbuk dimasukkan ke mesin. Jika serbuk menggumpal, warnanya menjadi lebih gelap, atau proses penyebaran serbuk tidak merata, maka meskipun material belum melewati siklus pakai teoritis, bahan tersebut sebaiknya tidak lagi digunakan untuk komponen yang sensitif terhadap presisi.
Tujuan penyaringan serbuk bukan hanya menghilangkan partikel besar, tetapi juga menjaga keseragaman lapisan serbuk. Ketebalan lapisan pada SLS umumnya sekitar 0,1 mm; penggumpalan partikel secara lokal dapat teramplifikasi pada permukaan komponen, menyebabkan dinding lubang menjadi kasar, tepi dinding tipis kurang matang, atau detail hilang. Untuk komponen dengan ketebalan dinding di bawah 1,5 mm, bentuk strip panjang, pelat tipis, atau struktur kait, kualitas penyebaran serbuk akan langsung memengaruhi warp dan rasa saat perakitan. Sebelum penjadwalan produksi, lantu3D menandai fitur berisiko seperti dinding tipis, overhang panjang, dan deretan lubang rapat, lalu mengaitkannya dengan catatan kondisi serbuk untuk membentuk peringatan risiko material.
2. Sirkulasi Serbuk: Tingkat Refresh Bukan Sekadar Biaya, Melainkan Parameter Kualitas
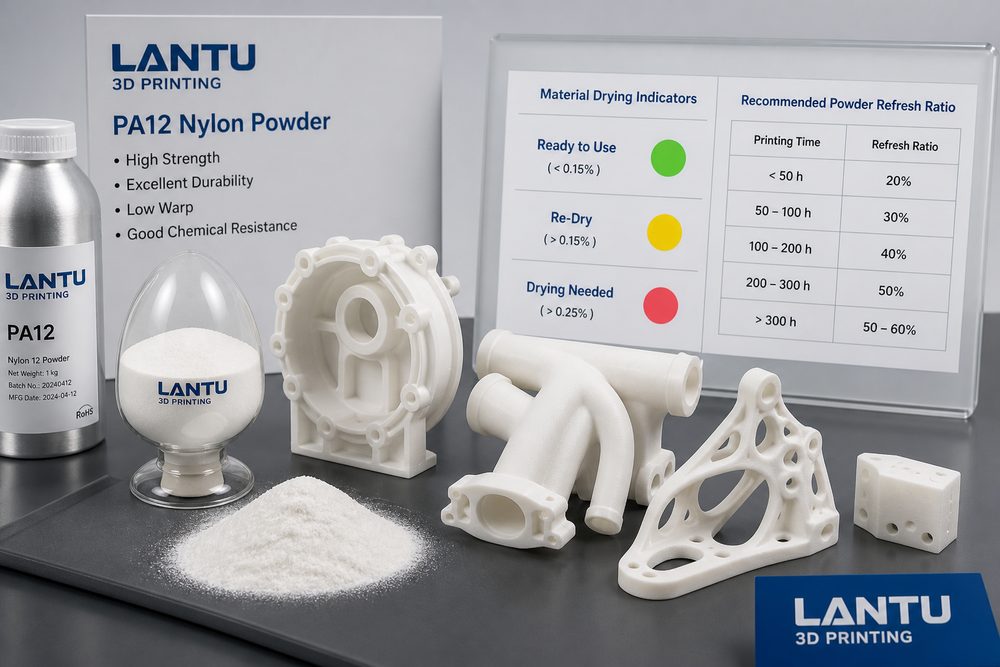
Dalam SLS, serbuk yang tidak tersinter setelah pencetakan dapat didaur ulang, dan inilah salah satu alasan utama mengapa produksi massal PA12 memiliki keunggulan biaya. Namun, serbuk yang telah melewati pemanasan tinggi akan mengalami perubahan bertahap pada distribusi ukuran partikel, indeks alir leleh, dan warna. Jika hanya berfokus pada biaya material dan secara membabi buta meningkatkan proporsi serbuk lama, penghematan jangka pendek justru dapat memicu kenaikan tingkat reject, peningkatan rework, dan kontrol jadwal pengiriman yang menjadi kacau. Cara yang lebih tepat adalah membangun strategi refresh serbuk, misalnya dengan menetapkan proporsi serbuk baru yang berbeda berdasarkan tingkat presisi komponen, tingkat tampilan, dan kebutuhan kekuatan mekanik.
Untuk komponen tampilan umum, proporsi serbuk daur ulang yang lebih tinggi dapat digunakan dan permukaan diperbaiki melalui sandblasting atau pewarnaan. Namun untuk lubang perakitan, kait dinding tipis, atau komponen penahan beban, proporsi serbuk baru harus ditingkatkan, dan strategi refresh harus konsisten dalam satu pesanan yang sama. Pada proyek batch, lantu3D biasanya mencantumkan tingkat refresh serbuk dalam catatan manufaktur, lalu mengarsipkannya bersama nomor mesin, ketebalan layer pencetakan, posisi penataan, dan batch pascaproses. Dengan cara ini, jika di kemudian hari muncul penyimpangan dimensi, sumber masalah dapat ditelusuri apakah berasal dari kompensasi model, medan panas mesin, batch material, atau penyusutan akibat pascaproses.
3. Medan Panas dan Penataan: Warp Rendah Bergantung pada Gradien Suhu yang Stabil
Inti dari warp pada PA12 adalah penyusutan saat pendinginan yang tidak merata. Ruang bangun SLS perlu mempertahankan lingkungan pra-panas yang stabil mendekati titik leleh material, sementara laser hanya bertugas melakukan peleburan lokal. Jika suhu di area tepi ruang bangun terlalu rendah, atau komponen terkonsentrasi terlalu rapat pada ketinggian Z yang sama, tepi komponen akan mudah terangkat dan bidang besar menjadi melengkung. Saat mengoptimalkan proses, sudut penempatan komponen, jarak antar komponen, distribusi kapasitas panas, dan ritme pendinginan harus dipertimbangkan secara bersamaan, bukan hanya menaikkan daya laser.
Dalam penataan batch, lantu3D menghindari penempatan komponen pelat besar pada zona suhu yang sama, dan untuk komponen memanjang juga dilakukan penempatan miring guna mengurangi perubahan tajam pada luas penampang per layer. Untuk komponen yang menuntut presisi jarak lubang dan permukaan perakitan, validasi kompensasi dimensi dilakukan pada tahap sampel, dan data pengukuran first article disimpan. Pada pesanan massal, inspeksi first article tetap harus diikuti oleh pemeriksaan berkala selama proses, dengan perhatian khusus pada ukuran sisi panjang, jarak lubang, elastisitas kait, dan posisi insert ulir. Medan panas yang stabil dan penataan yang tepat dapat secara signifikan mengurangi kebutuhan pelurusan ulang dan pekerjaan perbaikan.
4. Pascaproses: Dari Pembersihan Serbuk hingga Pewarnaan, Semuanya Harus Menghindari Deformasi Sekunder
Pascaproses umum untuk SLS PA12 meliputi pendinginan, pembersihan serbuk, sandblasting, pewarnaan, impregnasi, dan pengamplasan lokal. Banyak warp sebenarnya bukan terbentuk saat pencetakan, melainkan diperparah saat ruang dibuka terlalu cepat, sandblasting terlalu kuat, atau pewarnaan dilakukan pada suhu tinggi. Untuk komponen dengan ketebalan tidak merata atau bidang besar, sebaiknya tunggu hingga benar-benar dingin sebelum dilepas. Tekanan dan jarak sandblasting harus stabil agar area dinding tipis tidak menerima benturan terlalu lama. Suhu, durasi, dan metode penyangga saat pewarnaan juga perlu dicatat, karena nylon akan mengalami sedikit perubahan dimensi saat menyerap air dan mengalami kenaikan suhu.
Jika komponen akan digunakan untuk perakitan, setelah pascaproses komponen harus diperiksa ulang pada dimensi kunci, bukan hanya mengandalkan inspeksi awal setelah cetak. lantu3D membedakan fokus inspeksi berdasarkan penggunaan pelanggan: komponen display fokus pada keseragaman permukaan dan perbedaan warna; komponen fungsional fokus pada posisi lubang, permukaan pasangan, dan struktur elastis; sedangkan jig dan fixture fokus pada kerataan bidang referensi dan lubang pin定位. Dengan memasukkan parameter pascaproses ke dalam catatan kualitas, kita dapat mencegah titik putus antara “lulus cetak” dan “gagal saat dikirim”.
5. Implementasi di Perusahaan: Mengubah Parameter Material Menjadi Standar Pengiriman yang Dapat Direplikasi
Bagi pelanggan perusahaan, nilai dari cetak batch PA12 dengan warp rendah bukan hanya memperoleh sekumpulan komponen, tetapi membangun solusi manufaktur yang dapat dipesan ulang, ditelusuri, dan dioptimalkan. lantu3D menghubungkan review desain, pemilihan material, penataan cetak, pascaproses, inspeksi, dan umpan balik pengiriman untuk membantu pelanggan bertransisi mulus dari validasi prototipe ke produksi skala kecil. Pada tahap awal proyek, dimensi kunci, tingkat toleransi, tingkat tampilan, skenario penggunaan mekanik, dan metode penerimaan harus ditentukan dengan jelas. Pada tahap produksi, batch serbuk, tingkat refresh, parameter mesin, dan hasil sampling dicatat. Setelah pengiriman, umpan balik perakitan digunakan kembali untuk kompensasi model pada siklus berikutnya.
Saat informasi ini disimpan sebagai template proyek, penawaran harga, penjadwalan produksi, dan penilaian risiko untuk pesanan serupa akan menjadi jauh lebih cepat. Inovasi material tidak berarti sering berganti material, melainkan mencocokkan performa material, jendela proses, dan tujuan bisnis. Untuk nylon PA12, inovasi yang sesungguhnya adalah menggunakan manajemen proses yang terukur untuk menurunkan ketidakpastian, sehingga SLS naik kelas dari alat prototyping cepat menjadi kemampuan manufaktur fleksibel yang andal.
Kesimpulan
Cetak 3D batch PA12 dengan warp rendah memerlukan pengelolaan simultan atas kondisi serbuk, tingkat refresh, penataan medan panas, pascaproses, dan pelacakan inspeksi. lantu3D menyarankan perusahaan membangun catatan material dan proses sejak tahap sampel, bukan menunggu masalah batch muncul baru melakukan perbaikan. Hanya dengan mengubah parameter material menjadi titik kontrol yang dapat dieksekusi, keseimbangan yang stabil antara biaya, waktu, dan kualitas dapat dicapai.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.