
परिचय: PA12 बैच प्रिंटिंग में “स्थिरता” के स्तर पर अंतर क्यों दिखाई देता है
SLS चयनात्मक लेज़र सिंटरिंग प्रक्रिया में PA12 नायलॉन का उपयोग अक्सर कार्यात्मक प्रोटोटाइप, छोटे बैच के संरचनात्मक भागों, जिग/फिक्स्चर और हल्के बाहरी आवरणों के लिए किया जाता है। इसकी खासियत अच्छी मजबूती, थकान-प्रतिरोध, और सपोर्ट स्ट्रक्चर की आवश्यकता न होना है, जिससे जटिल पुर्जे एक ही बार में प्रिंट किए जा सकते हैं। लेकिन जब उत्पादन बैच में जाता है, तो ग्राहक के लिए सबसे महत्वपूर्ण यह नहीं रहता कि एकल भाग सफलतापूर्वक प्रिंट हुआ या नहीं, बल्कि यह कि एक ही बैच और अलग-अलग बैचों के बीच आयाम, सतह और यांत्रिक प्रदर्शन कितना स्थिर है। ब्लूप्रिंट 3D परियोजना मूल्यांकन में अक्सर ऐसा परिदृश्य देखता है: सैंपल सत्यापन चरण में पुर्जे अच्छे दिखते हैं, लेकिन जब बैच पुनः ऑर्डर होता है, तो किनारों पर वॉर्पेज, छेदों की स्थिति में विचलन, या सतह पर पाउडरी एहसास बढ़ जाता है। इसकी जड़ आमतौर पर मॉडल में नहीं, बल्कि सामग्री की स्थिति और प्रक्रिया विंडो के बिना मात्रात्मक प्रबंधन में होती है।
PA12 पाउडर नमी, पाउडर की उम्र बढ़ने और थर्मल-फील्ड की एकरूपता के प्रति संवेदनशील होता है। यदि भंडारण वातावरण की आर्द्रता लंबे समय तक 50%RH से अधिक रहे, या खोलने के बाद सीलिंग और रीकंडीशनिंग का प्रबंधन न किया जाए, तो सिंटरिंग के दौरान सूक्ष्म छिद्र, सतह खुरदरापन और स्थानीय शक्ति में गिरावट आ सकती है। यदि पुराने पाउडर का अनुपात बहुत अधिक हो, तो पाउडर की पिघलने/बहने की क्षमता घटती है, हिस्सों के किनारों पर संकुचन समान नहीं रहता और वॉर्पेज का जोखिम बढ़ जाता है। PA12 को “प्रिंट हो जाने योग्य” से “डिलीवरी-योग्य” बनाने के लिए सामग्री नवाचार, प्रक्रिया अनुकूलन और निरीक्षण ट्रेसबिलिटी को एक ही बंद-लूप में प्रबंधित करना चाहिए।
1. सामग्री की स्थिति: सुखाना, छानना और तापमान समानीकरण कम-वॉर्पेज की पहली नियंत्रण रेखा है
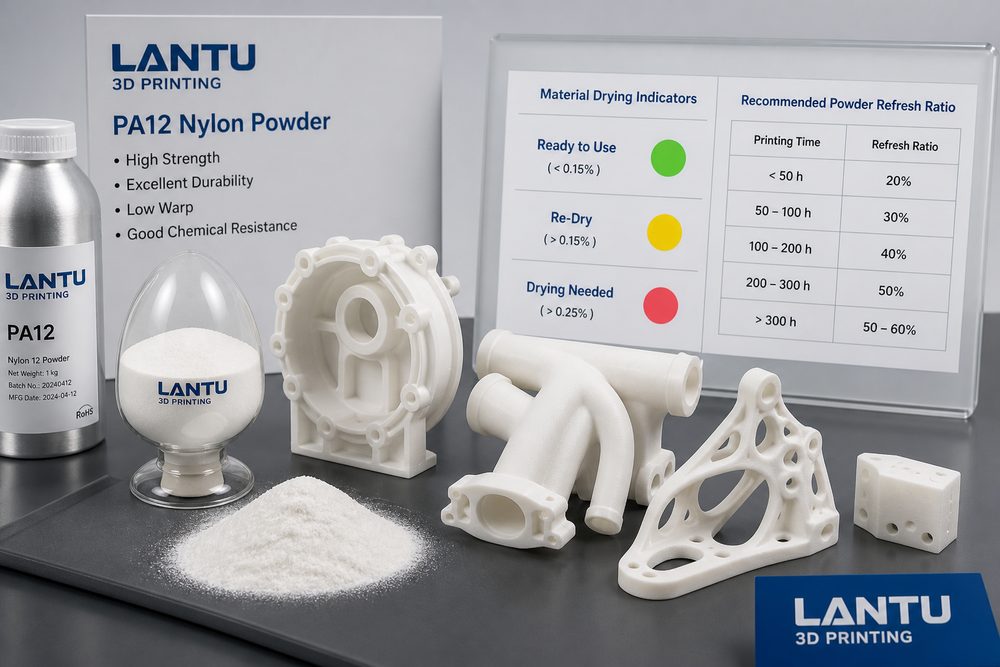
PA12 पाउडर को मशीन में डालने से पहले बैच नंबर, खोलने का समय, भंडारण तापमान/आर्द्रता, छानने की संख्या और उपयोग अनुपात दर्ज करने की सलाह दी जाती है। लंबे समय तक संग्रहीत या मौसम बदलने के बाद उपयोग किए गए पाउडर के लिए, ब्लूप्रिंट 3D आम तौर पर कम-तापमान सुखाने और तापमान समानीकरण की सिफारिश करता है, ताकि पाउडर बाहर से सूखा दिखे लेकिन अंदर की नमी बनी न रहे। वास्तविक उत्पादन में, पाउडर की नमी, प्रवाह क्षमता और bulk density को मशीन में डालने से पहले जांच बिंदु बनाया जा सकता है। जब पाउडर में गांठें बन जाएं, रंग स्पष्ट रूप से गहरा हो जाए, या फैलाव असमान दिखे, तब भी यदि सामग्री सैद्धांतिक रूप से समाप्ति अवधि तक नहीं पहुंची है, तो उसे सटीकता-संवेदनशील भागों के लिए उपयोग नहीं करना चाहिए।
पाउडर छानने का उद्देश्य केवल बड़े कणों को हटाना नहीं, बल्कि बिछाई गई परत की एकरूपता बनाए रखना भी है। SLS में आम परत मोटाई लगभग 0.1mm होती है; स्थानीय कणों का जमाव सतह पर बढ़कर दिखाई देता है, जिससे छेद की दीवार खुरदरी हो जाती है, पतले किनारों पर अधपका-सा प्रभाव आता है, या सूक्ष्म विवरण गायब हो जाते हैं। 1.5mm से कम दीवार मोटाई, लंबी पतली पट्टियों, या क्लिप-संरचना वाले पुर्जों के लिए, बिछाई गई परत की गुणवत्ता सीधे वॉर्पेज और असेंबली अनुभव को प्रभावित करती है। ब्लूप्रिंट 3D उत्पादन-योजना से पहले पतली दीवार, लंबे कंसोल, घने छिद्र-एरे जैसी जोखिम विशेषताओं को चिन्हित करता है और उन्हें पाउडर स्थिति रिकॉर्ड से जोड़कर सामग्री-जोखिम संकेत बनाता है।
2. पाउडर सर्कुलेशन: रीफ्रेश रेट लागत नहीं, बल्कि गुणवत्ता पैरामीटर है
SLS प्रिंटिंग के बाद बिना-सिंटर किया गया पाउडर पुनः उपयोग किया जा सकता है, और यही PA12 बैच निर्माण की लागत-लाभ क्षमता का एक महत्वपूर्ण कारण है। लेकिन बिना-सिंटर पाउडर उच्च तापमान प्रीहीटिंग से गुजर चुका होता है, इसलिए उसका कण आकार वितरण, पिघलाव प्रवाह और रंग धीरे-धीरे बदलते हैं। यदि केवल सामग्री लागत के आधार पर पुराने पाउडर का अनुपात बिना सोचे बढ़ा दिया जाए, तो अल्पकाल में बचत दिख सकती है, लेकिन दीर्घकाल में स्क्रैप दर बढ़ेगी, रीवर्क अधिक होगा और डिलीवरी चक्र नियंत्रण से बाहर हो सकता है। बेहतर तरीका यह है कि पाउडर रीफ्रेश-रेट रणनीति बनाई जाए, जैसे पुर्जों की सटीकता, बाहरी गुणवत्ता और यांत्रिक आवश्यकता के अनुसार अलग-अलग नए पाउडर का अनुपात तय करना।
सामान्य बाहरी हिस्सों के लिए अधिक मात्रा में पुनर्चक्रित पाउडर इस्तेमाल किया जा सकता है और सैंडब्लास्टिंग या डाईंग से सतह सुधारी जा सकती है; जबकि असेंबली छेद, पतले क्लिप या लोड-बearing संरचनात्मक भागों के लिए नए पाउडर का अनुपात बढ़ाया जाना चाहिए और एक ही ऑर्डर के भीतर रीफ्रेश रणनीति समान रखनी चाहिए। ब्लूप्रिंट 3D बैच परियोजनाओं में आम तौर पर पाउडर रीफ्रेश दर को निर्माण रिकॉर्ड में लिखता है, और उसे मशीन नंबर, प्रिंट परत मोटाई, भागों की व्यवस्था और पोस्ट-प्रोसेसिंग बैच के साथ संग्रहित करता है। इससे यदि आगे चलकर आयामी विचलन दिखे, तो पता लगाया जा सकता है कि समस्या मॉडल क्षतिपूर्ति, मशीन थर्मल-फील्ड, सामग्री बैच, या पोस्ट-प्रोसेसिंग संकुचन में से किससे आई थी।
3. थर्मल-फील्ड और लेआउट: कम-वॉर्पेज स्थिर तापमान ढाल पर निर्भर करता है
PA12 वॉर्पेज का मूल कारण असमान शीतलन-संकुचन है। SLS निर्माण कक्ष को सामग्री के गलनांक के करीब एक स्थिर प्रीहीट वातावरण की आवश्यकता होती है; लेज़र केवल स्थानीय पिघलाव के लिए जिम्मेदार होता है। यदि कक्ष के किनारी क्षेत्रों का तापमान कम हो, या पुर्जों का Z-दिशा में वितरण बहुत अधिक केंद्रित हो, तो किनारों का ऊपर उठना और बड़े समतल भागों का मुड़ना आसान हो जाता है। प्रक्रिया अनुकूलन में केवल लेज़र शक्ति बढ़ाना पर्याप्त नहीं है; पुर्जों के कोण, दूरी, ताप-धारिता वितरण और कूलिंग गति—इन सबको साथ में देखना चाहिए।
ब्लूप्रिंट 3D बैच लेआउट में बड़े फ्लैट भागों को एक ही तापमान क्षेत्र में एकत्रित नहीं करता, और लंबे पुर्जों को तिरछे रखकर एक परत में कटाव क्षेत्र में अचानक बदलाव कम करता है। जिन भागों में छेदों की दूरी और असेंबली सतह की सटीकता महत्वपूर्ण होती है, उनके लिए सैंपल चरण में आयामी क्षतिपूर्ति की जाँच की जाती है और प्रथम-भाग माप डेटा सुरक्षित रखा जाता है। बैच ऑर्डर के लिए प्रथम-भाग निरीक्षण पास होने के बाद भी प्रक्रिया-नमूना निरीक्षण आवश्यक है, विशेषकर लंबी किनारी आयाम, छेद दूरी, क्लिप लचीलापन और थ्रेडेड इंसर्ट की स्थिति पर ध्यान दिया जाता है। स्थिर थर्मल-फील्ड और उचित लेआउट बाद की सीधीकरण और रीवर्क की जरूरत को काफी कम कर सकते हैं।
4. पोस्ट-प्रोसेसिंग: डिपाउडरिंग से डाईंग तक, द्वितीयक विकृति से बचना होगा
SLS PA12 की सामान्य पोस्ट-प्रोसेसिंग में कूलिंग, डिपाउडरिंग, सैंडब्लास्टिंग, डाईंग, इन्फिल्ट्रेशन और स्थानीय ग्राइंडिंग शामिल हैं। कई बार वॉर्पेज प्रिंटिंग के क्षण में नहीं बनता, बल्कि समय से पहले कक्ष खोलने, अत्यधिक सैंडब्लास्टिंग, या उच्च तापमान डाईंग के दौरान बढ़ जाता है। असमान दीवार मोटाई या बड़े समतल भागों वाले पुर्जों के लिए, पूरी तरह ठंडा होने के बाद ही पार्ट निकालना चाहिए; सैंडब्लास्टिंग का दबाव और दूरी स्थिर रहनी चाहिए ताकि पतली दीवारों पर लंबे समय तक आघात न पड़े। डाईंग तापमान, समय और जिग सपोर्ट विधि भी दर्ज की जानी चाहिए, क्योंकि नायलॉन नमी अवशोषण और तापमान वृद्धि के दौरान हल्का आयामी परिवर्तन दिखा सकता है।
यदि भाग असेंबली के लिए उपयोग होना है, तो पोस्ट-प्रोसेसिंग के बाद महत्वपूर्ण आयामों की फिर से जाँच अनिवार्य है; केवल प्रिंट के बाद की प्रारंभिक जाँच पर निर्भर नहीं रहना चाहिए। ब्लूप्रिंट 3D ग्राहक के उपयोग के अनुसार निरीक्षण फोकस अलग करता है: प्रदर्शन-उत्पादों के लिए सतह की एकरूपता और रंग-भेद, कार्यात्मक भागों के लिए छेद स्थिति, फिटिंग सतह और लचीलापन, तथा जिग/फिक्स्चर के लिए आधार सतह की समतलता और पोजिशनिंग पिन छेद। पोस्ट-प्रोसेसिंग पैरामीटर को गुणवत्ता रिकॉर्ड में शामिल करने से ही “प्रिंट पास, डिलीवरी फेल” जैसे अंतर को रोका जा सकता है।
5. उद्यम में कार्यान्वयन: सामग्री पैरामीटर को दोहराए जा सकने वाले डिलीवरी मानक में बदलना
कॉर्पोरेट ग्राहकों के लिए PA12 कम-वॉर्पेज बैच प्रिंटिंग का मूल्य केवल एक पुर्जों का बैच प्राप्त करना नहीं, बल्कि पुनः ऑर्डर किए जा सकने वाला, ट्रेस किया जा सकने वाला और अनुकूलित किया जा सकने वाला निर्माण समाधान बनाना है। ब्लूप्रिंट 3D डिज़ाइन समीक्षा, सामग्री चयन, प्रिंट लेआउट, पोस्ट-प्रोसेसिंग, निरीक्षण और डिलीवरी फीडबैक को जोड़ता है, जिससे ग्राहक प्रोटोटाइप सत्यापन के बाद सहजता से छोटे बैच उत्पादन में जा सकें। परियोजना की शुरुआत में मुख्य आयाम, सहनशीलता स्तर, बाहरी गुणवत्ता, यांत्रिक उपयोग परिदृश्य और स्वीकृति विधि स्पष्ट करनी चाहिए; उत्पादन चरण में पाउडर बैच, रीफ्रेश दर, उपकरण पैरामीटर और नमूना निरीक्षण परिणाम दर्ज करने चाहिए; और डिलीवरी के बाद असेंबली फीडबैक को अगली मॉडल क्षतिपूर्ति में वापस जोड़ना चाहिए।
जब ये सभी जानकारियाँ परियोजना टेम्पलेट में संचित हो जाती हैं, तो समान ऑर्डर की कोटेशन, शेड्यूलिंग और जोखिम-निर्णय सभी तेज़ हो जाते हैं। सामग्री नवाचार का अर्थ बार-बार सामग्री बदलना नहीं, बल्कि सामग्री प्रदर्शन, प्रक्रिया विंडो और व्यापारिक लक्ष्यों को सटीक रूप से मिलाना है। PA12 नायलॉन के लिए वास्तविक नवाचार यह है कि मात्रात्मक प्रक्रिया प्रबंधन के माध्यम से अनिश्चितता कम की जाए, ताकि SLS एक तेज़ प्रोटोटाइपिंग टूल से एक विश्वसनीय लचीली निर्माण क्षमता में बदल सके।
सारांश
कम-वॉर्पेज PA12 बैच 3D प्रिंटिंग के लिए पाउडर स्थिति, रीफ्रेश दर, थर्मल-फील्ड लेआउट, पोस्ट-प्रोसेसिंग और निरीक्षण ट्रेसबिलिटी—इन सभी का एक साथ प्रबंधन आवश्यक है। ब्लूप्रिंट 3D सुझाव देता है कि उद्यम नमूना चरण में ही सामग्री और प्रक्रिया रिकॉर्ड बनाएं, न कि बैच संबंधी समस्या आने के बाद सुधार करें। केवल सामग्री पैरामीटर को क्रियान्वित नियंत्रण बिंदुओं में बदलकर ही लागत, समय और गुणवत्ता के बीच स्थिर संतुलन प्राप्त किया जा सकता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।