
はじめに:PA12の量産プリントで「安定性」に差が出る理由
SLS選択的レーザー焼結プロセスでは、PA12ナイロンは機能試作、小ロットの構造部品、治具、軽量化外装などに広く使われています。強靭性、耐疲労性、サポート不要で複雑形状を一括造形できる点が大きな利点です。ただし、量産納品に入ると、顧客が重視するのは単品の造形成功だけではありません。同一ロット内、あるいは異なるロット間で、寸法、外観、機械特性がどれだけ安定しているかが重要になります。ブループリント3Dの案件評価では、サンプル検証では良好だった部品が、量産再発注時に縁の反り、穴位置のずれ、表面の粉っぽさの増加を示すケースをよく見かけます。原因はモデルそのものよりも、材料状態と工程ウィンドウの定量管理不足にあることが多いです。
PA12粉末は含水率、粉末の劣化、熱場の均一性に敏感です。保管環境の湿度が長期間50%RHを超えたり、開封後に密封や馴染み管理を行わなかったりすると、焼結中に微細な気泡、表面粗さの悪化、局所強度の低下が起こりやすくなります。さらに古粉の比率が高すぎると、溶融流動性が低下し、エッジの収縮が不均一になって反りのリスクが高まります。PA12を「印刷できる材料」から「納品できる材料」に変えるには、材料革新、工程最適化、検査トレーサビリティを一つの閉ループで管理する必要があります。
1. 材料状態:乾燥、ふるい分け、馴染み管理が低反りの第一関門
PA12粉末を装置に投入する前に、ロット番号、開封日時、保管温湿度、ふるい分け回数、使用比率を記録することを推奨します。長期保管された粉末や季節をまたいで使用する粉末については、ブループリント3Dでは低温乾燥と馴染み管理を先に行い、粉末表面は乾いていても内部に湿気が残る状態を避けます。実生産では、含水率、流動性、かさ密度を装置投入前の検査項目にできます。粉末が凝集している、色が明らかに濃くなっている、あるいは敷粉が不均一な場合、理論上の廃棄期限に達していなくても、寸法精度が重要な部品には使うべきではありません。
ふるい分けの目的は、大粒子を除去するだけではなく、敷粉層を均一に保つことです。SLSの一般的な層厚は約0.1mmですが、局所的な粒子凝集は部品表面に増幅され、穴壁の粗さ、薄肉部の過焼結、微細ディテールの欠損を引き起こします。壁厚が1.5mm未満の部品、細長い薄板、あるいはクリップ構造を持つ部品では、敷粉品質が反りや組付け感に直接影響します。ブループリント3Dでは、配置前に薄肉、長い片持ち、密集した穴配列などのリスク特徴をマーキングし、粉末状態の記録と関連付けて材料リスクを可視化します。
2. 粉末循環:リフレッシュ率はコスト項目ではなく品質パラメータ
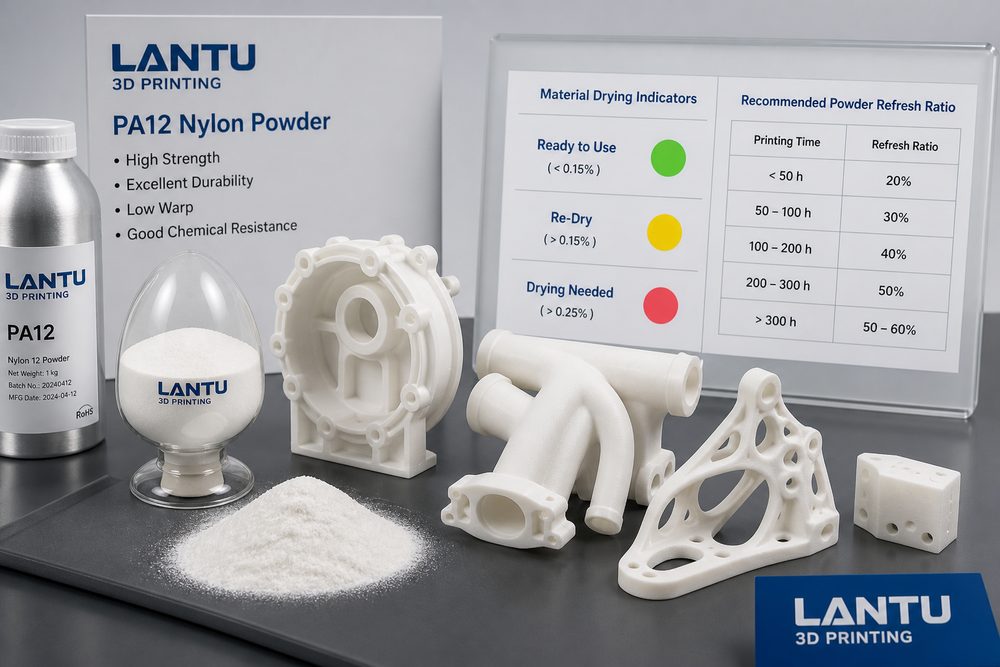
SLSでは、焼結されなかった粉末を回収して再利用できます。これはPA12の量産にコスト優位性をもたらす重要な要素です。ただし、未焼結粉末は高温の予熱環境を何度も経験するため、粒度分布、溶融指数、色味が徐々に変化します。材料コストだけを見て古粉比率をむやみに上げると、短期的には節約できたように見えても、長期的には不良率の上昇、再加工の増加、納期の崩れにつながります。より合理的な方法は、部品の精度グレード、外観グレード、機械要件に応じて異なる新粉比率を設定する粉末リフレッシュ率の戦略を立てることです。
一般的な外観部品であれば、比較的高い割合で循環粉を使い、サンドブラストや染色で表面を改善できます。一方、組付け穴、薄肉クリップ、耐荷重構造部品では新粉比率を高め、同一注文内でリフレッシュ条件を統一すべきです。ブループリント3Dの量産案件では、粉末リフレッシュ率を製造記録に明記し、装置番号、造形層厚、配置位置、後処理バッチとともにアーカイブします。これにより、後から寸法偏差が出た場合でも、問題の要因がモデル補正、装置の熱場、材料ロット、後処理収縮のどこにあるかを追跡できます。
3. 熱場と配置:低反りは安定した温度勾配に依存する
PA12の反りは、本質的には冷却収縮の不均一から生じます。SLSの造形室は材料融点に近い安定した予熱環境を必要とし、レーザーは局所的な溶融だけを担当します。造形室の端部が低温だったり、部品がZ方向に集中して配置されすぎたりすると、エッジの反り上がりや大面積部の変形が起こりやすくなります。工程最適化では、レーザー出力を単純に上げるのではなく、部品の配置角度、間隔、熱容量分布、冷却の進め方を同時に考慮する必要があります。
ブループリント3Dの量産配置では、大きな平板部品を同じ温度帯に集中させないようにし、長尺部品は斜めに配置して一層ごとの断面積の急変を抑えます。孔距離や組付け面の精度要求が高い部品については、試作段階で寸法補正を検証し、初品測定データを保存します。量産注文では初品検査に合格しても、工程内抜取り検査を継続し、長辺寸法、穴ピッチ、クリップの弾性、ねじインサート位置を重点確認します。安定した熱場と適切な配置は、後工程の矯正や手直しの負担を大きく減らします。
4. 後処理:脱粉から染色まで、二次変形を避ける
SLSのPA12で一般的な後処理には、冷却、脱粉、サンドブラスト、染色、含浸、局所研磨があります。多くの反りは造形瞬間に生じるのではなく、早すぎる開蓋、強いブラスト、高温染色の過程で増幅されます。壁厚が不均一な部品や大きな平面を持つ部品では、十分に冷却してから取り出すべきです。サンドブラストの圧力と距離は一定に保ち、薄肉部への局所的な長時間衝撃を避けます。染色の温度、時間、治具での支持方法も記録する必要があります。ナイロンは吸水と加熱の過程で、わずかな寸法変化を起こすためです。
部品が組付け用途であれば、後処理後に重要寸法を再確認し、造形直後の初検だけに依存してはいけません。ブループリント3Dでは用途別に検査重点を分けます。展示品は表面の均一性と色差を重視し、機能部品は穴位置、嵌合面、弾性構造を重視し、治具・クランプは基準面の平面度と位置決めピン穴を重視します。後処理パラメータを品質記録に含めることで、「造形合格なのに納品後に不具合が出る」という断絶を防げます。
5. 企業導入:材料パラメータを再現可能な納品基準へ変換する
企業顧客にとって、PA12低反り量産プリントの価値は、単に部品を得ることではなく、再注文可能で、追跡可能で、最適化可能な製造スキームを得ることにあります。ブループリント3Dは、設計レビュー、材料選定、配置、後処理、検査、納品後フィードバックをつなぎ、顧客が試作検証から小ロット生産へ滑らかに移行できるよう支援します。プロジェクト初期には、重要寸法、公差等級、外観レベル、使用シーン、受入方法を明確に定義します。生産段階では、粉末ロット、リフレッシュ率、装置パラメータ、抜取り検査結果を記録し、納品後には組付けフィードバックを次回のモデル補正に反映します。
こうした情報がプロジェクトテンプレートとして蓄積されると、類似案件の見積、排産、リスク判断は格段に速くなります。材料革新とは、単に新しい材料へ頻繁に切り替えることではなく、材料性能、工程ウィンドウ、事業目標を適切に一致させることです。PA12ナイロンにおいて本当の革新は、定量化された工程管理によって不確実性を減らし、SLSを高速試作ツールから信頼できる柔軟製造能力へ引き上げることです。
まとめ
低反りのPA12量産3Dプリントには、粉末状態、リフレッシュ率、熱場配置、後処理、検査トレーサビリティを同時に管理する必要があります。ブループリント3Dは、試作段階から材料と工程の記録を整備し、量産トラブルが起きてから対処するのではなく、あらかじめ管理点を設けることを推奨します。材料パラメータを実行可能な制御点へ変換してこそ、コスト、納期、品質のバランスを安定して維持できます。