
บทนำ: ทำไมการพิมพ์ PA12 แบบล็อตจึงมักเห็นความต่างด้าน “ความเสถียร”
ในกระบวนการ SLS (Selective Laser Sintering) PA12 ไนลอนมักถูกใช้กับชิ้นงานต้นแบบเชิงฟังก์ชัน ชิ้นส่วนโครงสร้างจำนวนน้อย จิ๊กฟิกซ์เจอร์ และเปลือกน้ำหนักเบา จุดเด่นคือมีความเหนียว ทนความล้า ไม่ต้องใช้โครงค้ำยัน และสามารถจัดวางพิมพ์ชิ้นส่วนที่ซับซ้อนได้ในครั้งเดียว แต่เมื่อเข้าสู่การส่งมอบแบบล็อต ลูกค้าไม่ได้มองแค่ว่าพิมพ์ชิ้นเดียวสำเร็จหรือไม่ หากแต่มองว่าขนาด รูปลักษณ์ และสมรรถนะเชิงกลของชิ้นงานในล็อตเดียวกันและต่างล็อตมีความสม่ำเสมอหรือไม่ lantu3D มักพบสถานการณ์เช่นนี้ในการประเมินโครงการ: ช่วงทดสอบชิ้นงานทำได้ดี แต่เมื่อสั่งผลิตซ้ำเป็นล็อตกลับเกิดการบิดงอที่ขอบ ความคลาดเคลื่อนของตำแหน่งรู หรือผิวที่มีความเป็นฝุ่นมากขึ้น สาเหตุโดยมากไม่ได้อยู่ที่โมเดล แต่เกิดจากสภาวะของวัสดุและหน้าต่างกระบวนการที่ขาดการจัดการเชิงปริมาณ
ผง PA12 ไวต่อความชื้น ปริมาณผงเก่า และความสม่ำเสมอของสนามความร้อน หากสภาพแวดล้อมในการเก็บรักษาผงมีความชื้นสูงกว่า 50%RH เป็นเวลานาน หรือหลังเปิดใช้งานแล้วไม่ได้จัดการเรื่องการปิดผนึกและการปรับอุณหภูมิให้สมดุล ระหว่างการเผาผนึกอาจเกิดรูพรุนขนาดเล็ก ผิวหยาบ และความแข็งแรงเฉพาะจุดลดลงได้ หากสัดส่วนผงเก่าสูงเกินไป ความสามารถในการไหลของผงจะลดลง ทำให้การหดตัวของมุมชิ้นงานไม่สม่ำเสมอ และความเสี่ยงต่อการบิดงอจะเพิ่มขึ้น การทำให้ PA12 จาก “พิมพ์ได้” กลายเป็น “ส่งมอบได้จริง” จำเป็นต้องบริหารนวัตกรรมวัสดุ การปรับปรุงกระบวนการ และการตรวจสอบย้อนกลับให้อยู่ในวงจรควบคุมเดียวกัน
1. สภาพวัสดุ: การอบแห้ง การร่อนผง และการปรับอุณหภูมิให้สมดุลคือแนวป้องกันการบิดงอชั้นแรก
ก่อนที่ผง PA12 จะเข้าสู่เครื่อง ควรบันทึกหมายเลขล็อต เวลาเปิดใช้งาน สภาพอุณหภูมิและความชื้นในการจัดเก็บ จำนวนครั้งที่ร่อนผง และสัดส่วนการใช้งาน สำหรับผงที่เก็บไว้นานหรือใช้งานข้ามฤดูกาล lantu3D มักแนะนำให้ทำการอบแห้งที่อุณหภูมิต่ำและปรับอุณหภูมิให้สมดุลก่อน เพื่อลดปัญหาผงด้านนอกแห้งแต่ภายในยังมีความชื้นตกค้าง ในการผลิตจริง สามารถใช้ปริมาณความชื้น ความสามารถในการไหล และความหนาแน่นรวมเป็นรายการตรวจสอบก่อนป้อนเข้าเครื่อง เมื่อผงเริ่มจับตัว สีเข้มขึ้นอย่างชัดเจน หรือการปาดผงไม่สม่ำเสมอ แม้ว่าวัสดุจะยังไม่ถึงรอบการทิ้งตามทฤษฎี ก็ไม่ควรนำไปใช้กับชิ้นส่วนที่ต้องการความแม่นยำสูงต่อไป
เป้าหมายของการร่อนผงไม่ใช่แค่กำจัดอนุภาคขนาดใหญ่ แต่เพื่อรักษาความสม่ำเสมอของชั้นผงที่ปาดลงบนผิว SLS มักใช้ความหนาชั้นราว 0.1 มม. หากมีก้อนผงจับตัวในบางจุด ความผิดปกติจะถูกขยายไปยังผิวชิ้นงาน ทำให้ผนังรูสาก ขอบชิ้นส่วนบางหลอมไม่เต็ม หรือรายละเอียดเล็ก ๆ หายไป สำหรับชิ้นงานที่มีความหนาผนังต่ำกว่า 1.5 มม. แผ่นยาวบาง หรือชิ้นส่วนที่มีโครงสร้างสแนปฟิต คุณภาพการปาดผงจะส่งผลโดยตรงต่อการบิดงอและความรู้สึกในการประกอบ lantu3D จะทำการทำเครื่องหมายชิ้นงานเสี่ยง เช่น ผนังบาง แขนยื่นยาว หรืออาร์เรย์รูถี่ ๆ ก่อนจัดตารางการผลิต และเชื่อมโยงกับบันทึกสภาพผง เพื่อสร้างการแจ้งเตือนความเสี่ยงของวัสดุ
2. การหมุนเวียนผง: อัตรารีเฟรชไม่ใช่ต้นทุนอย่างเดียว แต่เป็นพารามิเตอร์ด้านคุณภาพ
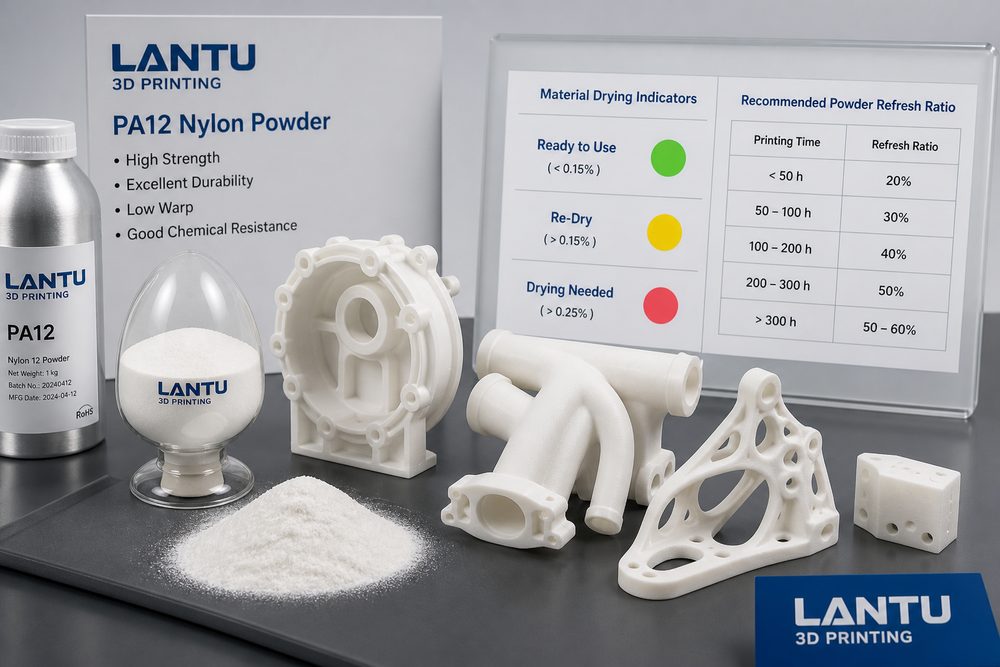
ผงที่ยังไม่ถูกเผาผนึกหลังงาน SLS สามารถนำกลับมาใช้ใหม่ได้ ซึ่งเป็นเหตุผลสำคัญที่ทำให้การผลิต PA12 มีข้อได้เปรียบด้านต้นทุน แต่ผงที่ผ่านการอุ่นล่วงหน้าและความร้อนจะมีการเปลี่ยนแปลงของการกระจายขนาดอนุภาค ดัชนีการหลอม และสีไปทีละน้อย หากมองเพียงต้นทุนวัสดุและเพิ่มสัดส่วนผงเก่าอย่างไม่รอบคอบ ระยะสั้นอาจดูประหยัด แต่ระยะยาวจะทำให้อัตราของเสียเพิ่ม งานแก้ไขมากขึ้น และรอบการส่งมอบควบคุมได้ยากขึ้น วิธีที่เหมาะสมกว่าคือกำหนดกลยุทธ์อัตรารีเฟรชผงตามระดับความแม่นยำของชิ้นงาน ระดับความสวยงาม และข้อกำหนดด้านสมรรถนะเชิงกล
สำหรับชิ้นงานที่เน้นรูปลักษณ์ทั่วไป สามารถใช้สัดส่วนผงหมุนเวียนที่สูงขึ้น และปรับปรุงพื้นผิวด้วยการพ่นทรายหรือย้อมสีได้ แต่สำหรับรูประกอบ ชิ้นส่วนบางที่เป็นสแนปฟิต หรือชิ้นงานรับแรง ควรเพิ่มสัดส่วนผงใหม่ และทำให้กลยุทธ์การรีเฟรชเหมือนกันภายในคำสั่งซื้อเดียวกัน lantu3D มักบันทึกอัตรารีเฟรชผงไว้ในบันทึกการผลิต พร้อมจัดเก็บร่วมกับหมายเลขเครื่อง ความหนาชั้นพิมพ์ ตำแหน่งการจัดวาง และล็อตการทำโพสต์โปรเซส เพื่อให้หากเกิดความคลาดเคลื่อนของขนาดในภายหลัง สามารถย้อนกลับได้ว่าปัญหาเกิดจากการชดเชยโมเดล สนามความร้อนของเครื่อง หมายเลขล็อตวัสดุ หรือการหดตัวหลังการทำโพสต์โปรเซส
3. สนามความร้อนและการจัดวางชิ้นงาน: การบิดงอที่น้อยต้องพึ่งอุณหภูมิไล่ระดับที่เสถียร
แก่นของการบิดงอใน PA12 คือการหดตัวขณะเย็นตัวที่ไม่สม่ำเสมอ ห้องสร้างงานของ SLS จำเป็นต้องมีสภาพอุ่นล่วงหน้าที่มั่นคงและใกล้จุดหลอมของวัสดุ โดยเลเซอร์มีหน้าที่เพียงหลอมเฉพาะจุด หากอุณหภูมิบริเวณขอบห้องต่ำเกินไป หรือชิ้นงานถูกรวมความสูงในแนว Z มากเกินไป จะเกิดการยกตัวของมุมและการเสียรูปของพื้นผิวขนาดใหญ่ได้ง่าย ระหว่างการปรับกระบวนการ จึงควรคำนึงถึงมุมการวาง ระยะห่าง การกระจายมวลความร้อน และจังหวะการเย็นตัวร่วมกัน ไม่ใช่แค่เพิ่มกำลังเลเซอร์เพียงอย่างเดียว
lantu3D จะหลีกเลี่ยงการวางชิ้นงานแผ่นใหญ่ไว้ในโซนอุณหภูมิเดียวกัน และจะจัดชิ้นส่วนยาวให้วางเอียงเพื่อลดการเปลี่ยนแปลงของพื้นที่หน้าตัดในแต่ละชั้น สำหรับชิ้นงานที่ต้องการระยะรูและผิวประกบที่แม่นยำ จะทำการทดสอบการชดเชยขนาดในขั้นตัวอย่างและเก็บข้อมูลการวัดชิ้นแรกไว้ สำหรับคำสั่งซื้อแบบล็อต หลังผ่านการตรวจสอบชิ้นแรกแล้ว ยังต้องมีการสุ่มตรวจระหว่างกระบวนการ โดยเน้นขนาดด้านยาว ระยะรู ความยืดหยุ่นของสแนปฟิต และตำแหน่งของอินเสิร์ตเกลียว สนามความร้อนที่เสถียรและการจัดวางที่เหมาะสมสามารถลดภาระของการปรับแต่งและการแก้งานในภายหลังได้อย่างชัดเจน
4. โพสต์โปรเซส: ตั้งแต่การเอาผงออกไปจนถึงการย้อมสี ต้องหลีกเลี่ยงการเสียรูปซ้ำ
การทำโพสต์โปรเซสของ SLS PA12 ที่พบบ่อย ได้แก่ การปล่อยให้เย็น การเอาผงออก การพ่นทราย การย้อมสี การอิมเพรกเนชัน และการขัดเฉพาะจุด การบิดงอจำนวนมากไม่ได้เกิดขึ้นทันทีขณะพิมพ์ แต่ถูกขยายในขั้นตอนเปิดห้องก่อนเวลา การพ่นทรายแรงเกินไป หรือการย้อมสีที่อุณหภูมิสูง สำหรับชิ้นงานที่มีความหนาผนังไม่สม่ำเสมอหรือมีพื้นผิวขนาดใหญ่ ควรรอให้เย็นเต็มที่ก่อนนำชิ้นงานออก แรงดันและระยะห่างของการพ่นทรายต้องคงที่เพื่อหลีกเลี่ยงการกระแทกซ้ำ ๆ ในบริเวณผนังบาง นอกจากนี้ อุณหภูมิ เวลา และวิธีการรองรับของฟิกซ์เจอร์ระหว่างการย้อมสีก็ควรบันทึกไว้ เพราะไนลอนจะมีการเปลี่ยนขนาดเล็กน้อยจากการดูดความชื้นและการเพิ่มอุณหภูมิ
หากชิ้นงานถูกนำไปใช้งานในการประกอบ จะต้องตรวจสอบมิติสำคัญอีกครั้งหลังจากทำโพสต์โปรเซสเสร็จ ไม่ควรยึดเพียงการตรวจครั้งแรกหลังพิมพ์เท่านั้น lantu3D จะแยกจุดโฟกัสการตรวจตามการใช้งานของลูกค้า: ชิ้นงานโชว์เน้นความสม่ำเสมอของพื้นผิวและความต่างของสี ชิ้นงานฟังก์ชันเน้นตำแหน่งรู ผิวประกบ และโครงสร้างยืดหยุ่น ส่วนจิ๊กหรือฟิกซ์เจอร์เน้นความเรียบของระนาบอ้างอิงและรูพินกำหนดตำแหน่ง การนำพารามิเตอร์ของโพสต์โปรเซสเข้าไปอยู่ในบันทึกคุณภาพ จะช่วยหลีกเลี่ยงช่องว่างระหว่าง “พิมพ์ผ่าน” กับ “ส่งมอบไม่ผ่าน” ได้
5. การนำไปใช้ในองค์กร: เปลี่ยนพารามิเตอร์ของวัสดุให้กลายเป็นมาตรฐานการส่งมอบที่ทำซ้ำได้
สำหรับลูกค้าองค์กร คุณค่าของการพิมพ์ PA12 แบบบิดงอน้อยไม่ได้มีแค่การได้ชิ้นงานหนึ่งชุด แต่คือการสร้างโซลูชันการผลิตที่สามารถสั่งซ้ำ ตรวจสอบย้อนกลับ และปรับปรุงได้ lantu3D เชื่อมโยงการพิจารณาแบบ การเลือกวัสดุ การจัดวางพิมพ์ โพสต์โปรเซส การตรวจสอบ และข้อเสนอแนะหลังส่งมอบเข้าด้วยกัน เพื่อช่วยให้ลูกค้าเปลี่ยนจากขั้นต้นแบบไปสู่การผลิตจำนวนน้อยได้อย่างราบรื่น ในช่วงเริ่มต้นของโครงการควรกำหนดมิติสำคัญ ระดับความคลาดเคลื่อน ระดับรูปลักษณ์ สถานการณ์การใช้งานด้านกลไก และวิธีการยอมรับให้ชัดเจน ระหว่างการผลิตควรบันทึกล็อตผง อัตรารีเฟรช พารามิเตอร์ของเครื่อง และผลการสุ่มตรวจ ส่วนหลังส่งมอบให้ป้อนข้อเสนอแนะจากการประกอบกลับเข้าไปเป็นการชดเชยโมเดลในรอบถัดไป
เมื่อข้อมูลเหล่านี้ถูกเก็บเป็นเทมเพลตของโครงการ งานที่มีลักษณะคล้ายกันจะประเมินราคา จัดคิวผลิต และตัดสินความเสี่ยงได้รวดเร็วขึ้น นวัตกรรมวัสดุไม่ได้หมายถึงการเปลี่ยนวัสดุบ่อย ๆ แต่คือการจับคู่สมรรถนะของวัสดุ หน้าต่างกระบวนการ และเป้าหมายธุรกิจให้เหมาะสม สำหรับ PA12 ไนลอน นวัตกรรมที่แท้จริงคือการใช้การจัดการกระบวนการแบบวัดผลได้เพื่อลดความไม่แน่นอน ทำให้ SLS ยกระดับจากเครื่องมือสร้างต้นแบบรวดเร็วไปสู่ความสามารถการผลิตแบบยืดหยุ่นที่เชื่อถือได้
สรุป
การพิมพ์ 3D PA12 แบบล็อตที่บิดงอน้อยต้องบริหารสภาพผง อัตรารีเฟรช สนามความร้อน การจัดวางชิ้นงาน โพสต์โปรเซส และการตรวจสอบย้อนกลับพร้อมกัน lantu3D แนะนำให้องค์กรสร้างบันทึกด้านวัสดุและกระบวนการตั้งแต่ขั้นตัวอย่าง แทนที่จะรอแก้ปัญหาหลังจากเกิดความผิดพลาดในการผลิตเป็นล็อตแล้ว การเปลี่ยนพารามิเตอร์ของวัสดุให้เป็นจุดควบคุมที่ปฏิบัติได้จริงเท่านั้น จึงจะสร้างสมดุลระหว่างต้นทุน รอบเวลา และคุณภาพได้อย่างมั่นคง
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง