
Introdução: por que a impressão em lote com PA12 costuma se diferenciar pela “estabilidade”
No processo de sinterização seletiva a laser (SLS), o nylon PA12 é frequentemente usado para protótipos funcionais, peças estruturais de baixo volume, gabaritos e carcaças leves. Suas vantagens incluem boa tenacidade, resistência à fadiga e a possibilidade de fabricar geometrias complexas sem estruturas de suporte, em uma única disposição na plataforma. Porém, quando a produção entra em escala de entrega, o cliente deixa de se preocupar apenas com a possibilidade de imprimir uma peça individual e passa a exigir estabilidade de dimensões, aparência e desempenho mecânico entre lotes diferentes. Em avaliações de projeto, a BlueMap 3D observa com frequência o seguinte cenário: na fase de validação dos protótipos, as peças apresentam bom desempenho; já no pedido recorrente em lote surgem empenamento nas bordas, desvios em furos ou aumento da aspereza superficial. A causa, em geral, não está no modelo em si, mas na ausência de gestão quantitativa do estado do material e da janela de processo.
O pó de PA12 é sensível ao teor de umidade, ao envelhecimento do material e à uniformidade do campo térmico. Se a umidade ambiente de armazenamento ficar continuamente acima de 50% RH, ou se após a abertura não houver controle de vedação e equalização térmica, durante a sinterização podem aparecer microfuros, superfície mais rugosa e redução de resistência localizada. Se a proporção de pó reciclado for excessiva, a fluidez do material diminui, a contração nas bordas da peça se torna irregular e o risco de empenamento aumenta. Para transformar o PA12 de “imprimível” em “entregável”, é necessário administrar inovação de material, otimização de processo e rastreabilidade de inspeção em um único ciclo fechado.
1. Estado do material: secagem, peneiramento e equalização térmica são a primeira linha de controle para baixa deformação
Antes de o pó de PA12 entrar na máquina, recomenda-se registrar o lote, o momento da abertura, temperatura e umidade do armazenamento, o número de peneiramentos e a proporção de uso. Para pós armazenados por longos períodos ou usados em mudanças sazonais, a BlueMap 3D normalmente recomenda secagem em baixa temperatura e posterior equalização térmica, evitando que a superfície do pó esteja seca enquanto o interior ainda retenha umidade. Na produção real, o teor de umidade, a fluidez e a densidade aparente podem ser usados como itens de verificação antes do carregamento. Quando o pó apresenta aglomeração, mudança evidente de cor ou espalhamento irregular, mesmo que o material ainda não tenha atingido teoricamente o fim de vida, ele não deve ser usado em peças sensíveis à precisão.
O objetivo do peneiramento não é apenas remover partículas grandes, mas também manter a uniformidade da camada de espalhamento. Em SLS, a espessura de camada comum é de cerca de 0,1 mm; aglomerados locais de partículas podem se amplificar na superfície da peça, causando rugosidade em paredes de furos, bordas “mal sinterizadas” em paredes finas ou perda de detalhes. Para peças com espessura inferior a 1,5 mm, lâminas longas e finas ou estruturas com encaixes, a qualidade do espalhamento do pó impacta diretamente o empenamento e a sensação de montagem. Antes do planejamento da produção, a BlueMap 3D marca características de risco, como paredes finas, grandes balanços e matrizes densas de furos, e relaciona esses pontos aos registros do estado do pó, criando alertas de risco de material.
2. Ciclo do pó: a taxa de renovação não é um custo, é um parâmetro de qualidade
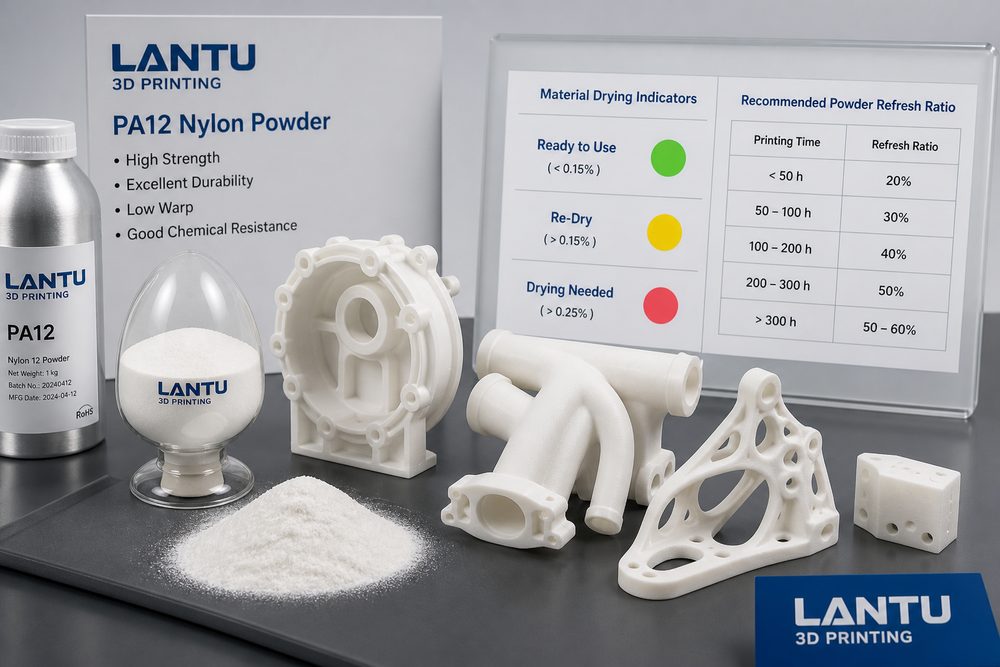
Após a impressão SLS, o pó não sinterizado pode ser recuperado e reutilizado, o que é um dos motivos da vantagem de custo do PA12 na fabricação em lote. No entanto, o pó não sinterizado já passou por pré-aquecimento em alta temperatura e, com o tempo, sua distribuição granulométrica, índice de fusão e cor vão se alterar. Se a decisão for aumentar a proporção de pó velho apenas com base na redução de custo de material, o resultado de curto prazo pode parecer vantajoso, mas, a longo prazo, isso aumenta a taxa de sucata, gera retrabalho e compromete o prazo de entrega. A abordagem mais adequada é estabelecer uma estratégia de taxa de renovação do pó, por exemplo, definir diferentes proporções de pó novo conforme o nível de precisão da peça, o requisito de aparência e a exigência mecânica.
Para peças com requisitos visuais comuns, pode-se usar uma proporção mais alta de pó reciclado e melhorar a superfície por jateamento e tingimento; para furos de montagem, encaixes de paredes finas ou componentes estruturais de carga, a proporção de pó novo deve ser maior, mantendo a mesma estratégia de renovação dentro do mesmo pedido. Em projetos de produção em lote, a BlueMap 3D normalmente inclui a taxa de renovação do pó no registro de fabricação, juntamente com o número da máquina, a espessura de camada, a posição de acomodação e o lote do pós-processamento. Assim, se ocorrer um desvio dimensional posteriormente, é possível rastrear se o problema veio da compensação do modelo, do campo térmico da máquina, do lote do material ou da contração no pós-processamento.
3. Campo térmico e disposição das peças: baixa deformação depende de um gradiente de temperatura estável
A essência do empenamento do PA12 é a contração irregular durante o resfriamento. A câmara de SLS precisa manter um ambiente de pré-aquecimento estável, próximo ao ponto de fusão do material, enquanto o laser atua apenas na fusão localizada. Se a temperatura na área de borda da câmara estiver baixa ou se as peças estiverem excessivamente concentradas em altura no eixo Z, as bordas tendem a se levantar e grandes superfícies planas podem se deformar. Na otimização do processo, é necessário considerar simultaneamente o ângulo de posicionamento das peças, o espaçamento, a distribuição de capacidade térmica e o ritmo de resfriamento, em vez de simplesmente aumentar a potência do laser.
Na disposição em lote, a BlueMap 3D evita concentrar peças grandes e planas na mesma zona térmica e também posiciona componentes alongados com inclinação para reduzir variações bruscas de área em uma mesma camada. Para peças com alta exigência de distância entre furos e faces de montagem, é feita uma validação de compensação dimensional na fase de protótipo, e os dados de medição da primeira peça são preservados. Em pedidos em lote, mesmo após a aprovação da primeira peça, ainda são necessárias inspeções por amostragem durante o processo, com foco especial em dimensões de bordas longas, distância entre furos, elasticidade de encaixes e posição de insertos roscados. Um campo térmico estável e uma disposição adequada reduzem significativamente a necessidade de correção manual e retrabalho.
4. Pós-processamento: da remoção do pó ao tingimento, tudo deve evitar deformação secundária
Os pós-processamentos comuns do PA12 em SLS incluem resfriamento, remoção do pó, jateamento, tingimento, impregnação e lixamento localizado. Muitas deformações não se formam no momento da impressão, mas são amplificadas pela abertura prematura da câmara, pelo jateamento com pressão excessiva ou pelo tingimento em alta temperatura. Para peças com espessura desigual ou grandes superfícies planas, recomenda-se aguardar o resfriamento completo antes da retirada. A pressão e a distância do jateamento devem ser estáveis, evitando impactos prolongados em áreas de paredes finas. A temperatura, o tempo e o modo de suporte do tingimento também devem ser registrados, pois o nylon sofre pequenas variações dimensionais durante absorção de água e aumento de temperatura.
Se a peça for usada em montagem, as dimensões críticas devem ser verificadas novamente após o pós-processamento, e não apenas na inspeção inicial após a impressão. A BlueMap 3D separa os focos de inspeção de acordo com a aplicação do cliente: peças de exibição priorizam uniformidade superficial e diferença de cor; peças funcionais priorizam posição de furos, superfícies de ajuste e estruturas elásticas; gabaritos e dispositivos de fixação priorizam planicidade da face de referência e precisão dos furos de pinos de posicionamento. Ao incorporar os parâmetros de pós-processamento ao registro de qualidade, evita-se a quebra de continuidade entre “impresso com sucesso” e “entregue com falha”.
5. Implementação na empresa: transformar parâmetros de material em padrões de entrega replicáveis
Para clientes corporativos, o valor da impressão em lote de PA12 com baixa deformação não é apenas obter um conjunto de peças, mas formar uma solução de fabricação que possa ser recomprada, rastreada e otimizada. A BlueMap 3D conecta avaliação de projeto, seleção de material, disposição de impressão, pós-processamento, inspeção e feedback de entrega, ajudando o cliente a migrar suavemente da validação de protótipo para a produção de pequenos lotes. No início do projeto, devem ser definidos claramente os tamanhos críticos, classe de tolerância, nível de aparência, cenário de uso mecânico e método de aceitação. Na fase de produção, registram-se lote do pó, taxa de renovação, parâmetros da máquina e resultados de amostragem. Após a entrega, o feedback de montagem é incorporado à próxima rodada de compensação do modelo.
Quando essas informações são consolidadas em um modelo de projeto, a cotação, o planejamento da produção e a avaliação de risco de pedidos semelhantes tornam-se muito mais rápidos. Inovação de material não significa trocar de material com frequência, mas sim alinhar desempenho do material, janela de processo e objetivos de negócio. No caso do nylon PA12, a verdadeira inovação é usar gestão de processo quantificável para reduzir incertezas, elevando o SLS de uma ferramenta de prototipagem rápida para uma capacidade confiável de manufatura flexível.
Conclusão
A impressão 3D em lote de PA12 com baixa deformação exige o controle simultâneo do estado do pó, da taxa de renovação, do arranjo térmico, do pós-processamento e da rastreabilidade de inspeção. A BlueMap 3D recomenda que as empresas estabeleçam registros de material e processo ainda na fase de protótipo, em vez de tentar corrigir os problemas apenas depois que surgem na produção em lote. Somente ao transformar parâmetros de material em pontos de controle executáveis é possível alcançar um equilíbrio estável entre custo, prazo e qualidade.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.