
Mở đầu: Vì sao in hàng loạt PA12 thường tạo ra khác biệt rõ về “độ ổn định”
Trong công nghệ thiêu kết laser chọn lọc SLS, nylon PA12 thường được dùng cho mẫu chức năng, chi tiết kết cấu số lượng nhỏ, đồ gá và vỏ nhẹ. Ưu điểm của nó là độ dai tốt, chống mỏi cao, không cần kết cấu đỡ và có thể sắp xếp để tạo thành các chi tiết phức tạp trong một lần in. Tuy nhiên khi bước sang giao hàng hàng loạt, khách hàng không còn chỉ quan tâm một chi tiết có in thành công hay không, mà quan tâm nhiều hơn đến việc kích thước, ngoại quan và tính chất cơ học giữa các chi tiết trong cùng lô và giữa các lô có ổn định hay không. Trong quá trình đánh giá dự án, Blueprinter 3D thường gặp tình huống như sau: ở giai đoạn kiểm chứng mẫu, chi tiết cho kết quả tốt; nhưng khi đặt hàng lại số lượng lớn thì lại xuất hiện cong mép, lệch lỗ hoặc bề mặt bị cảm giác bột rõ hơn. Gốc rễ của vấn đề thường không nằm ở mô hình, mà nằm ở trạng thái vật liệu và việc thiếu quản lý định lượng cho cửa sổ quy trình.
Bột PA12 rất nhạy với độ ẩm, lão hóa bột và tính đồng đều của trường nhiệt. Nếu môi trường lưu trữ bột có độ ẩm duy trì trên 50%RH, hoặc sau khi mở bao không thực hiện niêm kín và cân bằng nhiệt độ, quá trình thiêu kết dễ xuất hiện vi lỗ, bề mặt thô và suy giảm độ bền cục bộ. Nếu tỷ lệ bột cũ quá cao, tính lưu động khi nóng chảy của bột giảm, co ngót ở các góc chi tiết trở nên không đồng đều và nguy cơ cong vênh tăng lên. Để biến PA12 từ “có thể in” thành “có thể giao hàng”, cần quản lý đồng thời đổi mới vật liệu, tối ưu quy trình và truy xuất kiểm tra trong cùng một vòng khép kín.
1. Trạng thái vật liệu: Sấy, sàng và cân bằng nhiệt là tuyến kiểm soát đầu tiên để giảm cong vênh
Trước khi bột PA12 được đưa vào máy, nên ghi nhận số lô, thời điểm mở bao, nhiệt độ và độ ẩm lưu trữ, số lần sàng và tỷ lệ sử dụng. Với bột lưu trữ lâu hoặc dùng qua nhiều mùa, Blueprinter 3D thường khuyến nghị sấy ở nhiệt độ thấp và cân bằng nhiệt trước khi nạp, để tránh bột bên ngoài đã khô nhưng bên trong vẫn còn ẩm. Trong sản xuất thực tế, có thể xem độ ẩm bột, độ chảy và khối lượng thể tích xốp là các hạng mục kiểm tra trước khi nạp; khi bột vón cục, màu sắc sẫm đi rõ rệt hoặc trải bột không đều, dù vật liệu chưa đến chu kỳ loại bỏ lý thuyết cũng không nên tiếp tục dùng cho các chi tiết nhạy cảm về độ chính xác.
Mục đích của sàng bột không chỉ là loại bỏ hạt lớn mà còn là duy trì độ đồng đều của lớp bột trải. Độ dày lớp trong SLS thường vào khoảng 0,1 mm; sự kết tụ cục bộ của hạt có thể bị khuếch đại lên bề mặt chi tiết, gây nhám thành lỗ, cháy hở mép vách mỏng hoặc mất chi tiết nhỏ. Với các chi tiết có thành mỏng dưới 1,5 mm, dạng thanh dài, lá mỏng hoặc có cấu trúc ngàm, chất lượng trải bột sẽ ảnh hưởng trực tiếp đến cong vênh và cảm giác lắp ghép. Trước khi lập lịch sản xuất, Blueprinter 3D thường đánh dấu các đặc điểm rủi ro như thành mỏng, tay đòn dài, dãy lỗ dày đặc, rồi liên kết chúng với hồ sơ trạng thái bột để tạo cảnh báo rủi ro vật liệu.
2. Tuần hoàn bột: Tỷ lệ bột tái sử dụng không phải là chi phí, mà là một tham số chất lượng
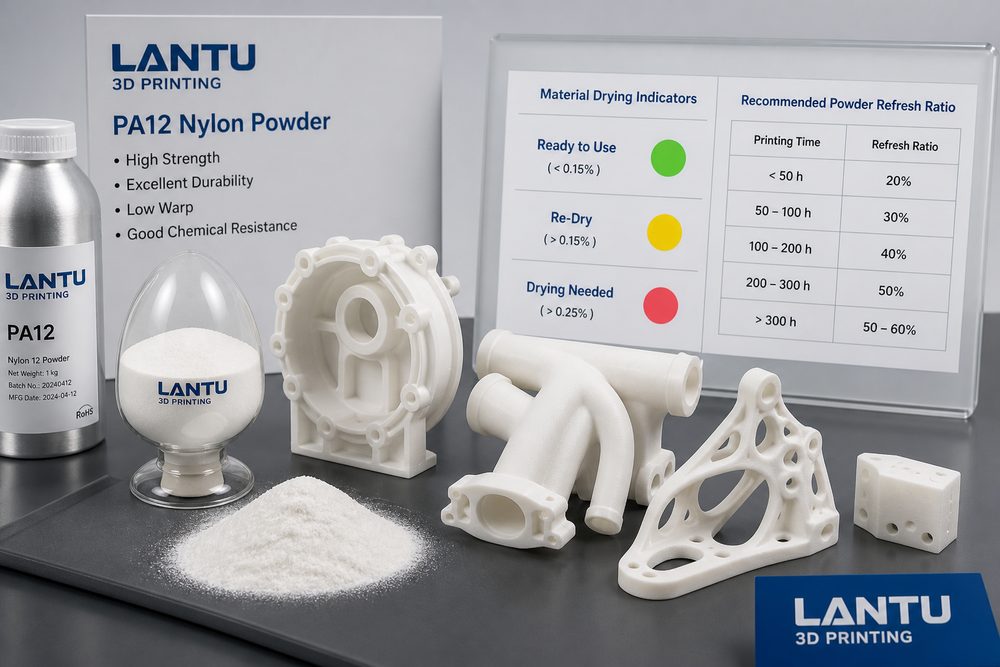
Bột chưa thiêu kết sau in SLS có thể được thu hồi và tái sử dụng, đây là lý do quan trọng giúp PA12 có lợi thế về chi phí trong sản xuất hàng loạt. Tuy nhiên, bột đã trải qua giai đoạn tiền gia nhiệt ở nhiệt độ cao nên phân bố kích thước hạt, chỉ số chảy và màu sắc sẽ thay đổi dần theo thời gian. Nếu chỉ nhìn từ góc độ chi phí vật liệu mà tăng tỷ lệ bột cũ một cách mù quáng, ngắn hạn có thể tiết kiệm, nhưng dài hạn sẽ làm tăng tỷ lệ phế phẩm, tăng sửa lại và mất kiểm soát chu kỳ giao hàng. Cách hợp lý hơn là xây dựng chiến lược tỷ lệ bột tái sử dụng, ví dụ đặt tỷ lệ bột mới khác nhau theo cấp độ chính xác của chi tiết, cấp độ ngoại quan và yêu cầu cơ học.
Với các chi tiết ngoại quan thông thường, có thể dùng tỷ lệ bột tuần hoàn cao hơn và cải thiện bề mặt bằng phun cát hoặc nhuộm màu; với lỗ lắp ghép, ngàm mỏng hoặc chi tiết chịu lực, cần tăng tỷ lệ bột mới và giữ nhất quán chiến lược tái sử dụng trong cùng một đơn hàng. Trong các dự án sản xuất hàng loạt, Blueprinter 3D thường ghi tỷ lệ bột tái sử dụng vào hồ sơ sản xuất, đồng thời lưu trữ cùng số máy, độ dày lớp in, vị trí sắp xếp và lô hậu xử lý. Nhờ đó, nếu về sau phát sinh sai lệch kích thước, có thể truy ngược xem vấn đề đến từ bù mô hình, trường nhiệt thiết bị, lô vật liệu hay co ngót sau hậu xử lý.
3. Trường nhiệt và bố trí chi tiết: Ít cong vênh phụ thuộc vào gradient nhiệt ổn định
Bản chất của cong vênh PA12 là co ngót khi làm nguội không đồng đều. Khoang tạo hình trong SLS cần môi trường tiền gia nhiệt ổn định, gần với nhiệt độ nóng chảy của vật liệu; laser chỉ chịu trách nhiệm làm nóng chảy cục bộ. Nếu khu vực rìa khoang có nhiệt độ thấp hơn, hoặc chi tiết được phân bố quá tập trung theo trục Z, rất dễ xảy ra hiện tượng mép bị nhấc lên và biến dạng các bề mặt lớn. Khi tối ưu quy trình, cần đồng thời xét đến góc đặt chi tiết, khoảng cách, phân bố nhiệt dung và nhịp làm nguội, thay vì chỉ đơn thuần tăng công suất laser.
Trong bố trí sản xuất hàng loạt, Blueprinter 3D sẽ tránh đặt nhiều chi tiết tấm lớn vào cùng một vùng nhiệt, đồng thời với các chi tiết dài sẽ bố trí nghiêng để giảm đột biến diện tích mặt cắt theo từng lớp. Với các chi tiết có yêu cầu cao về khoảng cách lỗ và mặt lắp ghép, ở giai đoạn mẫu sẽ tiến hành kiểm chứng bù kích thước và lưu lại dữ liệu đo của chi tiết đầu tiên. Với đơn hàng hàng loạt, sau khi chi tiết đầu tiên đạt kiểm tra vẫn cần kiểm tra định kỳ trong quá trình, đặc biệt chú ý đến chiều dài cạnh lớn, khoảng cách lỗ, độ đàn hồi của ngàm và vị trí insert ren. Trường nhiệt ổn định cùng bố trí hợp lý có thể giảm đáng kể áp lực chỉnh hình và sửa chữa về sau.
4. Hậu xử lý: Từ làm sạch bột đến nhuộm màu đều phải tránh biến dạng thứ cấp
Hậu xử lý phổ biến của PA12 SLS gồm làm nguội, làm sạch bột, phun cát, nhuộm màu, thấm thấu và mài cục bộ. Nhiều trường hợp cong vênh không hình thành ngay lúc in, mà bị khuếch đại trong quá trình mở khoang quá sớm, phun cát mạnh hoặc nhuộm ở nhiệt độ cao. Với các chi tiết có thành dày mỏng không đều hoặc bề mặt lớn, nên để nguội hoàn toàn rồi mới lấy ra; áp suất và khoảng cách phun cát phải ổn định để tránh tác động kéo dài lên vùng thành mỏng. Nhiệt độ, thời gian nhuộm và phương thức đỡ bằng đồ gá cũng cần được ghi nhận, vì nylon có thể có biến thiên kích thước nhẹ khi hấp thụ nước và tăng nhiệt.
Nếu chi tiết dùng để lắp ghép, sau hậu xử lý bắt buộc phải kiểm tra lại kích thước quan trọng, không thể chỉ dựa vào kiểm tra ban đầu sau in. Blueprinter 3D sẽ phân loại trọng điểm kiểm tra theo mục đích sử dụng của khách hàng: chi tiết trưng bày tập trung vào độ đồng đều bề mặt và sai khác màu; chi tiết chức năng tập trung vào vị trí lỗ, mặt lắp ghép và kết cấu đàn hồi; đồ gá và jig tập trung vào độ phẳng của mặt chuẩn và lỗ chốt định vị. Chỉ khi đưa thông số hậu xử lý vào hồ sơ chất lượng, mới có thể tránh đứt gãy giữa “in đạt” và “giao hàng thất bại”.
5. Triển khai cho doanh nghiệp: Biến tham số vật liệu thành tiêu chuẩn giao hàng có thể lặp lại
Đối với khách hàng doanh nghiệp, giá trị của in hàng loạt PA12 ít cong vênh không chỉ là nhận được một lô chi tiết, mà là hình thành một giải pháp sản xuất có thể đặt lại, truy xuất và tối ưu. Blueprinter 3D liên kết các bước đánh giá thiết kế, lựa chọn vật liệu, bố trí in, hậu xử lý, kiểm tra và phản hồi giao hàng, giúp khách hàng chuyển từ giai đoạn kiểm chứng mẫu sang sản xuất số lượng nhỏ một cách mượt mà. Ở giai đoạn đầu dự án, cần xác định rõ kích thước trọng yếu, cấp dung sai, cấp độ ngoại quan, bối cảnh sử dụng cơ học và phương thức nghiệm thu; ở giai đoạn sản xuất, cần ghi lại lô bột, tỷ lệ tái sử dụng, tham số thiết bị và kết quả kiểm tra ngẫu nhiên; sau giao hàng, phản hồi lắp ráp được dùng để hiệu chỉnh bù mô hình cho vòng tiếp theo.
Khi các thông tin này được tích lũy thành mẫu dự án, việc báo giá, lập kế hoạch và đánh giá rủi ro cho các đơn hàng tương tự sẽ nhanh hơn nhiều. Đổi mới vật liệu không có nghĩa là liên tục thay vật liệu mới, mà là ghép đúng hiệu năng vật liệu, cửa sổ quy trình và mục tiêu kinh doanh. Với PA12 nylon, đổi mới thực sự là dùng quản lý quy trình có thể định lượng để giảm bất định, giúp SLS nâng cấp từ công cụ tạo mẫu nhanh thành năng lực sản xuất linh hoạt đáng tin cậy.
Kết luận
In 3D hàng loạt PA12 ít cong vênh cần đồng thời quản lý trạng thái bột, tỷ lệ tái sử dụng, bố trí trường nhiệt, hậu xử lý và truy xuất kiểm tra. Blueprinter 3D khuyến nghị doanh nghiệp xây dựng ghi chép vật liệu và quy trình ngay từ giai đoạn mẫu, thay vì chờ đến khi phát sinh vấn đề ở sản xuất hàng loạt mới khắc phục. Chỉ khi chuyển tham số vật liệu thành các điểm kiểm soát có thể thực thi, mới có thể đạt được sự cân bằng ổn định giữa chi phí, thời gian và chất lượng.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.