
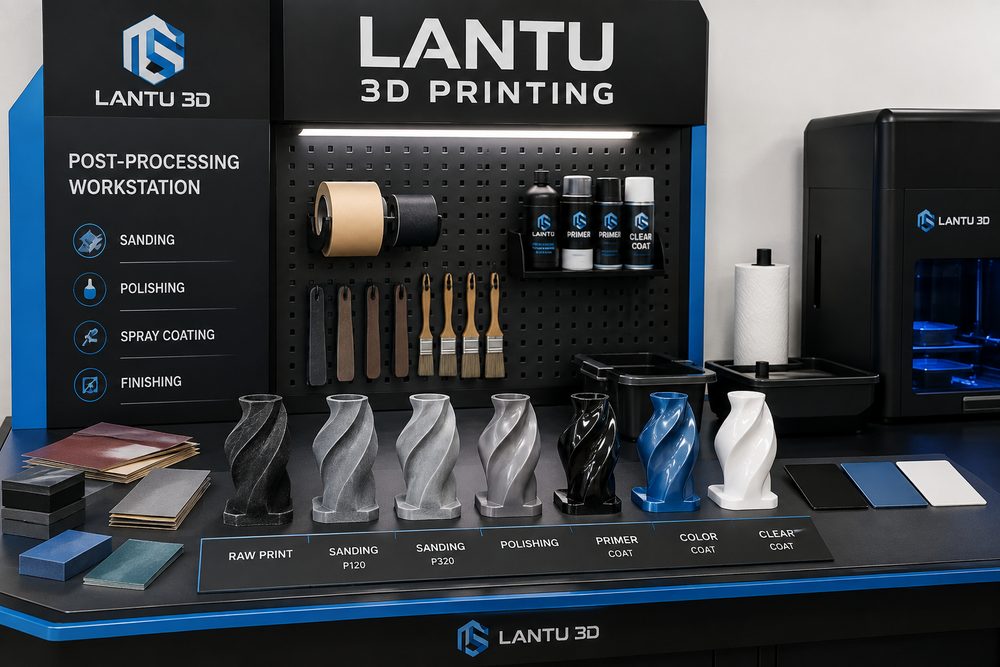
Introduction : le seuil du post-traitement, de « imprimable » à « livrable »
Dans un projet d'impression 3D, les clients se concentrent souvent d'abord sur la vitesse de fabrication et le prix des matériaux, mais la partie qui influence réellement la qualité de livraison intervient généralement après l'impression. Le retrait des supports, le dépoudrage, le post-durcissement, le traitement thermique, le ponçage, le sablage, la teinture, la peinture et les contrôles dimensionnels déterminent ensemble si une pièce peut servir à la présentation, à l'assemblage ou à une utilisation en petite série. lantu3D considère le post-traitement dans la gestion de projet comme une étape clé qui permet de passer du modèle numérique à la livraison physique, et non comme une simple phase d'embellissement.
Par exemple, si une pièce en résine SLA n'est pas suffisamment post-durcie, une structure à paroi mince peut continuer à se rétracter au cours de la semaine suivante ; si une pièce en nylon SLS n'est pas correctement dépoussiérée, des résidus de poudre peuvent rester dans les canaux et les zones d'emboîtement, ce qui nuit à l'assemblage ; si une pièce métallique SLM présente un cycle de traitement thermique instable, les contraintes résiduelles internes peuvent entraîner un décalage des références d'usinage. Pour les échantillons soumis à des exigences d'assemblage, le plan de post-traitement doit être intégré dès l'établissement du devis et la revue de conception, et non corrigé à la dernière minute après l'impression.
I. Les limites d'application des procédés de post-traitement courants
Les pièces en résine SLA et DLP nécessitent généralement un nettoyage à l'alcool, un post-durcissement UV, l'élimination des points de support et un traitement de surface par peinture. Les pièces transparentes peuvent également nécessiter un ponçage progressif au papier abrasif, un vernis ou un polissage. Les pièces en nylon SLS suivent souvent un enchaînement composé de refroidissement, dépoudrage, sablage, teinture et imprégnation ; lorsqu'elles servent à la validation fonctionnelle, il faut accorder une attention particulière au diamètre des trous, à l'élasticité des clips et aux zones destinées aux inserts filetés. Les pièces FDM présentent des lignes de couche visibles ; elles se prêtent bien à un ébauchage, à un masticage, à l'application d'un apprêt et à la peinture pour améliorer l'apparence, mais les surfaces d'assemblage exigeant une grande précision dimensionnelle doivent éviter les couches trop épaisses.
Le post-traitement après impression métal se rapproche davantage d'un processus de fabrication technique et comprend souvent le retrait des supports, le traitement thermique, l'électroérosion à fil, l'usinage de finition CNC, le sablage, le grenaillage, l'anodisation ou la passivation. À titre d'exemple, pour l'alliage de titane Ti6Al4V, la température de traitement thermique, le temps de maintien et la méthode de refroidissement influencent la stabilité microstructurale ; pour les structures porteuses, il faut également conserver les enregistrements des lots critiques et les rapports d'essais. Le post-traitement n'est pas une question de quantité : un ponçage excessif peut endommager des parois minces, tandis qu'une couche de peinture trop épaisse peut affecter les jeux d'assemblage.
II. Comment le post-traitement influence la conception à rebours
Le post-traitement occupe de l'espace, modifie l'état de surface et provoque des variations dimensionnelles ; c'est pourquoi la phase de conception doit prévoir une marge de procédé. Pour une pièce esthétique nécessitant une peinture, il faut prévoir un jeu de 0,1 à 0,3 mm au niveau des clips, des axes de pivot et des rainures d'assemblage ; pour une surface plane destinée au ponçage, il faut éviter de concevoir des nervures de positionnement trop fines ; pour une cavité à dépoudrer, il faut prévoir suffisamment d'orifices d'évacuation de poudre et éviter les trous borgnes trop longs. Pour une pièce transparente, les points de support doivent autant que possible être placés à l'écart des faces principales, car le polissage ne permet pas d'éliminer complètement les marques profondes laissées par les supports.
Lors de la revue des modèles, lantu3D classe généralement les risques liés au post-traitement en trois catégories : risques d'apparence, risques d'assemblage et risques de résistance. Les risques d'apparence concernent l'uniformité de la peinture, les différences de teinte et les lignes de couche ; les risques d'assemblage portent sur l'épaisseur du revêtement, les résidus de poudre et la position des inserts ; les risques de résistance incluent le traitement thermique, les dommages causés par le retrait des supports et les microfissures de surface. En posant ces questions avant la validation du modèle, on réduit les reprises et les réimpressions.
III. Méthodes de contrôle des procédés applicables
Premièrement, mettez en place une fiche de procédé au niveau de la pièce, qui enregistre le matériau, l'épaisseur de couche, l'orientation d'impression, les étapes de post-traitement, les paramètres clés et les résultats de contrôle. Deuxièmement, pour les dimensions critiques, appliquez un contrôle en trois temps : prédiction avant impression, mesure avant post-traitement, puis recontrôle après post-traitement, afin d'éviter de ne regarder que le résultat final sans pouvoir retracer l'origine des écarts. Troisièmement, pour les pièces d'aspect, réalisez de petites plaquettes de teinte ou de texture afin de valider au préalable le niveau d'acceptation du client avant de passer à la peinture de l'ensemble de la pièce. Quatrièmement, pour les pièces en série, prévoyez une validation du premier article, en particulier pour les lots de teinture, de peinture et de traitement thermique.
Dans la communication de livraison, il faut distinguer clairement les différences entre une « pièce brute imprimée », une « pièce poncée de base », une « pièce de présentation peinte » et une « pièce usinée de niveau industriel ». Chaque niveau correspond à un coût, un délai et un critère de réception différents. Si le client a seulement besoin d'une validation structurelle, un post-traitement esthétique trop poussé génère un coût inutile ; si la pièce est destinée à un salon ou à une présentation de réponse à appel d'offres, le détail de surface, la couleur et le toucher influencent directement l'image professionnelle.
IV. Contrôle qualité et points de vigilance
Une fois le post-traitement terminé, il faut effectuer trois types de contrôles : apparence, dimensions et fonctionnalité. Le contrôle d'apparence comprend les différences de teinte, les particules, les coulures, les rayures et les résidus de points de support ; le contrôle dimensionnel porte sur les trous critiques, les surfaces d'assemblage, l'épaisseur des clips et les plans de référence ; le contrôle fonctionnel comprend les essais d'insertion, de rotation, de charge, d'étanchéité ou de montage. Pour les pièces destinées à un usage prolongé, il faut également surveiller les effets de la température et de l'humidité, des rayons UV, des milieux chimiques et des charges répétées.
Les risques fréquents comprennent : la fragilisation des pièces en résine à cause d'un post-durcissement excessif, une légère variation dimensionnelle des pièces en nylon après teinture, des points de concentration de contraintes laissés lors du retrait des supports sur les pièces métalliques, ou encore le recouvrement des petits textes et textures par la couche de peinture. Une méthode efficace ne consiste pas à promettre une absence totale de risque, mais à intégrer le risque en amont dans la conception et la revue de procédé, puis à réduire l'incertitude grâce à des étapes vérifiables.
Conclusion
Le post-traitement détermine si un projet d'impression 3D passe du stade de pièce fabriquée à celui de pièce livrable. Pour lantu3D, le post-traitement n'est pas une opération isolée, mais une étape de gestion du cycle de vie qui relie la revue de conception, le choix des matériaux, les paramètres d'impression, le contrôle qualité et l'acceptation client. Ce n'est qu'en intégrant le post-traitement dès le départ que l'on peut atteindre un équilibre stable entre coût, délai, apparence et fonction.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.