
Введение: почему при массовой печати PA12 разница в «стабильности» становится особенно заметной
В процессе SLS — селективного лазерного спекания — PA12-нейлон часто применяют для функциональных прототипов, малых серий конструкционных деталей, оснастки и облегчённых корпусов. Его преимущества — хорошая ударная вязкость, усталостная стойкость и отсутствие необходимости в поддерживающих структурах, что позволяет печатать сложные детали за одну раскладку. Но при переходе к серийным поставкам заказчика интересует уже не только то, получится ли напечатать одну деталь, а то, насколько стабильно будут совпадать размеры, внешний вид и механические свойства между деталями одной партии и между разными партиями. В ходе оценки проектов lantu3D часто сталкивается со следующим сценарием: на этапе проверки образцов детали ведут себя отлично, но при повторном заказе появляются коробление кромок, отклонения в отверстиях или более выраженная порошковая фактура поверхности. Источник проблемы обычно не в самой модели, а в отсутствии количественного контроля над состоянием материала и технологическим окном.
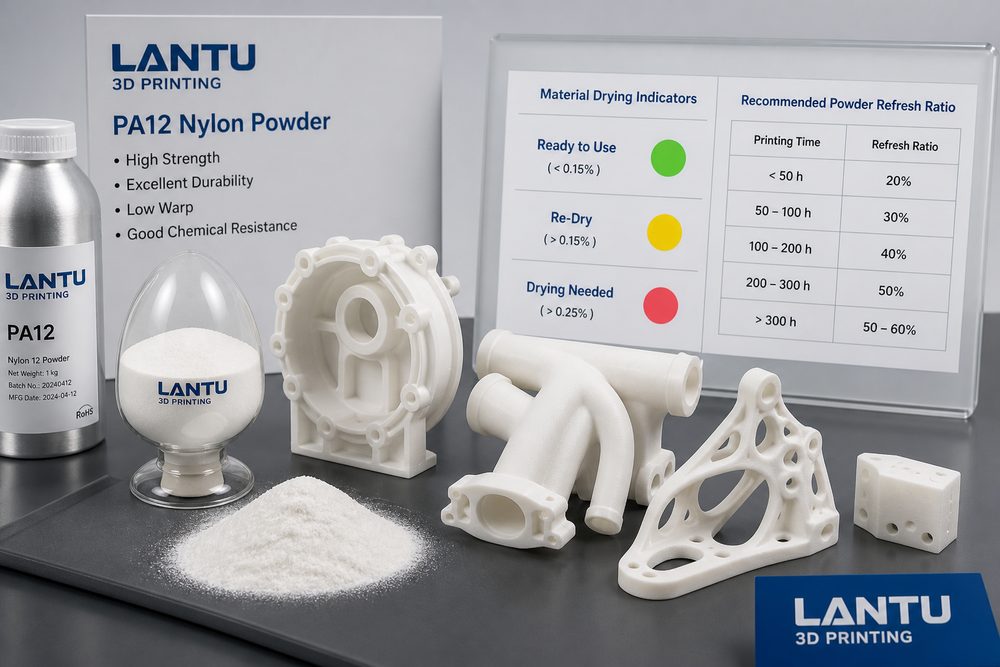
Порошок PA12 чувствителен к влажности, старению порошка и равномерности теплового поля. Если при хранении влажность долго превышает 50% RH, либо после вскрытия упаковки не организованы герметизация и выравнивание температуры, в процессе спекания легко возникают микропоры, шероховатость поверхности и локальное снижение прочности. Если доля старого порошка слишком высока, ухудшается текучесть расплава, неравномерно происходит усадка по краям детали, и риск коробления возрастает. Чтобы превратить PA12 из материала, который «просто печатается», в материал, который «можно стабильно поставлять», необходимо управлять материалом, процессом и проверкой в едином замкнутом контуре.
1. Состояние материала: сушка, просеивание и выравнивание температуры — первая линия контроля низкой коробимости
Перед загрузкой порошка PA12 в оборудование рекомендуется фиксировать номер партии, время вскрытия, условия хранения по температуре и влажности, количество циклов просеивания и долю использования. Для порошка, который хранился длительное время или используется в разные сезоны, lantu3D обычно рекомендует низкотемпературную сушку и выравнивание температуры, чтобы избежать ситуации, когда внешняя часть порошка сухая, а внутри остаётся влага. В реальном производстве содержание влаги, текучесть и насыпная плотность могут стать входными критериями; если порошок комкуется, заметно темнеет или подаётся неравномерно, его не следует использовать для деталей, чувствительных к точности, даже если теоретический срок годности ещё не истёк.
Назначение просеивания порошка — не только удаление крупных частиц, но и обеспечение равномерности слоя. Типичная толщина слоя в SLS составляет около 0,1 мм, и локальная агломерация частиц может проявиться на поверхности детали, вызывая шероховатость стенок отверстий, недоспекание кромок тонких стенок или потерю мелких элементов. Для деталей с толщиной стенки менее 1,5 мм, длинных тонких пластин или элементов с защёлками качество укладки порошка напрямую влияет на коробление и тактильные ощущения при сборке. lantu3D перед запуском в производство отмечает рисковые особенности — тонкие стенки, длинные консоли, плотные массивы отверстий — и связывает их с данными о состоянии порошка, формируя предупреждения по материалу.
2. Цикл порошка: доля обновления — это не статья затрат, а параметр качества
После печати не спечённый порошок в SLS можно повторно использовать, и именно это делает PA12 экономически выгодным материалом для серийного производства. Однако не спечённый порошок уже был подвержен высокотемпературному предварительному нагреву, поэтому со временем меняются распределение частиц по размеру, индекс текучести расплава и даже цвет. Если, исходя только из экономии материала, бездумно повышать долю старого порошка, на короткой дистанции это действительно может снизить себестоимость, но в долгосрочной перспективе приведёт к росту брака, увеличению переделок и срыву сроков поставки. Более разумный подход — внедрить стратегию обновления порошка, например, задавать разную долю свежего порошка в зависимости от класса точности изделия, требований к внешнему виду и механических нагрузок.
Для обычных декоративных деталей можно использовать более высокий процент циклического порошка и затем улучшать поверхность пескоструйной обработкой или окраской; для монтажных отверстий, тонкостенных защёлок или несущих элементов следует повышать долю свежего порошка и обеспечивать одинаковую стратегию обновления внутри одного заказа. В серийных проектах lantu3D обычно фиксирует долю обновления порошка в производственном журнале и архивирует её вместе с номером оборудования, толщиной слоя, расположением деталей и партией постобработки. Таким образом, если впоследствии появляется отклонение размеров, можно отследить, связано ли оно с компенсацией модели, тепловым полем оборудования, партией материала или усадкой после постобработки.
3. Тепловое поле и раскладка: низкая коробимость зависит от стабильного температурного градиента
По своей сути коробление PA12 возникает из-за неравномерной усадки при охлаждении. Камера SLS должна поддерживать стабильную предварительную температуру, близкую к температуре плавления материала, а лазер отвечает только за локальное спекание. Если по краям камеры температура ниже, либо детали слишком концентрированы по высоте оси Z, легко возникают подъём кромок и деформация больших плоских поверхностей. При оптимизации процесса необходимо одновременно учитывать угол расположения деталей, расстояние между ними, распределение тепловой массы и режим охлаждения, а не просто повышать мощность лазера.
lantu3D при массовой раскладке избегает размещения крупных плоских деталей в одной и той же температурной зоне, а для длинных изделий выбирает наклонное расположение, чтобы снизить резкие изменения площади одного слоя. Для деталей, где критичны расстояния между отверстиями и посадочные поверхности, на стадии образцов выполняется проверка компенсации размеров и сохраняются данные измерения первого изделия. Для серийных заказов, даже после успешного первого контроля, необходимо продолжать выборочный контроль процесса, особенно обращая внимание на размеры длинных кромок, шаг отверстий, упругость защёлок и положение резьбовых вставок. Стабильное тепловое поле и грамотная раскладка заметно снижают потребность в последующей правке и ремонте.
4. Постобработка: от удаления порошка до окрашивания всё должно исключать вторичную деформацию
К распространённой постобработке SLS PA12 относятся охлаждение, удаление порошка, пескоструйная обработка, окрашивание, пропитка и локальная шлифовка. Многие случаи коробления возникают не в момент печати, а усиливаются при преждевременном открытии камеры, агрессивной пескоструйной обработке или высокотемпературном окрашивании. Для деталей с неравномерной толщиной стенки или крупных плоских поверхностей рекомендуется полностью охладить изделие перед извлечением; давление и расстояние при пескоструйной обработке должны быть стабильными, чтобы не подвергать тонкие зоны длительному ударному воздействию. Температуру окрашивания, время и способ поддержки в приспособлении также нужно фиксировать, поскольку нейлон в процессе поглощения влаги и нагрева может испытывать небольшие изменения размеров.
Если деталь используется в сборке, после постобработки необходимо повторно проверить ключевые размеры, а не полагаться только на первичный контроль после печати. lantu3D разделяет приоритеты контроля в зависимости от назначения изделия: для демонстрационных деталей важны равномерность поверхности и отсутствие цветовых различий; для функциональных деталей — отверстия, сопрягаемые поверхности и упругие элементы; для оснастки и приспособлений — плоскостность базовых поверхностей и точность отверстий под установочные штифты. Только включив параметры постобработки в журнал качества, можно избежать разрыва между «печатная часть соответствует требованиям» и «изделие не прошло приёмку».
5. Внедрение в компании: превращение параметров материала в воспроизводимый стандарт поставки
Для корпоративных заказчиков ценность низкокоробимой серийной печати PA12 заключается не только в получении партии деталей, но и в формировании воспроизводимого, прослеживаемого и оптимизируемого производственного решения. lantu3D связывает оценку конструкции, выбор материала, раскладку на платформе, постобработку, измерения и обратную связь по поставке в единую цепочку, помогая клиенту плавно перейти от прототипирования к мелкосерийному производству. На раннем этапе проекта следует чётко определить критические размеры, класс допусков, требования к внешнему виду, условия механической эксплуатации и способ приёмки; на производственном этапе нужно фиксировать номер партии порошка, долю обновления, параметры оборудования и результаты выборочного контроля; после отгрузки — возвращать данные по сборке в следующую итерацию компенсации модели.
Когда эта информация становится шаблоном проекта, расценка, планирование и оценка рисков для аналогичных заказов выполняются гораздо быстрее. Материальные инновации — это не частая смена материалов, а точное согласование свойств материала, технологического окна и бизнес-целей. Для PA12-нейлона настоящая инновация заключается в том, чтобы снизить неопределённость с помощью количественно управляемого процесса и превратить SLS из инструмента быстрого прототипирования в надёжную гибкую производственную технологию.
Итог
Низкокоробимая массовая 3D-печать PA12 требует одновременного контроля состояния порошка, доли обновления, теплового поля, раскладки, постобработки и прослеживаемости измерений. lantu3D рекомендует компаниям уже на этапе образцов создавать журналы по материалу и процессу, а не устранять проблемы только после того, как они проявились в серии. Лишь преобразовав параметры материала в конкретные точки контроля, можно добиться стабильного баланса между себестоимостью, сроками и качеством.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.