
Einleitung: Warum PA12 im Seriendruck oft bei der „Stabilität“ auseinanderläuft
Beim SLS-Selektiv-Lasersintern wird PA12-Nylon häufig für Funktionsprototypen, Kleinserien-Strukturbauteile, Vorrichtungen und leichte Gehäuse verwendet. Seine Vorteile sind gute Zähigkeit, hohe Ermüdungsfestigkeit und der Verzicht auf Stützstrukturen, wodurch komplexe Bauteile in einem Durchgang aufgebaut werden können. Sobald es jedoch in die Serienlieferung geht, fragt der Kunde nicht mehr nur, ob ein einzelnes Teil erfolgreich gedruckt werden kann, sondern ob Maße, Optik und mechanische Eigenschaften von Charge zu Charge stabil bleiben. lantu3D sieht in der Projektbewertung häufig folgendes Szenario: In der Validierungsphase liefern die Teile gute Ergebnisse, bei der Seriennachbestellung treten jedoch Kantenverzug, Bohrungsabweichungen oder eine stärkere, pulvrige Oberflächenanmutung auf. Die Ursache liegt meist nicht im Modell selbst, sondern darin, dass Materialzustand und Prozessfenster nicht quantitativ gesteuert werden.
PA12-Pulver reagiert empfindlich auf Feuchtigkeit, Pulveralterung und thermische Gleichmäßigkeit. Wenn die Lagerfeuchte des Pulvers dauerhaft über 50 % rF liegt oder nach dem Öffnen keine sichere Versiegelung und Temperierung vorgenommen wird, können während des Sinterprozesses Mikroporen, raue Oberflächen und lokale Festigkeitsverluste entstehen. Wenn der Anteil des Altpulvers zu hoch ist, sinkt die Schmelzfließfähigkeit des Pulvers, die Schrumpfung an den Kanten wird ungleichmäßig und das Verzugrisiko steigt. Damit PA12 vom „druckbar“ zum „lieferfähig“ wird, müssen Materialinnovation, Prozessoptimierung und Prüf-Rückverfolgbarkeit in einem geschlossenen Regelkreis gemanagt werden.
1. Materialzustand: Trocknen, Sieben und Temperieren sind die erste Kontrolllinie gegen Verzug
Bevor PA12-Pulver in die Anlage gelangt, sollten Chargennummer, Öffnungszeitpunkt, Lagerfeuchte und -temperatur, Siebdurchgänge und Einsatzanteil dokumentiert werden. Bei länger gelagerten oder saisonal wechselnd eingesetzten Pulvern empfiehlt lantu3D in der Regel zunächst eine Niedertemperaturtrocknung und anschließende Temperierung, damit das Pulver außen trocken erscheint, innen aber nicht noch Restfeuchte trägt. In der Produktion können Restfeuchte, Fließverhalten und Schüttdichte als Eingangskriterien vor dem Befüllen der Maschine herangezogen werden. Wenn das Pulver verklumpt, die Farbe deutlich nachdunkelt oder das Auftragen ungleichmäßig wird, sollte es selbst dann nicht mehr für präzisionskritische Teile verwendet werden, wenn die theoretische Aussortiergrenze noch nicht erreicht ist.
Das Ziel des Siebens ist nicht nur, grobe Partikel zu entfernen, sondern vor allem eine gleichmäßige Pulverschicht sicherzustellen. Bei SLS liegt die typische Schichtdicke bei etwa 0,1 mm; lokale Agglomerate werden auf der Bauteiloberfläche vergrößert sichtbar und führen zu rauen Bohrungswänden, unvollständig gesinterten Kanten an dünnen Wänden oder fehlenden Details. Bei Teilen mit Wandstärken unter 1,5 mm, langen schmalen Laschen oder Schnappverbindungen wirkt sich die Pulverqualität direkt auf Verzug und Montagegefühl aus. lantu3D markiert vor der Produktionsplanung typische Risikostrukturen wie dünne Wände, lange Kragarme oder dichte Lochraster und verknüpft sie mit den Pulverzustandsdaten, um Materialrisiken frühzeitig zu erkennen.
2. Pulverkreislauf: Die Auffrischungsrate ist kein Kostenpunkt, sondern ein Qualitätsparameter
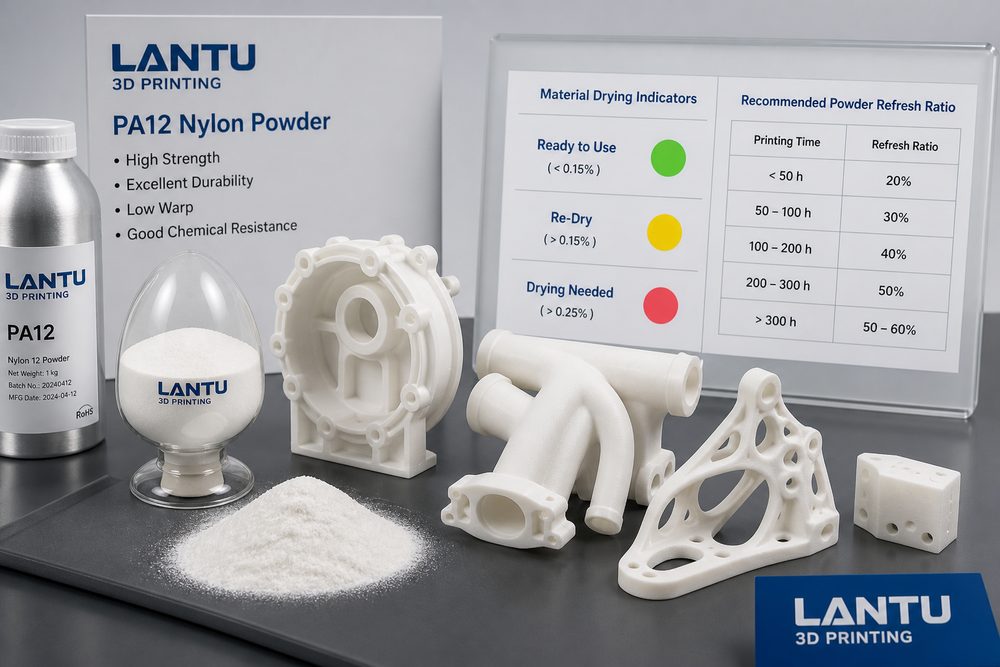
Das nach dem Druck nicht versinterte Pulver kann bei SLS wiederverwendet werden; genau das verschafft PA12 seine Kostenvorteile in der Serienfertigung. Allerdings durchläuft das unversinterte Pulver bereits einen thermischen Vorwärmprozess, wodurch sich Partikelgrößenverteilung, Schmelzindex und Farbe allmählich verändern. Wer den Altpulveranteil blind aus Kostengründen erhöht, spart kurzfristig scheinbar Geld, erhöht aber langfristig Ausschuss, Nacharbeit und das Risiko aus dem Takt geratener Liefertermine. Sinnvoller ist eine Strategie für die Pulverauffrischungsrate, bei der je nach Maßgenauigkeit, Optik und mechanischen Anforderungen unterschiedliche Anteile an Neupulver festgelegt werden.
Für einfache Sichtteile kann ein höherer Anteil recycelten Pulvers eingesetzt und die Oberfläche anschließend durch Strahlen oder Färben verbessert werden; bei Passbohrungen, dünnen Schnapphaken oder tragenden Strukturteilen sollte hingegen der Anteil an Neupulver erhöht und die Auffrischungsstrategie innerhalb eines Auftrags einheitlich gehalten werden. lantu3D dokumentiert bei Serienprojekten die Pulverauffrischungsrate in der Fertigungsakte und archiviert sie zusammen mit Anlagennummer, Schichtdicke, Bauteilpositionierung und Nachbearbeitungscharge. Tritt später eine Maßabweichung auf, lässt sich so nachvollziehen, ob die Ursache in der Modellkompensation, im thermischen Feld der Anlage, in einer Materialcharge oder in der Nachbearbeitungsschrumpfung liegt.
3. Thermisches Feld und Nesting: Geringer Verzug hängt von stabilen Temperaturgradienten ab
Die Ursache des PA12-Verzugs ist eine ungleichmäßige Abkühlungsschrumpfung. Die Baukammer des SLS-Systems benötigt eine stabile Vorwärmumgebung nahe dem Schmelzpunkt des Materials; der Laser sorgt nur für das lokale Aufschmelzen. Ist die Temperatur an den Randbereichen der Kammer niedriger oder sind Bauteile in der Z-Höhe zu stark konzentriert, kommt es leicht zu aufstehenden Kanten und Verformungen großer Flächen. Bei der Prozessoptimierung sollten deshalb Aufstellwinkel, Abstände, thermische Masseverteilung und Abkühlstrategie gemeinsam betrachtet werden, statt einfach nur die Laserleistung zu erhöhen.
lantu3D vermeidet im Seriennesting, große Flachbauteile in derselben Temperaturzone zu konzentrieren, und richtet lange Bauteile eher schräg aus, um abrupte Querschnittssprünge je Schicht zu reduzieren. Bei Teilen mit hohen Anforderungen an Lochabstände und Passflächen werden in der Musterphase Maßkompensationen geprüft und die Messdaten des ersten Teils festgehalten. Auch nach Freigabe der ersten Serie sind Stichprobenprüfungen weiterhin notwendig, insbesondere für Langmaße, Lochabstände, Schnappfederelastizität und die Position von Gewindeeinsätzen. Ein stabiles Temperaturfeld und ein sinnvolles Nesting reduzieren den Aufwand für spätere Richtarbeiten und Nacharbeit deutlich.
4. Nachbearbeitung: Von der Entpulverung bis zum Färben muss sekundäre Verformung vermieden werden
Zu den typischen Nachbearbeitungsschritten bei SLS-PA12 gehören Abkühlen, Entpulvern, Strahlen, Färben, Imprägnieren und lokales Schleifen. Viele Verzüge entstehen nicht im Moment des Drucks, sondern werden durch zu frühes Entnehmen, starkes Strahlen oder heiße Färbeprozesse erst verstärkt. Bei Bauteilen mit ungleichmäßiger Wandstärke oder großen Flächen sollte vor der Entnahme ausreichend abgekühlt werden; Strahldruck und Abstand müssen stabil bleiben, damit dünne Wandbereiche nicht über längere Zeit punktuell belastet werden. Auch Färbetemperatur, Dauer und die Art der Vorrichtung oder Aufspannung sollten dokumentiert werden, da Nylon beim Wasseraufnehmen und beim Erwärmen leichte Maßänderungen zeigen kann.
Wenn das Bauteil für eine Montage vorgesehen ist, müssen nach der Nachbearbeitung die kritischen Maße erneut geprüft werden, statt sich nur auf die Erstprüfung direkt nach dem Druck zu verlassen. lantu3D trennt die Prüfschwerpunkte je nach Kundennutzung: Sichtteile werden auf Oberflächenhomogenität und Farbabweichung bewertet; Funktionsteile auf Bohrungen, Passflächen und elastische Strukturen; Vorrichtungen und Spannmittel auf Ebenheit der Bezugsebene und die Lage der Passstiftbohrungen. Erst wenn die Nachbearbeitungsparameter in die Qualitätsaufzeichnungen aufgenommen werden, lässt sich vermeiden, dass ein Teil zwar drucktechnisch in Ordnung ist, aber bei der Auslieferung versagt.
5. Industrielle Umsetzung: Materialparameter in einen reproduzierbaren Lieferstandard übersetzen
Für Industriekunden besteht der Wert des verzugsarmen PA12-Serien-3D-Drucks nicht nur darin, eine Charge Teile zu erhalten, sondern eine wiederbestellbare, rückverfolgbare und optimierbare Fertigungslösung aufzubauen. lantu3D verbindet Konstruktionsprüfung, Materialauswahl, Drucknesting, Nachbearbeitung, Prüfung und Lieferfeedback, damit Kunden nach der Prototypenvalidierung reibungslos in die Kleinserienfertigung übergehen können. Zu Projektbeginn sollten kritische Maße, Toleranzklassen, Optikanforderungen, mechanische Einsatzszenarien und Abnahmemethoden klar definiert werden; in der Produktion werden dann Pulvercharge, Auffrischungsrate, Maschinenparameter und Stichprobenergebnisse dokumentiert; nach der Lieferung fließt das Montagefeedback in die nächste Runde der Modellkompensation zurück.
Sobald diese Informationen als Projekttemplate abgelegt sind, werden Angebot, Produktionsplanung und Risikobewertung für ähnliche Aufträge deutlich schneller. Materialinnovation bedeutet nicht, ständig das Material zu wechseln, sondern Materialeigenschaften, Prozessfenster und Geschäftsziele passend aufeinander abzustimmen. Bei PA12-Nylon besteht die eigentliche Innovation darin, die Unsicherheit durch messbares Prozessmanagement zu reduzieren und SLS von einem Rapid-Prototyping-Werkzeug zu einer zuverlässigen flexiblen Fertigungskapazität weiterzuentwickeln.
Zusammenfassung
Eine verzugsarme PA12-Serienfertigung im 3D-Druck erfordert die gleichzeitige Kontrolle von Pulverzustand, Auffrischungsrate, thermischem Nesting, Nachbearbeitung und Prüf-Rückverfolgbarkeit. lantu3D empfiehlt Unternehmen, bereits in der Musterphase Material- und Prozessdaten zu erfassen, statt erst nach Auftreten von Serienproblemen gegenzusteuern. Nur wenn Materialparameter in konkrete Kontrollpunkte übersetzt werden, lässt sich ein stabiles Gleichgewicht zwischen Kosten, Durchlaufzeit und Qualität erreichen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.