
Introduction : la stabilité du SLS repose sur la maîtrise des détails
L’impression nylon en SLS, qui ne nécessite pas de supports traditionnels et convient aux structures complexes ainsi qu’aux petites séries de pièces fonctionnelles, est largement utilisée dans l’électronique grand public, les habillages automobiles, les gabarits et outillages, et les aides médicales. Mais le risque de nombreux projets ne vient pas de la question « peut-on l’imprimer ? », mais de savoir si les pièces d’un même lot auront des dimensions cohérentes, une surface homogène et des performances mécaniques reproductibles. Pour assurer une livraison stable, il faut gérer la poudre, la machine, l’imbrication, le refroidissement et le post-traitement comme un système unique.
1. L’état de la poudre détermine le niveau minimal de qualité de fabrication
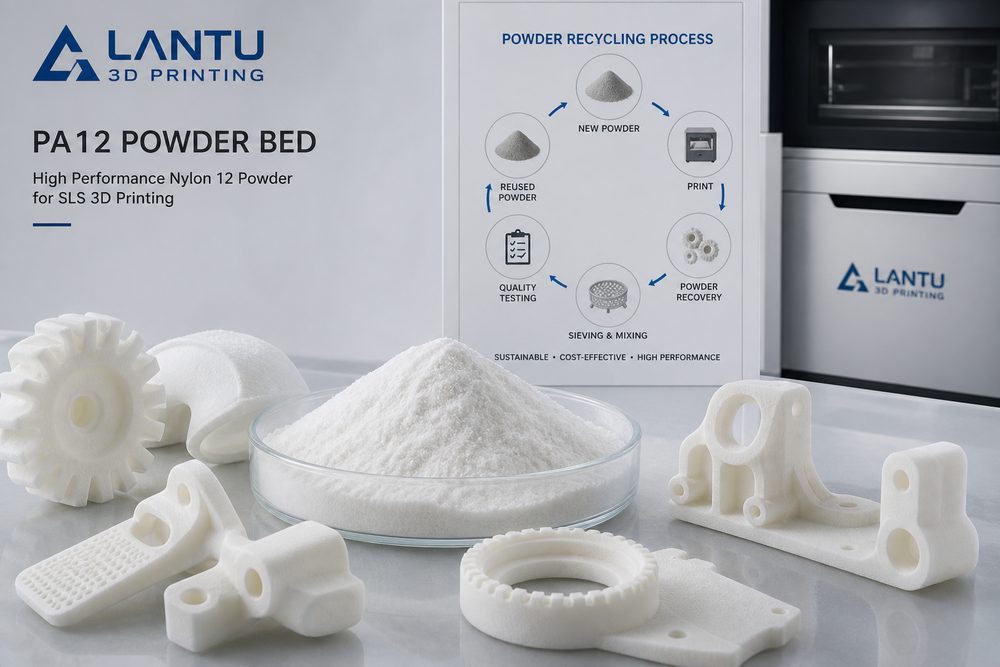
La distribution granulométrique, la teneur en humidité, la fluidité et le taux de réutilisation de la poudre PA12 influencent directement la qualité d’étalement. Une poudre ayant absorbé de l’humidité provoque facilement un frittage irrégulier, un jaunissement de surface ou une baisse de résistance ; un taux de poudre recyclée trop élevé peut en revanche augmenter la fragilité des pièces. En pratique, il convient d’enregistrer le taux de poudre neuve, le lot utilisé, le temps de séchage et l’humidité ambiante, afin de mettre en place un registre de rotation de la poudre. Pour les pièces fonctionnelles à exigences élevées, un ratio poudre neuve/poudre recyclée fixé à l’avance et des essais de traction par échantillonnage permettent de réduire les variations entre lots.
2. La stratégie d’imbrication influence les dimensions et les coûts
Le SLS peut sembler permettre un remplissage maximal de la chambre, mais la distance entre les pièces, leur orientation et la répartition thermique influencent le gauchissement et les écarts dimensionnels. Les pièces allongées doivent éviter d’être toutes disposées de manière dense dans la même direction, et les structures à parois minces doivent conserver suffisamment d’espace pour dissiper la chaleur. L’imbrication influe aussi sur le coût : un taux de remplissage plus élevé permet d’amortir le temps machine, mais un empilement excessif augmente le risque de nettoyage de poudre difficile et de rebut. La bonne stratégie consiste à trouver un équilibre entre délai, orientation des contraintes mécaniques, efficacité du post-traitement et risque de fabrication.
3. La courbe de température et le rythme de refroidissement ne doivent pas être négligés
Le cœur du procédé SLS consiste à maintenir le lit de poudre dans une plage thermique stable, proche du point de fusion. Un préchauffage insuffisant entraîne une mauvaise cohésion entre les couches, tandis qu’une surchauffe favorise l’agglomération ou la déformation. Le refroidissement après impression est tout aussi crucial : ouvrir la chambre trop tôt pour récupérer les pièces peut certes réduire le temps d’attente, mais cela risque d’entraîner du gauchissement et des contraintes internes. Pour les pièces sensibles aux tolérances, il faut définir un temps de refroidissement standard et intégrer la température d’ouverture de chambre dans les enregistrements de production.
4. Le post-traitement et le contrôle renforcent la fiabilité de livraison
Le dépoudrage, le sablage, la teinture, l’imprégnation et le contrôle d’assemblage déterminent la perception finale du client sur la pièce. Les commandes en série doivent prévoir une validation de première pièce, un contrôle dimensionnel par échantillonnage et des critères de qualité d’aspect. Pour les pièces fonctionnelles telles que les clips, charnières et coques à parois minces, il est possible d’ajouter des essais d’assemblage ou des tests cycliques afin d’éviter le scénario « aspect conforme, mais défaillance en usage ».
Conclusion
La compétitivité de l’impression nylon en SLS ne repose pas sur la seule vitesse d’une machine, mais sur la combinaison de la gestion de la poudre, des paramètres de procédé, de l’expérience d’imbrication, du post-traitement et des normes de contrôle. Si les entreprises parviennent à digitaliser, formaliser et tracer ces étapes, elles pourront maintenir une qualité stable et des délais prévisibles, même sur des petites séries et des commandes multiproduits.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.