
Giriş: PA12 toplu baskıda neden “istikrar” açısından fark oluşur
SLS seçici lazer sinterleme prosesinde PA12 naylon; fonksiyonel prototipler, küçük seri yapısal parçalar, fikstürler ve hafif gövdeler için sıkça kullanılır. Avantajları arasında iyi tokluk, yorulma direnci ve destek yapısına ihtiyaç duymadan tek seferde karmaşık parçalar üretilebilmesi yer alır. Ancak toplu teslimata geçildiğinde müşterinin asıl beklentisi artık yalnızca tek bir parçanın basılabilmesi değildir; aynı parti içinde ve farklı partiler arasında boyut, görünüm ve mekanik performansın ne kadar tutarlı olduğudur. lantu3D, proje değerlendirmelerinde sıklıkla şu tabloyla karşılaşır: numune doğrulama aşamasında parçalar iyi performans gösterirken, toplu tekrar siparişlerde kenar çarpılması, delik konum sapması veya yüzeyde belirgin tozlu görünüm ortaya çıkar. Kök neden çoğu zaman modelin kendisi değil, malzeme durumu ve proses penceresinin nicel olarak yönetilmemesidir.
PA12 tozu; nem oranına, toz yaşlanmasına ve termal alan homojenliğine karşı hassastır. Toz depolama ortamında bağıl nem uzun süre %50 RH’nin üzerinde kalırsa veya paket açıldıktan sonra sızdırmazlık ve dengeleme yönetimi yapılmazsa, sinterleme sırasında mikrogözenekler, yüzey pürüzlülüğü ve yerel dayanım düşüşü oluşabilir. Eski toz oranı fazla olursa, tozun ergime akışkanlığı düşer; parça kenarlarında büzülme eşit olmaz ve çarpılma riski artar. PA12’yi “basılabilir” olmaktan çıkarıp “teslim edilebilir” hale getirmek için malzeme inovasyonu, proses optimizasyonu ve kalite izlenebilirliği tek bir kapalı döngü içinde yönetilmelidir.
1. Malzeme durumu: kurutma, eleme ve dengeleme düşük çarpılmanın ilk kontrol hattıdır
PA12 tozu makineye girmeden önce parti numarası, açılma zamanı, depolama sıcaklık-nem koşulları, eleme sayısı ve kullanım oranı kaydedilmelidir. Uzun süre depolanmış veya mevsim geçişlerinde kullanılacak tozlar için lantu3D genellikle düşük sıcaklıkta kurutma ve dengeleme önerir; böylece tozun dışı kuru görünse de içindeki nemin baskılanması sağlanır. Gerçek üretimde toz nem oranı, akışkanlık ve yığın yoğunluğu giriş kontrolü olarak değerlendirilebilir. Toz topaklanmışsa, rengi belirgin şekilde koyulaşmışsa veya serme işlemi düzensizse, teorik kullanım ömrü dolmamış olsa bile hassas parçalar için kullanılmamalıdır.
Toz elemenin amacı yalnızca iri taneleri ayırmak değildir; aynı zamanda serme katmanının homojenliğini korumaktır. SLS’de tipik katman kalınlığı yaklaşık 0,1 mm’dir; yerel partikül topaklanmaları yüzeye taşınarak delik duvarlarının pürüzlenmesine, ince kenarların eksik sinterlenmesine veya detay kaybına yol açabilir. Duvar kalınlığı 1,5 mm’nin altında olan parçalar, uzun ve ince plakalar ya da geçme klips içeren geometrilerde serme kalitesi çarpılma ve montaj hissini doğrudan etkiler. lantu3D, üretim planlaması öncesinde ince duvarlar, uzun konsollar ve yoğun delik dizileri gibi riskli özellikleri işaretler ve bunları toz durumu kayıtlarıyla ilişkilendirerek malzeme risk uyarısı oluşturur.
2. Toz döngüsü: yenileme oranı bir maliyet kalemi değil, kalite parametresidir
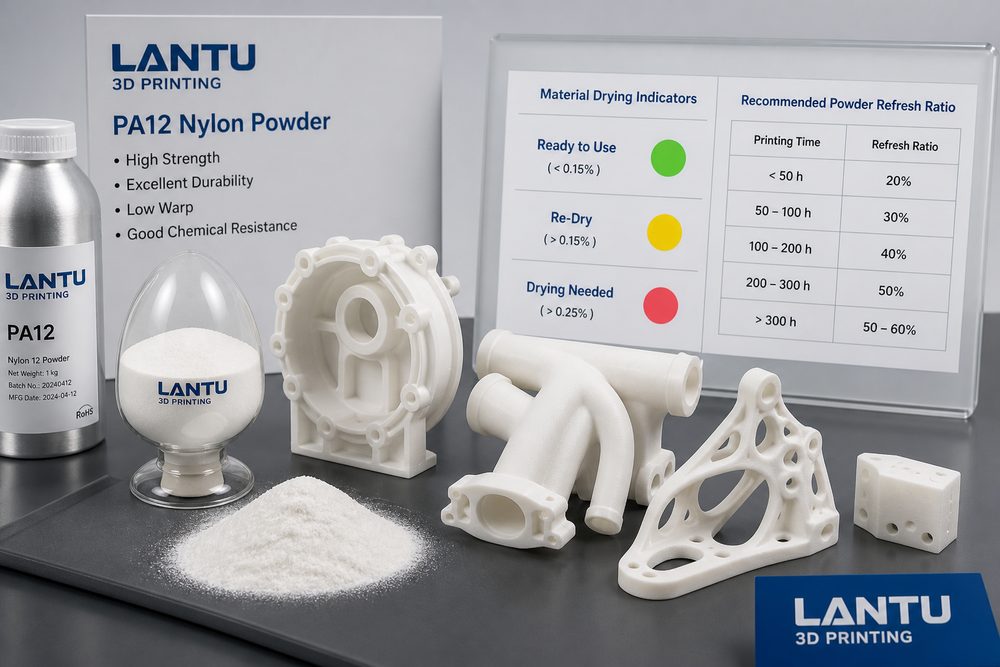
SLS baskı sonrası sinterlenmemiş toz geri kazanılıp yeniden kullanılabilir; bu, PA12 toplu üretimin önemli maliyet avantajlarından biridir. Ancak kullanılmamış toz yüksek sıcaklıkta ön ısıtmaya maruz kaldıkça, tane boyutu dağılımı, erime indeksi ve renk kademeli olarak değişir. Sadece malzeme maliyetine odaklanıp eski toz oranını kontrolsüz biçimde artırmak kısa vadede tasarruf gibi görünse de uzun vadede hurda oranını yükseltir, yeniden işlemeyi artırır ve teslim sürelerini kontrolsüz hale getirir. Daha doğru yaklaşım, parça hassasiyetine, görünüm sınıfına ve mekanik gereksinimlere göre farklı yeni toz oranları belirleyen bir yenileme stratejisi oluşturmaktır.
Standart görünüm parçalarında daha yüksek oranlı geri kazanılmış toz kullanılabilir ve yüzey, kumlama veya renklendirme ile iyileştirilebilir. Ancak montaj delikleri, ince duvarlı klipsler veya yük taşıyan yapılar için yeni toz oranı artırılmalı ve aynı siparişte yenileme stratejisi tutarlı tutulmalıdır. lantu3D, toplu projelerde toz yenileme oranını üretim kaydına dahil eder; bunu makine numarası, baskı katman kalınlığı, yerleşim konumu ve son işlem partileriyle birlikte arşivler. Böylece ileride bir boyut sapması görülürse sorunun model telafisinden mi, makine termal alanından mı, malzeme partisinden mi yoksa son işlem büzülmesinden mi kaynaklandığı geriye dönük izlenebilir.
3. Termal alan ve yerleşim: düşük çarpılma kararlı sıcaklık gradyentine bağlıdır
PA12’de çarpılmanın özü, soğuma büzülmesinin eşit olmamasıdır. SLS yapım haznesinin malzeme erime noktasına yakın kararlı bir ön ısıtma ortamında tutulması gerekir; lazer yalnızca yerel ergitme sağlar. Haznenin kenar bölgelerinde sıcaklık düşükse veya parçalar Z ekseninde aşırı yoğunlaşmış şekilde yerleştirilmişse, kenarların yukarı kalkması ve büyük düz yüzeylerde deformasyon görülür. Proses optimizasyonu yapılırken yalnızca lazer gücü artırılmamalı; parça yerleşim açısı, aralıklar, ısıl kütle dağılımı ve soğuma ritmi birlikte değerlendirilmelidir.
lantu3D, toplu yerleşimde büyük düz panelleri aynı sıcaklık bölgesine yığmaktan kaçınır ve uzun parçaları eğimli yerleştirerek tek katmandaki kesit alanı değişimini azaltır. Delik aralığı ve montaj yüzeyi hassas olan parçalar için numune aşamasında boyutsal telafi doğrulaması yapılır ve ilk parça ölçüm verileri saklanır. Toplu siparişlerde ilk parça onaylansa bile süreç içi numune kontrolü devam etmelidir; özellikle uzun kenar ölçüleri, delik aralıkları, klips esnekliği ve insert konumları takip edilmelidir. Kararlı termal alan ve doğru yerleşim, sonradan düzeltme ve yeniden işleme yükünü belirgin biçimde azaltır.
4. Son işlem: toz temizlemeden renklendirmeye kadar ikincil deformasyon önlenmelidir
SLS PA12’de yaygın son işlemler arasında soğutma, toz temizleme, kumlama, renklendirme, emprenye ve lokal zımparalama bulunur. Birçok çarpılma, baskı anında değil; haznenin erken açılması, aşırı güçlü kumlama veya yüksek sıcaklıklı renklendirme sırasında büyür. Duvar kalınlığı eşit olmayan veya geniş düz yüzeyli parçalarda, parça alınmadan önce yeterli soğuma süresi verilmelidir. Kumlama basıncı ve mesafesi sabit tutulmalı, ince duvarlara uzun süreli darbeler uygulanmamalıdır. Renklendirme sıcaklığı, süresi ve fikstür destekleme biçimi de kaydedilmelidir; çünkü naylon, su emme ve ısınma sırasında hafif boyutsal değişimler gösterebilir.
Parça montajda kullanılacaksa, son işlemden sonra kritik ölçüler yeniden kontrol edilmelidir; yalnızca baskı sonrası ilk muayeneye güvenilmemelidir. lantu3D, müşteri kullanımına göre muayene odağını ayırır: sergileme parçalarında yüzey homojenliği ve renk farkı; fonksiyonel parçalarda delik konumu, eşleşme yüzeyleri ve esnek yapı; fikstürlerde ise referans yüzey düzlüğü ve konumlandırma pim delikleri önceliklidir. Son işlem parametreleri kalite kayıtlarına dahil edildiğinde, “baskı uygun ama teslimatta başarısız” gibi kopukluklar önlenebilir.
5. Kurumsal uygulama: malzeme parametrelerini yeniden üretilebilir teslimat standardına dönüştürmek
Kurumsal müşteriler için düşük çarpılmalı PA12 toplu baskının değeri yalnızca bir parti parça elde etmek değil; yeniden sipariş edilebilir, izlenebilir ve optimize edilebilir bir üretim modeli oluşturmaktır. lantu3D, tasarım incelemesi, malzeme seçimi, baskı yerleşimi, son işlem, kontrol ve teslimat geri bildirimini birbirine bağlayarak müşterinin prototip doğrulamasından küçük seri üretime sorunsuz geçiş yapmasına yardımcı olur. Proje başlangıcında kritik ölçüler, tolerans seviyesi, görünüm sınıfı, mekanik kullanım senaryosu ve kabul kriterleri netleştirilmelidir. Üretim aşamasında toz partisi, yenileme oranı, makine parametreleri ve numune sonuçları kaydedilmelidir. Teslimattan sonra ise montaj geri bildirimi, bir sonraki model telafi turuna aktarılmalıdır.
Bu bilgiler proje şablonları halinde biriktirildiğinde, benzer siparişlerde tekliflendirme, planlama ve risk değerlendirmesi çok daha hızlı yapılabilir. Malzeme inovasyonu, sık sık malzeme değiştirmek anlamına gelmez; malzeme performansını, proses penceresini ve iş hedeflerini eşleştirmek anlamına gelir. PA12 naylon için gerçek inovasyon, belirsizliği azaltan ölçülebilir bir süreç yönetimi kurmak ve SLS’yi hızlı prototipleme aracından güvenilir bir esnek üretim kabiliyetine dönüştürmektir.
Sonuç
Düşük çarpılmalı PA12 toplu 3D baskı; toz durumu, yenileme oranı, termal alan yerleşimi, son işlem ve muayene izlenebilirliğinin birlikte yönetilmesini gerektirir. lantu3D, şirketlerin numune aşamasında bile malzeme ve proses kayıtlarını oluşturmasını; seri üretimde sorun çıktıktan sonra müdahale etmek yerine önceden kontrol noktaları kurmasını önerir. Ancak malzeme parametreleri uygulanabilir kontrol noktalarına dönüştürüldüğünde maliyet, süre ve kalite arasında istikrarlı bir denge kurulabilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.