
Introduction : l’innovation matière transforme la manière de livrer les pièces
Dans un projet d’impression 3D, le choix du matériau détermine souvent plus de 80 % des risques d’ingénierie à venir. Beaucoup de clients se demandent d’abord si « la pièce peut être imprimée », mais dans l’évaluation menée par Blueprint3D, les questions les plus déterminantes sont plutôt de savoir si la pièce supportera la température de service, l’orientation des efforts, les tolérances d’assemblage, la finition de surface et la stabilité en cas de réassort. Pour un prototype fonctionnel, par exemple, si un boîtier doit résister à un environnement de 60 à 80 °C, une résine photosensible standard peut se déformer sous charge thermique prolongée. Et si un gabarit doit être serré et desserré à répétition, la différence de durée de vie entre du PA12, du nylon chargé fibre de verre ou une solution en poudre métallique aura un impact direct sur le coût d’usage par pièce.
1. Passer du « grade matière » aux « paramètres du scénario d’usage »
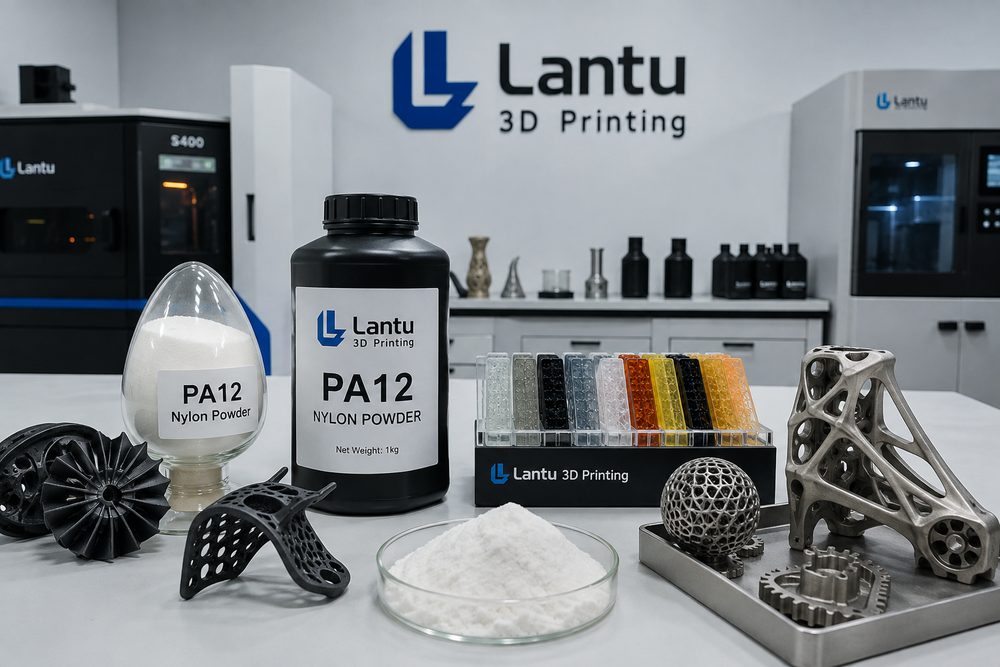
L’intérêt de l’innovation matière ne réside pas seulement dans l’ajout d’une nouvelle résine ou d’une nouvelle poudre, mais dans la mise en correspondance des paramètres du matériau avec les conditions réelles d’utilisation. Les indicateurs courants comprennent la résistance à la traction, l’allongement à la rupture, la température de déformation sous charge, l’absorption d’eau, la rugosité de surface et la compatibilité avec les post-traitements. Le PA12 en SLS convient généralement aux clips complexes, aux boîtiers légers et aux pièces structurelles en petite série ; il est recommandé de maintenir l’épaisseur de paroi au-dessus de 1,2 à 2,0 mm. Les résines SLA sont adaptées à la validation esthétique et aux détails fins, avec une épaisseur de couche pouvant être choisie entre 0,05 et 0,1 mm. Le SLM métal est pertinent pour les pièces à haute résistance, résistantes à la chaleur ou nécessitant une optimisation topologique, mais il faut alors prendre en compte le retrait des supports, le traitement thermique et les références d’usinage.
2. Réduire les coûts d’essai grâce à une stratégie de combinaison des matériaux
Un matériau unique couvre rarement l’ensemble du parcours, de la preuve de concept à l’introduction en production. L’approche la plus robuste consiste à mettre en place un « parcours matière par étapes » : première itération avec une résine économique pour valider les dimensions et l’assemblage, deuxième itération avec du nylon ou une résine haute ténacité pour tester les clips, les charnières et les risques de chute, puis troisième étape avec un choix basé sur les charges, afin de décider d’un passage éventuel vers du nylon chargé fibre de verre, un alliage d’aluminium ou un alliage de titane. Ainsi, les matériaux à forte valeur sont réservés aux étapes où ils apportent le plus de valeur, au lieu d’être consommés trop tôt alors que le modèle n’est pas encore figé.
3. La grille d’évaluation matière de Blueprint3D
En amont d’un projet, Blueprint3D recommande au client de fournir l’environnement d’utilisation, la direction des charges, la durée de vie visée, les contraintes d’assemblage, les exigences de finition et la plage budgétaire. Les ingénieurs utilisent ces informations pour proposer des matériaux candidats, identifier les risques de procédé et définir des alternatives. Par exemple, une pièce coulissante résistante à l’usure doit attirer l’attention sur le coefficient de frottement et le traitement de surface ; une pièce de présentation transparente doit être évaluée sur le jaunissement, le polissage et le vieillissement UV ; un modèle médical de démonstration doit, lui, être jugé sur la stabilité des couleurs, la restitution des détails et la protection pendant le transport.
4. La validation qualité ne doit pas s’arrêter à l’apparence de l’échantillon
L’innovation matière n’a de valeur commerciale que si elle est validée. Il est recommandé, dès la première pièce, d’enregistrer les dimensions clés, le poids, la sensation d’assemblage, les points de rupture sous charge et les défauts de surface. En petite série, il convient de contrôler par échantillonnage au moins 3 à 5 pièces, en comparant les écarts dimensionnels et la cohérence des post-traitements. Pour les projets récurrents à long terme, il faut constituer un dossier regroupant le lot matière, l’orientation d’impression, les paramètres machine et les résultats d’inspection. De cette manière, le matériau passe du statut de « imprimable » à celui d’actif d’ingénierie « livrable, traçable et réutilisable ».
Conclusion
L’innovation matière ne consiste pas à courir après le dernier mot à la mode, mais à construire un parcours matériau vérifiable, aligné sur les objectifs du produit. Blueprint3D met l’accent sur une gestion du cycle de vie complet, de la conception au livrable physique, afin d’aider ses clients à prendre des décisions d’ingénierie concrètes entre résistance, apparence, délai et coût.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.