
المقدمة: لماذا تتسع الفجوة في الاستقرار عند الطباعة الكمية لِـ PA12
في تقنية التلبيد الانتقائي بالليزر SLS، يُستخدم نايلون PA12 غالبًا في النماذج الوظيفية، والأجزاء الإنشائية صغيرة الكمية، وأدوات التثبيت والجيكات، والأغلفة خفيفة الوزن. وتكمن ميزته في المتانة الجيدة، ومقاومة التعب، وعدم الحاجة إلى دعامات، ما يتيح تشكيل أجزاء معقدة دفعة واحدة داخل الحجرة. لكن بعد الانتقال إلى التسليم الكمي، لا يعود اهتمام العميل محصورًا في نجاح طباعة قطعة واحدة، بل في مدى ثبات الأبعاد والمظهر والأداء الميكانيكي بين القطع داخل الدفعة الواحدة وبين الدفعات المختلفة. وفي مشاريع بلو برنت ثلاثي الأبعاد، نرى كثيرًا سيناريو مشابهًا: تكون العينة ممتازة في مرحلة التحقق، لكن عند إعادة الطلب بالجملة تظهر التواءات على الحواف، أو انحراف في مواقع الثقوب، أو ازدياد ملمس المسحوق على السطح. وغالبًا لا يكون السبب في النموذج نفسه، بل في غياب إدارة كمية لحالة المادة ونوافذ العملية.
مسحوق PA12 حساس للرطوبة، وتقادم المسحوق، وتجانس المجال الحراري. فإذا بقيت رطوبة التخزين أعلى من 50% رطوبة نسبية، أو لم تتم إحكام عملية الإغلاق وإعادة المعادلة الحرارية بعد الفتح، فقد تظهر أثناء التلبيد مسامية دقيقة، وخشونة سطحية، وانخفاض موضعي في المتانة. وإذا ارتفعت نسبة المسحوق القديم أكثر من اللازم، تنخفض سيولته عند الانصهار، فتتفاوت انكماشات الحواف، وتزداد مخاطر الالتواء. ولتحويل PA12 من مادة يمكن طباعتها إلى مادة قابلة للتسليم، يجب إدارة الابتكار في المواد، وتحسين العملية، والتتبع في الفحص ضمن حلقة واحدة متكاملة.
أولًا: حالة المادة — التجفيف، والغربلة، وإعادة المعادلة الحرارية هي خط التحكم الأول ضد الالتواء
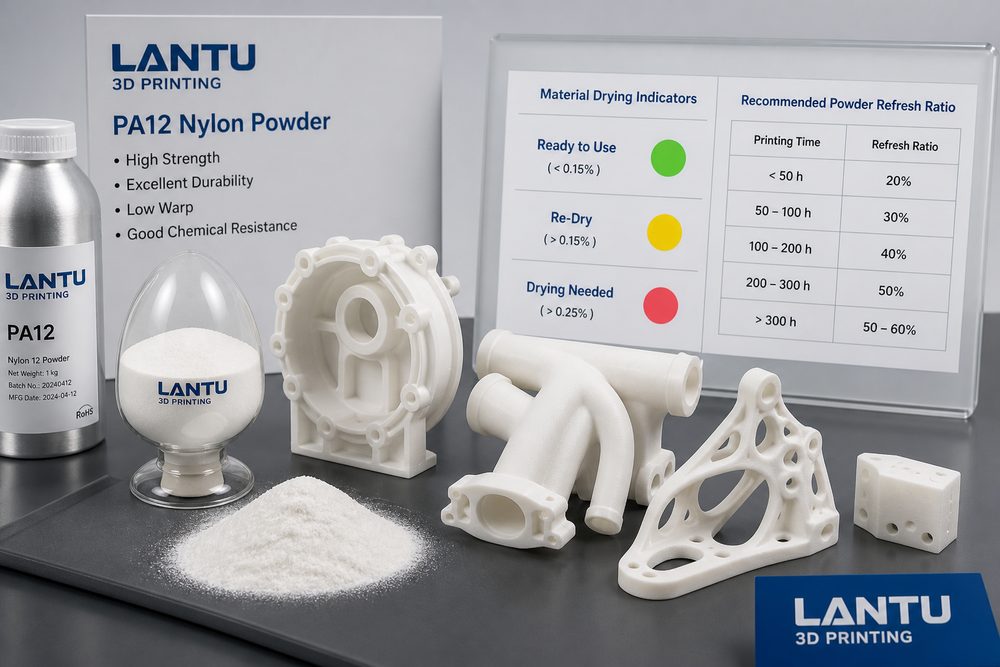
قبل إدخال مسحوق PA12 إلى الجهاز، يُنصح بتسجيل رقم الدفعة، ووقت الفتح، وظروف التخزين من حيث الحرارة والرطوبة، وعدد مرات الغربلة، ونسبة الاستخدام. وبالنسبة للمسحوق المخزن لفترة طويلة أو المستخدم عبر مواسم مختلفة، توصي بلو برنت ثلاثي الأبعاد عادةً بالتجفيف منخفض الحرارة ثم إعادة المعادلة الحرارية تدريجيًا، لتجنب أن يبدو المسحوق جافًا من الخارج بينما يحتفظ بالرطوبة في الداخل. وفي الإنتاج الفعلي، يمكن اعتماد رطوبة المسحوق، والسيولة، والكثافة الظاهرية كنقاط فحص قبل الإدخال إلى الماكينة. وعندما يتكتل المسحوق، أو يغمق لونه بشكل واضح، أو يصبح نشره غير متجانس، فلا ينبغي الاستمرار في استخدامه للأجزاء الحساسة من حيث الدقة حتى لو لم يصل بعد إلى دورة الإهلاك النظرية.
الغاية من غربلة المسحوق ليست إزالة الجسيمات الكبيرة فقط، بل الحفاظ على تجانس طبقة النشر. ويبلغ سمك طبقة SLS الشائع نحو 0.1 مم، وأي تكتل محلي للجسيمات قد ينعكس على سطح القطعة، فيؤدي إلى خشونة جدار الثقب، أو ضعف تحميص حواف الجدران الرقيقة، أو فقدان التفاصيل الدقيقة. وبالنسبة للأجزاء ذات السُمك الأقل من 1.5 مم، أو الشرائح الطويلة الرفيعة، أو الأجزاء المزودة بمشابك، فإن جودة نشر المسحوق تؤثر مباشرة في الالتواء وإحساس التجميع. وتقوم بلو برنت ثلاثي الأبعاد قبل جدولة الإنتاج بتحديد السمات عالية المخاطر مثل الجدران الرقيقة، والأذرع البارزة الطويلة، ومصفوفات الثقوب الكثيفة، ثم تربطها بسجلات حالة المسحوق لتكوين تنبيه بالمخاطر المادية.
ثانيًا: تدوير المسحوق — معدل التجديد ليس بند تكلفة بل معلمة جودة
يمكن إعادة استخدام المسحوق غير الملبد بعد الطباعة بتقنية SLS، وهو ما يمنح تصنيع PA12 على دفعات ميزة واضحة من حيث التكلفة. لكن المسحوق غير الملبد يتعرض لدرجات حرارة عالية أثناء التسخين المسبق، ما يغير تدريجيًا توزيع أحجام الجسيمات، ومؤشر الانصهار، واللون. وإذا رُفعت نسبة المسحوق القديم بشكل أعمى بدافع تقليل التكلفة فقط، فقد يبدو ذلك اقتصاديًا على المدى القصير، لكنه يرفع معدل الهدر، ويزيد إعادة العمل، ويفقد التحكم في زمن التسليم. والطريقة الأكثر عقلانية هي وضع استراتيجية لمعدل التجديد، بحيث تُحدد نسب مختلفة من المسحوق الجديد وفقًا لدقة القطعة، ومستوى المظهر، ومتطلبات الأداء الميكانيكي.
بالنسبة لقطع المظهر العادية، يمكن اعتماد نسبة أعلى من المسحوق المعاد تدويره مع تحسين السطح عبر السفع الرملي أو الصباغة؛ أما بالنسبة لثقوب التجميع، أو المشابك ذات الجدران الرقيقة، أو الأجزاء الحاملة للأحمال، فيجب رفع نسبة المسحوق الجديد، مع الحفاظ على ثبات استراتيجية التجديد داخل الطلبية نفسها. وتدرج بلو برنت ثلاثي الأبعاد في المشاريع الكمية معدل تجديد المسحوق ضمن سجل التصنيع، إلى جانب رقم الجهاز، وسُمك الطبقة، وموضع الترتيب في الحجرة، ودفعة المعالجة اللاحقة. وبهذه الطريقة، إذا ظهرت لاحقًا انحرافات في الأبعاد، يمكن تتبع السبب إلى تعويض النموذج، أو المجال الحراري للجهاز، أو دفعة المادة، أو الانكماش الناتج عن المعالجة اللاحقة.
ثالثًا: المجال الحراري والتخطيط داخل الحجرة — الالتواء المنخفض يعتمد على درجة حرارة مستقرة وتدرج متوازن
جوهر الالتواء في PA12 هو انكماش التبريد غير المتساوي. لذلك تحتاج حجرة التشكيل في SLS إلى بيئة تسخين مسبق مستقرة تقترب من نقطة انصهار المادة، بينما تتولى الليزر مهمة الانصهار الموضعي فقط. وإذا كانت درجة الحرارة في أطراف الحجرة أقل من اللازم، أو كان توزيع الأجزاء مرتفعًا جدًا على محور Z، فسيزداد خطر ارتفاع الحواف وتشوه الأسطح الكبيرة. وعند تحسين العملية، يجب النظر في زاوية وضع القطعة، والمسافات بينها، وتوزيع السعة الحرارية، وإيقاع التبريد، بدل الاكتفاء برفع قدرة الليزر.
وفي التخطيط الكمي، تتجنب بلو برنت ثلاثي الأبعاد تجميع الأجزاء الكبيرة والمسطحة في منطقة حرارية واحدة، كما تميل إلى إمالة الأجزاء الطويلة لتقليل التغير المفاجئ في مساحة المقطع لكل طبقة. وبالنسبة للأجزاء التي تتطلب دقة عالية في مسافات الثقوب أو أسطح التجميع، يتم إجراء تحقق من تعويض الأبعاد في مرحلة العينة الأولى، مع الاحتفاظ ببيانات قياس القطعة الأولى. وحتى بعد اعتماد القطعة الأولى، تبقى هناك حاجة إلى عينات فحص أثناء الإنتاج، مع التركيز على أبعاد الحواف الطويلة، ومسافات الثقوب، ومرونة المشابك، وموضع الحشوات الملولبة. ويساهم ثبات المجال الحراري والتخطيط السليم داخل الحجرة في خفض عبء التشكيل اليدوي وإعادة الإصلاح بشكل ملحوظ.
رابعًا: المعالجة اللاحقة — من إزالة المسحوق إلى الصباغة، يجب تجنب التشوه الثانوي
تشمل المعالجة اللاحقة الشائعة لـ PA12 في SLS: التبريد، وإزالة المسحوق، والسفع الرملي، والصباغة، والتشريب، والصقل الموضعي. وكثير من حالات الالتواء لا تتكون لحظة الطباعة نفسها، بل تتضخم أثناء فتح الحجرة مبكرًا، أو السفع الرملي العنيف، أو الصباغة بدرجة حرارة مرتفعة. وبالنسبة للأجزاء ذات السُمك غير المتجانس أو الأسطح الكبيرة المسطحة، يُفضّل تركها حتى تبرد بالكامل قبل إخراجها. كما يجب تثبيت ضغط السفع والمسافة بشكل ثابت، لتجنب تعريض المناطق الرقيقة لضربات طويلة. وينبغي أيضًا تسجيل درجة حرارة الصباغة، ومدتها، وطريقة دعم القوالب، لأن النايلون قد يطرأ عليه تغير طفيف في الأبعاد عند امتصاص الرطوبة والتعرض للحرارة.
إذا كانت القطعة مخصصة للتجميع، فيجب إعادة فحص الأبعاد الحرجة بعد المعالجة اللاحقة، وعدم الاكتفاء بالفحص الأولي بعد الطباعة. وتُصنّف بلو برنت ثلاثي الأبعاد نقاط التفتيش بحسب استخدام العميل: فالقطع المعروضة تركز على تجانس السطح وتفاوت اللون؛ والقطع الوظيفية تركز على مواقع الثقوب، وأسـطح التوافق، والهياكل المرنة؛ أما أدوات التثبيت والجيكات فتُفحص من حيث تسطح سطح المرجع، ودقة ثقوب الدبابيس التموضعية. ومن خلال إدخال معلمات المعالجة اللاحقة ضمن سجل الجودة يمكن تجنب الفجوة التي تؤدي إلى أن تكون الطباعة مطابقة لكن التسليم غير صالح.
خامسًا: التطبيق في الشركات — تحويل معلمات المادة إلى معايير تسليم قابلة للتكرار
بالنسبة لعملاء الشركات، لا تكمن قيمة الطباعة الكمية منخفضة الالتواء لِـ PA12 في الحصول على دفعة من القطع فقط، بل في بناء حل تصنيع قابل لإعادة الشراء، وقابل للتتبع، وقابل للتحسين. وتقوم بلو برنت ثلاثي الأبعاد بربط مراجعة التصميم، واختيار المادة، وتخطيط الطباعة، والمعالجة اللاحقة، والفحص، وملاحظات التسليم، لمساعدة العميل على الانتقال بسلاسة من التحقق من النماذج الأولية إلى الإنتاج صغير الكمية. وفي بداية المشروع ينبغي تحديد الأبعاد الحرجة، ومستوى التفاوت، ومستوى المظهر، وسيناريو الاستخدام الميكانيكي، وطريقة القبول. أما في مرحلة الإنتاج، فيجب تسجيل رقم دفعة المسحوق، ومعدل التجديد، ومعلمات الجهاز، ونتائج العينات. وبعد التسليم، تُعاد تغذية ملاحظات التجميع إلى دورة تعويض النموذج التالية.
وعندما تُرسخ هذه البيانات داخل قالب مشروع ثابت، تصبح عروض الأسعار، والجدولة، وتقييم المخاطر أسرع بكثير في الطلبات المماثلة. فالابتكار في المواد لا يعني تغيير المواد باستمرار، بل يعني مواءمة أداء المادة، ونوافذ العملية، وأهداف العمل. وبالنسبة لنايلون PA12، فإن الابتكار الحقيقي هو استخدام إدارة كمية للعملية لتقليل عدم اليقين، وجعل SLS ينتقل من أداة للنمذجة السريعة إلى قدرة تصنيع مرنة وموثوقة.
الخلاصة
تتطلب الطباعة ثلاثية الأبعاد الكمية لنايلون PA12 منخفض الالتواء إدارة متزامنة لحالة المسحوق، ومعدل التجديد، وتخطيط المجال الحراري، والمعالجة اللاحقة، وتتبع الفحص. وتوصي بلو برنت ثلاثي الأبعاد بأن تُبنى سجلات المادة والعملية منذ مرحلة العينة الأولى، بدل الانتظار حتى تظهر مشكلات الإنتاج الكمي. وعندما تتحول معلمات المادة إلى نقاط تحكم قابلة للتنفيذ، يصبح بالإمكان تحقيق توازن مستقر بين التكلفة، والزمن، والجودة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.