
Inleiding: waarom grootschalig printen met PA12 snel verschil laat zien in “stabiliteit”
In het SLS-proces (selectief lasersinteren) wordt PA12-nylon vaak gebruikt voor functionele prototypes, kleine series constructiedelen, mallen en lichtgewicht behuizingen. Het voordeel is de goede taaiheid, vermoeiingsbestendigheid en het feit dat er geen ondersteuningen nodig zijn, waardoor complexe onderdelen in één bouwopdracht kunnen worden gemaakt. Zodra het echter om serielevering gaat, draait het voor de klant niet meer alleen om de vraag of één onderdeel geprint kan worden, maar vooral om de vraag of afmetingen, uiterlijk en mechanische prestaties van batch tot batch stabiel blijven. lantu3D ziet in projectbeoordelingen vaak hetzelfde patroon: in de samplefase presteren onderdelen goed, maar bij herhaalde bestellingen ontstaan randkromtrekking, afwijkingen in gaten of een zwaardere poederachtige oppervlakte. De oorzaak ligt meestal niet in het model zelf, maar in het ontbreken van kwantitatief beheer van materiaaltoestand en procesvenster.
PA12-poeder is gevoelig voor vochtgehalte, poederveroudering en thermische uniformiteit. Als de opslagomgevingsvochtigheid langdurig boven 50% RH ligt, of als het poeder na openen niet goed afgesloten en geacclimatiseerd wordt, ontstaan tijdens het sinteren sneller microholtes, een ruwer oppervlak en lokale daling van de sterkte. Als het aandeel oud poeder te hoog is, neemt de smeltvloei af en krimpen randen ongelijkmatig, waardoor het risico op kromtrekken toeneemt. Om van PA12 van “kan printen” naar “leverbaar” te gaan, moeten materiaalinnovatie, procesoptimalisatie en inspectietraceerbaarheid in één gesloten lus worden beheerd.
Een: materiaaltoestand - drogen, zeven en acclimatiseren zijn de eerste controlevorm voor lage kromtrekking
Voordat PA12-poeder de machine ingaat, is het raadzaam batchnummer, openingsdatum, opslagtemperatuur en -vochtigheid, zeefcycli en gebruikspercentage vast te leggen. Voor poeder dat lang is opgeslagen of over seizoenen heen wordt gebruikt, adviseert lantu3D doorgaans eerst drogen op lage temperatuur en vervolgens laten temperen, zodat de buitenkant droog is terwijl het binnenste geen restvocht vasthoudt. In de praktijk kunnen vochtgehalte, stromingsgedrag en stortdichtheid van het poeder als inkomende controlepunten worden gebruikt; wanneer het poeder klontert, duidelijk donkerder wordt of ongelijkmatig wordt verspreid, dan mag het, zelfs als het theoretisch nog niet aan het einde van zijn levensduur is, niet meer worden ingezet voor onderdelen met hoge precisie-eisen.
Het doel van zeven is niet alleen het verwijderen van grove deeltjes, maar vooral het behouden van een gelijkmatige poederlaag. Een typische SLS-laagdikte ligt rond 0,1 mm; lokale klontering van deeltjes wordt in het onderdeel vergroot en leidt tot een ruwer wandoppervlak, onvolledige sintering van dunne randen of verlies van details. Voor onderdelen met een wanddikte onder 1,5 mm, langgerekte dunne platen of clipstructuren heeft de kwaliteit van de poederlaag direct invloed op kromtrekking en montagegevoel. lantu3D markeert vóór de planning risicokenmerken zoals dunne wanden, lange uitkragingen en dichte gatenpatronen en koppelt deze aan de poederstatus, zodat een materiaalrisico-indicatie ontstaat.
Twee: poederrecycling - de verversingsratio is geen kostenpost, maar een kwaliteitsparameter
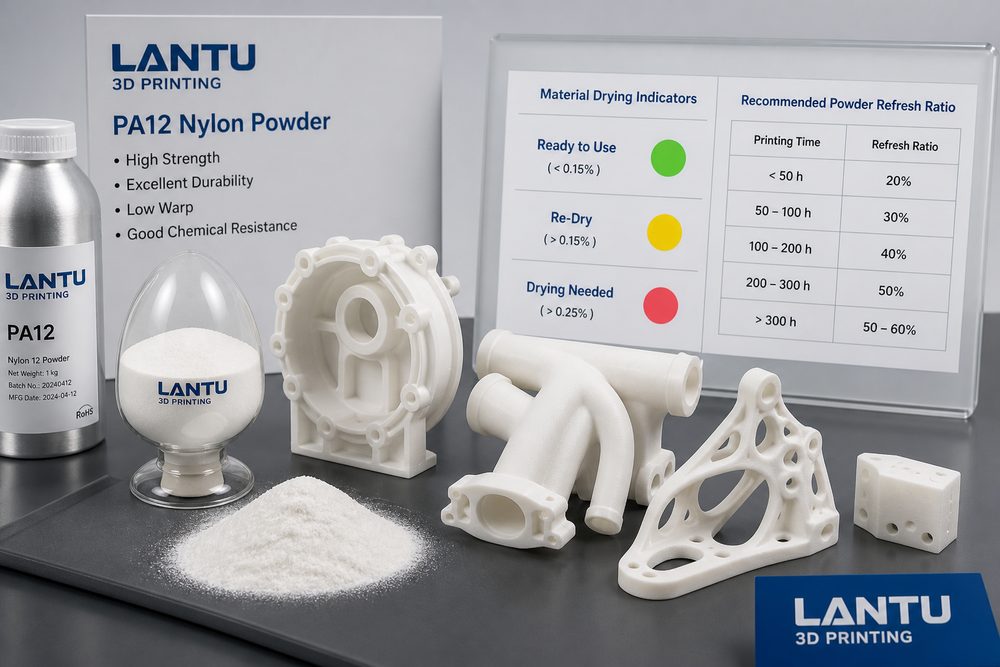
Na SLS-printen kan ongebruikt poeder worden teruggewonnen en opnieuw worden gebruikt; dat is een belangrijke reden waarom PA12 in serieproductie kostentechnisch aantrekkelijk is. Maar poeder dat niet is gesinterd, heeft een voorverwarmingscyclus doorlopen en verandert geleidelijk in deeltjesgrootteverdeling, smeltindex en kleur. Als je alleen vanuit materiaalkosten blind het aandeel oud poeder verhoogt, lijkt dat op korte termijn te besparen, maar op lange termijn leidt het tot meer uitval, meer nabewerking en een ontregelde levertijd. Een verstandiger aanpak is het opstellen van een poederverversingsstrategie, bijvoorbeeld door per nauwkeurigheidsklasse, uiterlijkseis en sterkte-eis een andere verhouding nieuw poeder vast te leggen.
Voor gewone zichtdelen kan een hoger aandeel gerecirculeerd poeder worden toegepast en kan het oppervlak met stralen en kleuren worden verbeterd; voor montagegaten, dunwandige clips of dragende onderdelen moet het aandeel nieuw poeder hoger zijn en moet binnen dezelfde order dezelfde verversingsstrategie worden aangehouden. lantu3D legt de poederverversingsratio in bulkprojecten doorgaans vast in het productieverslag, samen met machine-ID, laagdikte, plaatsingspositie en de nabewerkingsbatch. Als later een maatafwijking optreedt, kan zo worden achterhaald of het probleem is ontstaan door modelcompensatie, machine-thermiek, materiaalbatch of nabewerkingkrimp.
Drie: thermisch veld en nesting - lage kromtrekking vraagt om een stabiele temperatuurgradiënt
De kern van kromtrekken bij PA12 is ongelijke krimp tijdens het afkoelen. De bouwkamer van een SLS-machine moet daarom een stabiele voorverwarmde omgeving dicht bij het smeltpunt van het materiaal houden; de laser is alleen verantwoordelijk voor lokale versmelting. Als de temperatuur aan de randen van de kamer te laag is, of als onderdelen in de Z-richting te sterk geconcentreerd staan, ontstaan snel opkrullende randen en vervorming van grote vlakken. Bij procesoptimalisatie moet daarom gelijktijdig rekening worden gehouden met plaatsingshoek, onderlinge afstand, warmtecapaciteitsverdeling en afkoeltempo, in plaats van simpelweg het laservermogen te verhogen.
lantu3D vermijdt in batch-nesting dat grote vlakke onderdelen in dezelfde thermische zone worden geplaatst en kiest voor schuine plaatsing bij lange onderdelen om abrupte veranderingen in het doorsnede-oppervlak per laag te beperken. Voor onderdelen met hoge eisen aan gatafstand en pasvlakken wordt in de samplefase een maatcompensatie gecontroleerd en worden eerste meetgegevens bewaard. Bij bulkorders blijft, ook nadat de eerste inspectie is goedgekeurd, tussentijdse procescontrole nodig, met extra aandacht voor lengte van lange randen, gatposities, elasticiteit van clips en de positie van schroef-inserts. Een stabiel thermisch veld en een doordachte nesting verlagen de behoefte aan nabehandeling en nabewerking aanzienlijk.
Vier: nabewerking - van ontpoederen tot kleuren moet ook secundaire vervorming worden vermeden
Typische nabewerkingen voor SLS-PA12 zijn afkoelen, ontpoederen, stralen, kleuren, impregneren en lokaal schuren. Veel kromtrekking ontstaat niet op het moment van printen, maar wordt versterkt doordat de bouwkamer te vroeg wordt geopend, door hard stralen of door warm kleuren. Voor onderdelen met ongelijke wanddikte of grote vlakken is het raadzaam eerst voldoende te laten afkoelen voordat ze worden verwijderd; straaldruk en -afstand moeten stabiel blijven om langdurige impact op dunne wanden te voorkomen. Ook de kleuringstemperatuur, tijd en de wijze waarop het onderdeel door een hulpstuk wordt ondersteund, moeten worden vastgelegd, omdat nylon tijdens vochtopname en verhitting lichte maatveranderingen kan vertonen.
Als een onderdeel voor montage wordt gebruikt, moeten na de nabewerking opnieuw de kritieke maten worden gecontroleerd en niet alleen de eerste inspectie na het printen worden gevolgd. lantu3D maakt op basis van het gebruiksdoel van de klant onderscheid in de inspectiefocus: display-onderdelen worden beoordeeld op oppervlaksgelijkheid en kleurverschil; functionele onderdelen op gatposities, pasvlakken en elastische structuren; mallen en fixtures op vlakheid van referentievlakken en de positionering van pennen- en boutgaten. Alleen door nabewerkingsparameters in de kwaliteitsregistratie op te nemen, kan worden voorkomen dat het proces breekt tussen “geprint goedgekeurd” en “geleverd faalt”.
Vijf: implementatie in de onderneming - zet materiaalparameters om in reproduceerbare leveringsnormen
Voor zakelijke klanten ligt de waarde van laag-kromtrekkend batchprinten met PA12 niet alleen in het krijgen van een serie onderdelen, maar in het opbouwen van een reproduceerbare, traceerbare en optimaliseerbare productieoplossing. lantu3D koppelt ontwerpbeoordeling, materiaalkeuze, print-nesting, nabewerking, inspectie en leveringsfeedback aan elkaar, zodat klanten na prototypevalidatie soepel kunnen doorgroeien naar kleine series. In de beginfase van een project moeten kritieke maten, tolerantieniveaus, uiterlijkseisen, mechanische gebruiksscenario’s en acceptatiemethoden duidelijk worden vastgelegd; in de productiefase worden poederbatch, verversingsratio, machineparameters en steekproefresultaten geregistreerd; na levering worden montagefeedback en praktijkbevindingen teruggekoppeld naar de volgende ronde modelcompensatie.
Wanneer deze informatie als projectsjabloon wordt vastgelegd, worden offertes, planning en risicobeoordeling voor soortgelijke orders aanzienlijk sneller. Materiaalinnovatie betekent niet per se dat je voortdurend van materiaal wisselt, maar dat je materiaaleigenschappen, procesvenster en bedrijfsdoelen op elkaar afstemt. Voor PA12-nylon is de echte innovatie het gebruik van kwantificeerbaar procesbeheer om onzekerheid te verminderen, zodat SLS evolueert van een snelle prototypingtool naar een betrouwbare flexibele productiekracht.
Samenvatting
Een batchgewijze 3D-printing met PA12 en lage kromtrekking vereist gelijktijdig beheer van poederstatus, verversingsratio, thermische lay-out, nabewerking en inspectietraceerbaarheid. lantu3D adviseert bedrijven om al in de samplefase materiaal- en procesgegevens vast te leggen, in plaats van pas achteraf te reageren op problemen in serieproductie. Alleen door materiaalparameters om te zetten in uitvoerbare controlepunten kan een stabiel evenwicht tussen kosten, doorlooptijd en kwaliteit worden bereikt.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.