
Introduzione: perché la stampa in serie del PA12 crea spesso differenze nella “stabilità”
Nel processo di sinterizzazione laser selettiva SLS, il nylon PA12 viene spesso utilizzato per prototipi funzionali, piccoli lotti di componenti strutturali, dime e maschere, e gusci leggeri. I suoi vantaggi sono la buona tenacità, l’elevata resistenza alla fatica e l’assenza di strutture di supporto, che consentono di realizzare in un’unica lavorazione pezzi complessi. Tuttavia, quando si passa alla consegna in serie, il cliente non si limita più a chiedere se un singolo pezzo possa essere stampato con successo: conta soprattutto se dimensioni, aspetto e prestazioni meccaniche restano stabili tra pezzi dello stesso lotto e tra lotti diversi. Nei progetti valutati da Blueprin3D, capita spesso di vedere questo scenario: nella fase di validazione del campione il pezzo si comporta bene, ma al riordino in serie compaiono deformazioni dei bordi, scostamenti dei fori o un aumento della sensazione di superficie polverosa. La causa non risiede quasi mai nel modello in sé, bensì nella mancata gestione quantitativa dello stato del materiale e della finestra di processo.
La polvere di PA12 è sensibile al contenuto di umidità, all’invecchiamento della polvere e all’uniformità del campo termico. Se l’umidità dell’ambiente di stoccaggio supera a lungo il 50%RH, oppure se dopo l’apertura non vengono adottate misure di sigillatura e di riequilibrio termico, durante la sinterizzazione possono comparire micropori, una superficie più ruvida e un calo locale della resistenza. Se la percentuale di polvere riciclata è troppo alta, la fluidità del fuso diminuisce e il ritiro dei bordi del pezzo diventa disomogeneo, con un aumento del rischio di deformazione. Per trasformare il PA12 da materiale “stampabile” a materiale “consegnabile”, è necessario gestire innovazione dei materiali, ottimizzazione di processo e tracciabilità dei controlli in un unico circuito chiuso.
1. Stato del materiale: essiccazione, setacciatura e riequilibrio termico sono la prima linea di controllo contro la deformazione
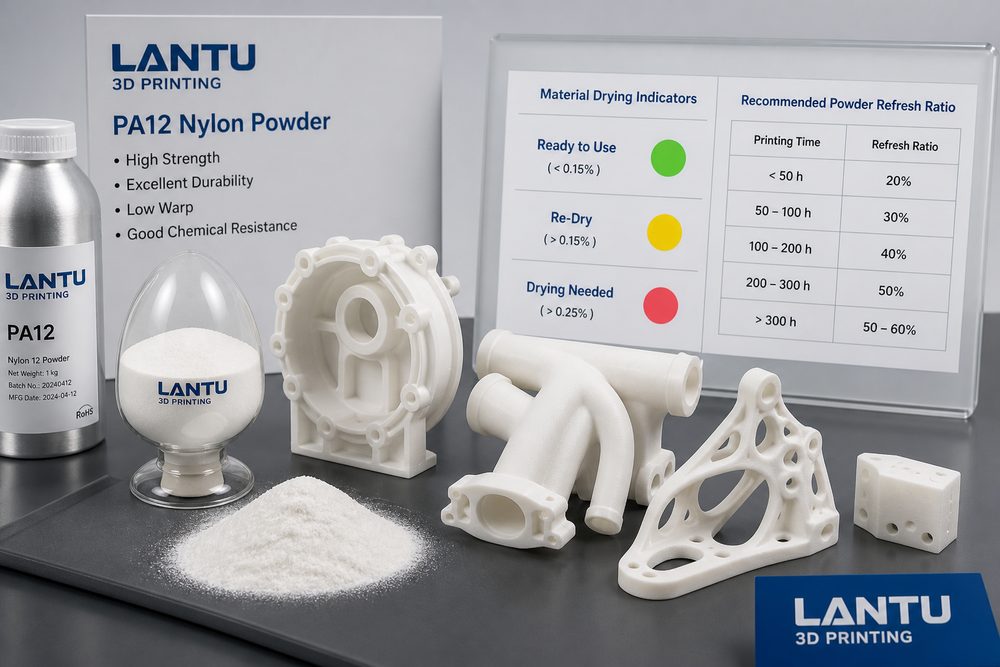
Prima che la polvere di PA12 entri nella macchina, è consigliabile registrare lotto, data di apertura, temperatura e umidità di stoccaggio, numero di setacciature e percentuale di utilizzo. Per la polvere conservata a lungo o utilizzata in stagioni diverse, Blueprin3D consiglia generalmente un’essiccazione a bassa temperatura e un riequilibrio termico, per evitare che l’esterno sia asciutto mentre l’interno contenga ancora umidità. Nella produzione reale, il contenuto d’acqua, la fluidità e la densità apparente possono essere utilizzati come elementi di controllo prima del caricamento in macchina; quando la polvere forma agglomerati, il colore diventa sensibilmente più scuro o la stesura risulta non uniforme, il materiale non dovrebbe più essere impiegato per pezzi sensibili alla precisione, anche se non ha ancora raggiunto il ciclo teorico di scarto.
Lo scopo della setacciatura non è soltanto eliminare le particelle grandi, ma anche mantenere uniforme lo strato di stesura. Nella SLS, lo spessore di strato tipico è di circa 0,1 mm; eventuali agglomerati locali possono amplificarsi sulla superficie del pezzo, provocando rugosità nelle pareti dei fori, sotto-sinterizzazione dei bordi di pareti sottili o perdita di dettaglio. Per pezzi con spessore inferiore a 1,5 mm, elementi sottili e lunghi o strutture a incastro, la qualità della stesura influisce direttamente su deformazione e sensazione di montaggio. Blueprin3D, prima della pianificazione della produzione, contrassegna le caratteristiche a rischio — come pareti sottili, lunghi sbalzi e array di fori densi — e le collega ai dati sullo stato della polvere, creando così un avviso di rischio materiale.
2. Ciclo della polvere: il tasso di rinnovo non è un costo, ma un parametro di qualità
Dopo la stampa SLS, la polvere non sinterizzata può essere recuperata e riutilizzata; questo è uno dei motivi per cui il PA12 offre un vantaggio economico nella produzione in serie. Tuttavia, la polvere non sinterizzata ha già subito un preriscaldamento ad alta temperatura e la distribuzione granulometrica, l’indice di fusione e il colore cambiano gradualmente. Se si aumenta ciecamente la percentuale di polvere riciclata guardando solo al costo del materiale, nel breve periodo si può ottenere un risparmio apparente, ma nel lungo termine aumenteranno scarti, rilavorazioni e perdita di controllo sui tempi di consegna. Un approccio più corretto consiste nel definire una strategia di rinnovo della polvere, ad esempio impostando percentuali diverse di polvere nuova in base al livello di precisione del pezzo, al livello estetico e ai requisiti meccanici.
Per i componenti estetici standard si può adottare una percentuale più alta di polvere riciclata, migliorando la superficie con sabbiatura e tintura; per fori di montaggio, clip per pareti sottili o componenti portanti, è invece opportuno aumentare la percentuale di polvere nuova e mantenere coerente la strategia di rinnovo all’interno dello stesso ordine. Nei progetti in serie, Blueprin3D registra normalmente il tasso di rinnovo della polvere nella documentazione di produzione, archiviandolo insieme al numero della macchina, allo spessore di strato, alla posizione di stampa e al lotto di post-processing. In questo modo, se in seguito emergono scostamenti dimensionali, è possibile risalire alla causa: compensazione del modello, campo termico della macchina, lotto di materiale o ritiro post-trattamento.
3. Campo termico e nesting: la bassa deformazione dipende da un gradiente di temperatura stabile
La deformazione del PA12 deriva essenzialmente da un raffreddamento non uniforme. Il volume di costruzione SLS deve mantenere un ambiente di preriscaldamento stabile, vicino al punto di fusione del materiale, mentre il laser si occupa solo della fusione locale. Se la temperatura nelle aree periferiche della camera è troppo bassa, oppure se i pezzi sono distribuiti in modo troppo concentrato lungo l’asse Z, è facile che compaiano sollevamento degli angoli e deformazione delle superfici ampie. Nell’ottimizzazione del processo bisogna considerare contemporaneamente angolo di posizionamento, distanziamento, distribuzione della capacità termica e ritmo di raffreddamento, e non limitarsi ad aumentare la potenza del laser.
Nel nesting dei lotti, Blueprin3D evita di concentrare grandi pezzi planari nella stessa zona termica e adotta un posizionamento inclinato per i pezzi lunghi, riducendo le variazioni improvvise della sezione per strato. Per i componenti con elevati requisiti su passo dei fori e superfici di accoppiamento, nella fase di campionatura viene eseguita una verifica della compensazione dimensionale, conservando i dati di misura del primo pezzo. Per gli ordini in serie, anche dopo l’approvazione del primo pezzo sono necessari controlli a campione durante il processo, con particolare attenzione a dimensioni dei lati lunghi, passo dei fori, elasticità dei meccanismi a clip e posizione degli inserti filettati. Un campo termico stabile e un nesting adeguato possono ridurre in modo significativo la necessità di raddrizzamento e le rilavorazioni.
4. Post-lavorazione: dalla depolverizzazione alla tintura, tutto deve evitare deformazioni secondarie
I trattamenti post-processo più comuni per il PA12 SLS includono raffreddamento, depolverizzazione, sabbiatura, tintura, infiltrazione e levigatura locale. Molte deformazioni non si formano al momento della stampa, ma vengono amplificate durante l’apertura anticipata della camera, la sabbiatura aggressiva o la tintura ad alta temperatura. Per i pezzi con spessori non uniformi o grandi superfici piane, è consigliabile attendere un raffreddamento completo prima del ritiro del pezzo; la pressione e la distanza di sabbiatura devono essere stabili, per evitare impatti prolungati sulle aree sottili. Anche temperatura, tempo e modalità di supporto durante la tintura devono essere registrati, perché il nylon mostra lievi variazioni dimensionali in presenza di assorbimento d’acqua e aumento di temperatura.
Se il pezzo è destinato all’assemblaggio, dopo il post-processing è necessario ricontrollare le quote critiche, e non basarsi solo sull’ispezione iniziale dopo la stampa. Blueprin3D distingue i controlli in base all’uso del cliente: i pezzi espositivi si concentrano sull’uniformità della superficie e sulla differenza cromatica; i pezzi funzionali su fori, superfici di accoppiamento e strutture elastiche; dime e maschere su planarità dei riferimenti e fori dei perni di posizionamento. Solo integrando i parametri di post-processing nella documentazione di qualità si può evitare il punto di rottura tra “stampa conforme” e “consegna non riuscita”.
5. Applicazione aziendale: trasformare i parametri del materiale in standard di consegna replicabili
Per le aziende, il valore della stampa in serie a bassa deformazione del PA12 non consiste solo nell’ottenere un lotto di pezzi, ma nel creare una soluzione di produzione riordinabile, tracciabile e ottimizzabile. Blueprin3D collega revisione progettuale, scelta del materiale, nesting di stampa, post-processing, controllo e feedback di consegna, aiutando il cliente a passare senza soluzione di continuità dalla validazione del prototipo alla produzione di piccoli lotti. Nella fase iniziale del progetto occorre definire chiaramente dimensioni critiche, tolleranze, livello estetico, scenario d’uso meccanico e metodo di accettazione; nella fase produttiva si registrano lotto della polvere, tasso di rinnovo, parametri macchina e risultati dei controlli a campione; dopo la consegna, i feedback di assemblaggio vengono usati per aggiornare la compensazione del modello nel ciclo successivo.
Quando queste informazioni vengono consolidate in un template di progetto, la quotazione, la pianificazione e la valutazione del rischio per ordini simili diventano più rapide. L’innovazione dei materiali non significa cambiare materiale di continuo, ma allineare le prestazioni del materiale, la finestra di processo e gli obiettivi di business. Per il nylon PA12, la vera innovazione consiste nel ridurre l’incertezza attraverso una gestione di processo quantificabile, trasformando la SLS da strumento di prototipazione rapida a capacità di manifattura flessibile e affidabile.
Conclusione
La stampa 3D in serie del PA12 a bassa deformazione richiede la gestione simultanea dello stato della polvere, del tasso di rinnovo, del nesting termico, del post-processing e della tracciabilità dei controlli. Blueprin3D consiglia alle aziende di stabilire registri di materiale e processo già nella fase di campionatura, invece di intervenire solo dopo che i problemi della produzione in serie sono emersi. Solo trasformando i parametri dei materiali in punti di controllo eseguibili è possibile raggiungere un equilibrio stabile tra costo, tempi e qualità.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.