
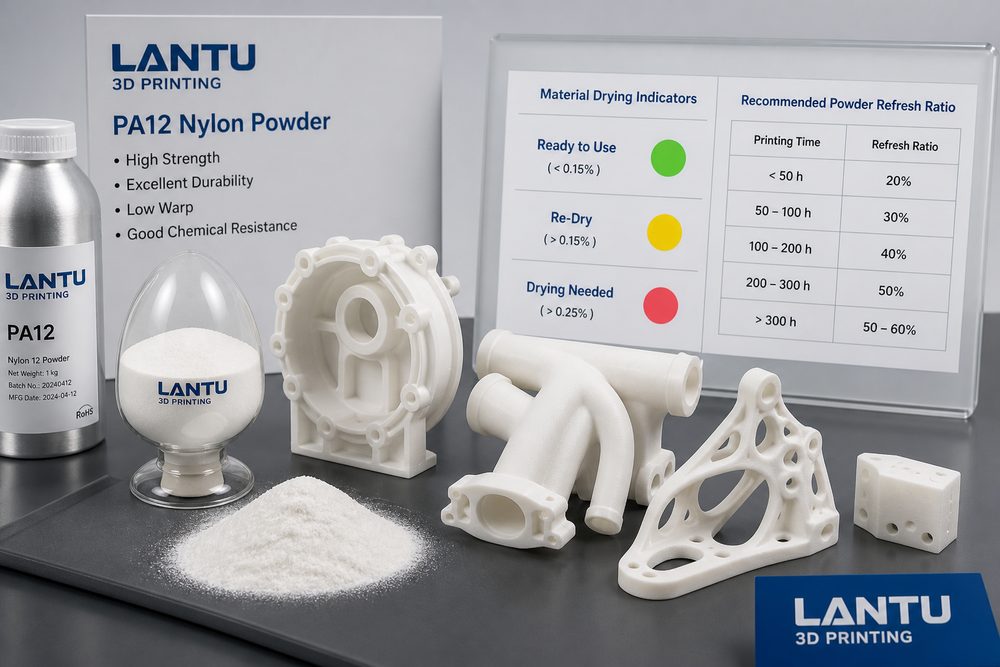
Pengenalan: Mengapa pencetakan pukal PA12 mudah berbeza dari segi kestabilan
Dalam proses SLS sintering laser selektif, PA12 nylon sering digunakan untuk prototaip berfungsi, komponen struktur berskala kecil, jig dan fixtur, serta perumah ringan. Kelebihannya ialah liat, tahan keletihan, tidak memerlukan struktur sokongan, dan mampu membentuk bahagian kompleks dalam satu susun atur cetakan. Namun apabila masuk ke penghantaran pukal, pelanggan bukan lagi hanya menilai sama ada satu bahagian boleh dicetak dengan berjaya, tetapi sama ada dimensi, rupa dan prestasi mekanikal konsisten antara unit dalam kelompok yang sama dan antara kelompok berbeza. Dalam penilaian projek, lantu3D sering melihat situasi seperti ini: semasa pengesahan sampel, bahagian kelihatan baik; tetapi apabila pesanan berulang dalam kuantiti, berlaku warpage pada tepi, sisihan pada lubang, atau permukaan menjadi lebih bertekstur berdebu. Puncanya biasanya bukan pada model itu sendiri, tetapi pada keadaan bahan dan kekurangan pengurusan berangka bagi tetingkap proses.
Serbuk PA12 sangat sensitif terhadap kandungan lembapan, penuaan serbuk dan keseragaman medan haba. Jika persekitaran simpanan serbuk kekal melebihi 50% RH untuk tempoh yang panjang, atau jika selepas dibuka ia tidak dimeterai dan dibenarkan menyesuaikan suhu semula dengan betul, proses pensinteran mudah menghasilkan liang mikro, permukaan kasar dan penurunan kekuatan setempat. Jika nisbah serbuk lama terlalu tinggi, kebolehaliran semasa peleburan menurun, pengecutan pada sudut komponen menjadi tidak seragam, dan risiko warpage meningkat. Untuk menukar PA12 daripada sekadar boleh dicetak kepada boleh dihantar, inovasi bahan, pengoptimuman proses dan kebolehkesanan pemeriksaan perlu diurus dalam satu gelung tertutup yang sama.
1. Keadaan bahan: pengeringan, penapisan dan penyesuaian suhu semula ialah garis kawalan pertama untuk warpage rendah
Sebelum serbuk PA12 dimasukkan ke dalam mesin, disarankan untuk merekod nombor kelompok, masa pembukaan, suhu dan kelembapan storan, bilangan penapisan dan nisbah penggunaan. Untuk serbuk yang disimpan lama atau digunakan merentasi musim berbeza, lantu3D biasanya menyarankan pengeringan suhu rendah dan penstabilan suhu semula terlebih dahulu, supaya bahagian luar serbuk kering tetapi bahagian dalam masih tidak mengekalkan lembapan. Dalam pengeluaran sebenar, kandungan lembapan, kebolehaliran dan ketumpatan pukal serbuk boleh dijadikan item pemeriksaan sebelum dimasukkan ke mesin; apabila serbuk bergumpal, warna menjadi ketara lebih gelap, atau hamparan serbuk tidak sekata, bahan itu tidak wajar terus digunakan untuk komponen yang sensitif terhadap ketepatan walaupun ia belum mencapai kitar hayat pelupusan teori.
Tujuan penapisan serbuk bukan sekadar menyingkirkan partikel besar, tetapi juga mengekalkan keseragaman lapisan serbuk. Ketebalan lapisan biasa SLS sekitar 0.1 mm; penggumpalan partikel setempat boleh membesar pada permukaan komponen, menyebabkan dinding lubang menjadi kasar, tepi bahagian nipis terbakar tidak sempurna atau butiran halus hilang. Bagi komponen dengan ketebalan dinding di bawah 1.5 mm, jalur panjang nipis atau struktur dengan klip pengunci, kualiti hamparan serbuk akan memberi kesan langsung kepada warpage dan rasa pemasangan. lantu3D akan menanda ciri berisiko seperti dinding nipis, julur panjang dan tatasusun lubang padat sebelum penjadualan, kemudian mengaitkannya dengan rekod keadaan serbuk untuk membentuk amaran risiko bahan.
2. Kitaran serbuk: kadar penyegaran bukan item kos, tetapi parameter kualiti
Selepas pencetakan SLS, serbuk yang tidak disinter boleh dikitar semula, dan inilah salah satu sebab utama mengapa pembuatan pukal PA12 mempunyai kelebihan kos. Namun serbuk yang tidak disinter telah melalui prapanas suhu tinggi, maka taburan saiz partikel, indeks aliran dan warna akan berubah sedikit demi sedikit. Jika kadar serbuk lama dinaikkan secara membuta tuli hanya dari sudut kos bahan, penjimatan jangka pendek akan membawa kepada kadar buangan yang lebih tinggi, lebih banyak kerja semula dan kitaran penghantaran yang tidak terkawal. Kaedah yang lebih wajar ialah membina strategi kadar penyegaran serbuk, contohnya menetapkan nisbah serbuk baharu yang berbeza mengikut gred ketepatan bahagian, gred rupa dan keperluan mekanikal.
Bagi komponen kosmetik biasa, nisbah serbuk kitar semula yang lebih tinggi boleh digunakan dan rawatan seperti peletupan pasir serta pewarnaan membantu memperbaiki permukaan; untuk lubang pemasangan, klip dinding nipis atau komponen menanggung beban, nisbah serbuk baharu perlu ditingkatkan, dan strategi penyegaran yang sama mesti dikekalkan dalam satu pesanan. Dalam projek pukal, lantu3D biasanya merekodkan kadar penyegaran serbuk dalam rekod pembuatan bersama nombor mesin, ketebalan lapisan cetakan, kedudukan susun atur dan kelompok pasca-pemprosesan. Dengan cara ini, jika sisihan dimensi berlaku kemudian, punca masalah boleh dikesan semula sama ada daripada pampasan model, medan haba mesin, kumpulan bahan atau pengecutan pasca-pemprosesan.
3. Medan haba dan susun atur: warpage rendah bergantung pada kecerunan suhu yang stabil
Punca utama warpage PA12 ialah pengecutan penyejukan yang tidak seragam. Ruang pembentukan SLS perlu mempunyai persekitaran prapanas yang stabil hampir kepada takat lebur bahan, dan laser hanya bertindak untuk peleburan setempat. Jika suhu di kawasan pinggir ruang lebih rendah, atau jika komponen tertumpu terlalu rapat pada ketinggian paksi Z, tepi akan mudah terangkat dan permukaan besar akan berubah bentuk. Dalam pengoptimuman proses, sudut penempatan komponen, jarak, taburan kapasiti haba dan kadar penyejukan perlu dipertimbangkan bersama, bukannya sekadar menaikkan kuasa laser.
Dalam penyusunan pukal, lantu3D akan mengelakkan meletakkan komponen plat besar dalam zon suhu yang sama, dan untuk komponen panjang ia akan disusun condong bagi mengurangkan perubahan mendadak pada luas keratan rentas setiap lapisan. Bagi komponen yang memerlukan jarak lubang dan permukaan pemasangan yang tepat, pengesahan pampasan dimensi akan dibuat pada peringkat sampel, dan data pengukuran bahagian pertama akan disimpan. Untuk pesanan pukal, walaupun pemeriksaan bahagian pertama lulus, pemeriksaan proses masih perlu dijalankan secara pensampelan, dengan perhatian khusus pada dimensi sisi panjang, jarak lubang, keanjalan klip dan kedudukan sisipan berulir. Medan haba yang stabil dan susun atur yang munasabah boleh mengurangkan tekanan pembentukan semula dan pembaikan pada peringkat kemudian.
4. Pasca-pemprosesan: dari penyingkiran serbuk hingga pewarnaan, semuanya perlu mengelakkan deformasi sekunder
Pasca-pemprosesan biasa bagi PA12 SLS termasuk penyejukan, penyingkiran serbuk, peletupan pasir, pewarnaan, impregnasi dan pengisaran setempat. Banyak kes warpage bukan terbentuk ketika cetakan berlaku, tetapi dibesarkan semasa ruang dibuka terlalu awal, peletupan pasir yang terlalu kuat atau proses pewarnaan suhu tinggi. Untuk komponen dengan ketebalan tidak seragam atau permukaan besar, disarankan agar ia disejukkan sepenuhnya sebelum dikeluarkan; tekanan dan jarak peletupan pasir mesti stabil untuk mengelakkan kawasan dinding nipis menerima hentaman berpanjangan. Suhu, tempoh dan cara sokongan jig semasa pewarnaan juga perlu direkodkan kerana nilon akan mengalami perubahan dimensi kecil semasa menyerap air dan dipanaskan.
Jika komponen digunakan untuk pemasangan, dimensi kritikal mesti diperiksa semula selepas pasca-pemprosesan, bukan hanya bergantung pada pemeriksaan awal selepas cetakan. lantu3D akan membezakan fokus pemeriksaan mengikut penggunaan pelanggan: komponen paparan menitikberatkan keseragaman permukaan dan perbezaan warna; komponen berfungsi menitikberatkan lubang, permukaan padanan dan struktur anjal; jig dan fixtur menitikberatkan kerataan permukaan rujukan dan lubang pin penentu posisi. Dengan memasukkan parameter pasca-pemprosesan ke dalam rekod kualiti, barulah dapat dielakkan jurang dicetak lulus, dihantar gagal.
5. Pelaksanaan perusahaan: menukar parameter bahan kepada standard penghantaran yang boleh diulang
Bagi pelanggan perusahaan, nilai pencetakan pukal PA12 warpage rendah bukan sekadar mendapatkan satu kelompok komponen, tetapi membentuk penyelesaian pembuatan yang boleh dipesan semula, boleh dijejaki dan boleh dioptimumkan. lantu3D menghubungkan semakan reka bentuk, pemilihan bahan, susun atur cetakan, pasca-pemprosesan, pemeriksaan dan maklum balas penghantaran, membantu pelanggan bergerak lancar daripada pengesahan prototaip ke pengeluaran berskala kecil. Pada peringkat awal projek, dimensi kritikal, tahap toleransi, tahap rupa, senario penggunaan mekanikal dan kaedah penerimaan perlu dijelaskan; semasa pengeluaran, nombor kelompok serbuk, kadar penyegaran, parameter mesin dan hasil pensampelan direkodkan; selepas penghantaran, maklum balas pemasangan digunakan semula untuk pampasan model pada pusingan seterusnya.
Apabila maklumat ini disimpan sebagai templat projek, petikan harga, penjadualan dan penilaian risiko bagi pesanan seumpama akan menjadi lebih pantas. Inovasi bahan bukan bermaksud menukar bahan dengan kerap, tetapi memadankan prestasi bahan, tetingkap proses dan matlamat perniagaan. Bagi PA12 nylon, inovasi sebenar ialah menggunakan pengurusan proses yang boleh diukur untuk mengurangkan ketidakpastian, supaya SLS naik taraf daripada alat prototaip pantas kepada keupayaan pembuatan fleksibel yang boleh dipercayai.
Rumusan
Pencetakan 3D pukal PA12 dengan warpage rendah memerlukan pengurusan serentak keadaan serbuk, kadar penyegaran, susun atur medan haba, pasca-pemprosesan dan kebolehkesanan pemeriksaan. lantu3D mengesyorkan perusahaan membina rekod bahan dan proses sejak fasa sampel, bukannya menunggu masalah pada pengeluaran pukal baru membuat pembetulan. Hanya dengan menukar parameter bahan kepada titik kawalan yang boleh dilaksanakan, barulah keseimbangan stabil dapat dicapai antara kos, tempoh dan kualiti.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.