
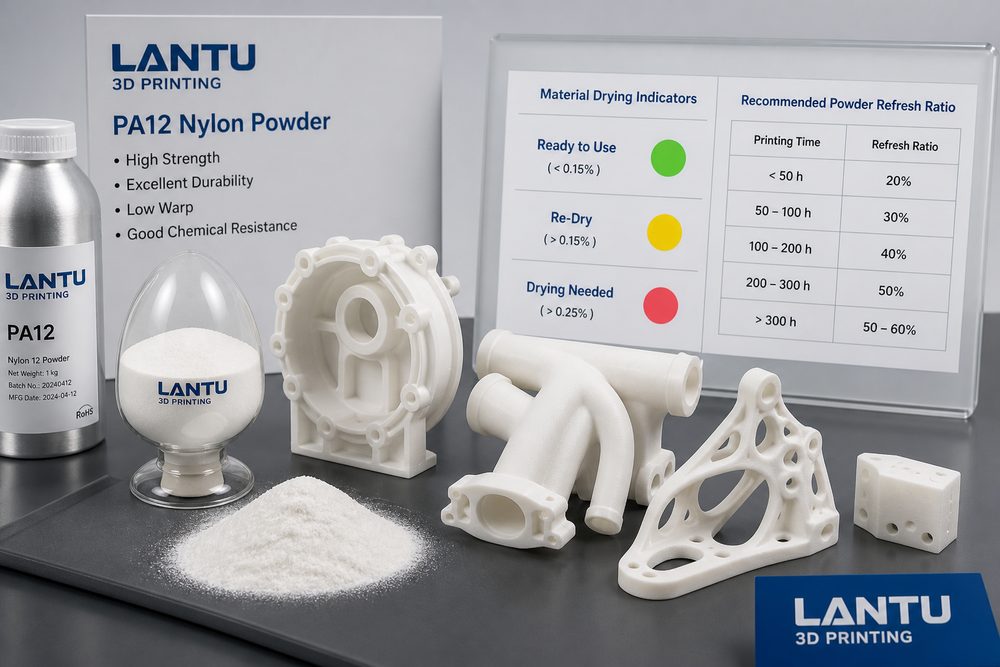
Introducción: por qué la impresión masiva en PA12 suele marcar diferencias en la “estabilidad”
En el proceso de sinterizado selectivo por láser (SLS), el nylon PA12 se utiliza con frecuencia para prototipos funcionales, piezas estructurales de pequeño lote, utillajes y carcasas ligeras. Sus ventajas son una buena tenacidad, resistencia a la fatiga y ausencia de estructuras de soporte, lo que permite fabricar piezas complejas en una sola disposición. Sin embargo, cuando se entra en la fase de entregas por lotes, el cliente ya no solo se fija en si una pieza puede imprimirse con éxito, sino en si las dimensiones, el acabado y el comportamiento mecánico se mantienen estables entre piezas de un mismo lote y entre lotes distintos. En la evaluación de proyectos, lantu3D observa a menudo este escenario: durante la validación de muestras el rendimiento de la pieza es bueno, pero al repetir el pedido en volumen aparecen deformaciones en los bordes, desviaciones en los orificios o un aumento de la textura polvorienta en la superficie. La raíz del problema suele no estar en el modelo, sino en la falta de gestión cuantificada del estado del material y de la ventana del proceso.
El polvo de PA12 es sensible al contenido de humedad, al envejecimiento del polvo y a la uniformidad del campo térmico. Si el entorno de almacenamiento supera de forma prolongada el 50% de HR, o si tras abrir el envase no se controla el sellado y la estabilización térmica, durante el sinterizado pueden aparecer microvacíos, superficies más rugosas y una disminución de la resistencia local. Si la proporción de polvo usado es demasiado alta, la fluidez del material se reduce, la contracción en los bordes de la pieza se vuelve desigual y el riesgo de deformación aumenta. Para pasar de “se puede imprimir” a “se puede entregar”, es necesario gestionar en un mismo ciclo cerrado la innovación en materiales, la optimización del proceso y la trazabilidad de la inspección.
1. Estado del material: secado, tamizado y estabilización térmica son la primera línea de control contra la deformación
Antes de que el polvo de PA12 entre en la máquina, conviene registrar el lote, la hora de apertura, la temperatura y humedad de almacenamiento, el número de tamizados y la proporción de uso. Para polvo almacenado durante mucho tiempo o utilizado en distintos cambios de estación, lantu3D suele recomendar un secado a baja temperatura y una estabilización térmica previa, para evitar que la superficie esté seca mientras el interior aún conserva humedad. En producción real, el contenido de humedad, la fluidez y la densidad aparente del polvo pueden usarse como puntos de inspección antes de cargar el material; cuando aparecen aglomeraciones, un cambio notable de color o una distribución irregular de la capa de polvo, no debería seguir utilizándose para piezas sensibles a la precisión, aunque aún no se haya alcanzado el ciclo teórico de descarte.
El objetivo del tamizado no es solo eliminar partículas grandes, sino mantener una capa de polvo uniforme. En SLS, el espesor de capa típico es de unos 0,1 mm; la aglomeración local de partículas se amplifica en la superficie de la pieza, provocando paredes de orificios ásperas, bordes de paredes delgadas con sinterizado insuficiente o pérdida de detalle. En piezas con espesor inferior a 1,5 mm, lengüetas largas o estructuras con clips, la calidad del extendido influye directamente en la deformación y en la sensación de montaje. lantu3D marca antes de la planificación las geometrías de riesgo —paredes delgadas, voladizos largos, matrices densas de orificios— y las asocia con el registro del estado del polvo, generando una alerta de riesgo de material.
2. Ciclo del polvo: la tasa de renovación no es un coste, es un parámetro de calidad
El polvo no sinterizado puede recuperarse y reutilizarse tras la impresión SLS, lo que constituye una de las principales ventajas de coste en la fabricación con PA12. Sin embargo, este polvo ha estado expuesto a alta temperatura durante el precalentamiento, por lo que su distribución granulométrica, índice de fluidez y color cambian gradualmente. Si se incrementa la proporción de polvo reciclado solo por reducir costes, a corto plazo puede parecer un ahorro, pero a largo plazo aumenta la tasa de rechazo, el retrabajo y la pérdida de control sobre los plazos de entrega. El método más razonable es establecer una estrategia de renovación del polvo, por ejemplo, definiendo diferentes proporciones de polvo nuevo según el nivel de precisión, el nivel estético y los requisitos mecánicos de cada pieza.
Para piezas de apariencia estándar, puede emplearse una proporción elevada de polvo reciclado y mejorar la superficie mediante chorreado y coloración. En cambio, para orificios de ensamblaje, clips de pared delgada o piezas estructurales sometidas a carga, debe aumentarse la proporción de polvo nuevo y mantener una estrategia de renovación consistente dentro del mismo pedido. En proyectos de volumen, lantu3D suele incluir la tasa de renovación del polvo en el registro de fabricación, junto con el identificador de la máquina, el espesor de capa, la posición en la bandeja y el lote de posprocesado. Así, si más adelante aparece una desviación dimensional, es posible rastrear si la causa proviene de la compensación del modelo, del campo térmico de la máquina, del lote de material o de la contracción en el posprocesado.
3. Campo térmico y disposición: la baja deformación depende de una gradiente térmica estable
La esencia de la deformación del PA12 es una contracción desigual durante el enfriamiento. La cámara de conformado SLS necesita un entorno de precalentamiento estable, cercano al punto de fusión del material, mientras que el láser solo se encarga de la fusión localizada. Si en las zonas periféricas de la cámara la temperatura es más baja, o si las piezas se distribuyen con demasiada concentración en el eje Z, es fácil que aparezcan levantamientos en los bordes y deformaciones en superficies amplias. Al optimizar el proceso, deben considerarse al mismo tiempo el ángulo de colocación, la separación entre piezas, la distribución de la capacidad térmica y el ritmo de enfriamiento, en lugar de limitarse a aumentar la potencia del láser.
lantu3D evita en la planificación masiva concentrar piezas planas de gran tamaño en una sola zona térmica y también coloca en ángulo las piezas alargadas para reducir cambios bruscos en el área de sección de una capa. En piezas con alta exigencia de distancia entre orificios y superficies de montaje, se realiza una validación de compensación dimensional en la fase de muestra y se conservan los datos de medición de la primera pieza. En pedidos por lotes, incluso después de aprobar la primera inspección, deben mantenerse muestreos en proceso, prestando especial atención a las dimensiones de los bordes largos, la distancia entre orificios, la elasticidad de los clips y la posición de los insertos roscados. Un campo térmico estable y una disposición adecuada pueden reducir de forma notable la necesidad de enderezado posterior y de retrabajo.
4. Posprocesado: desde la eliminación del polvo hasta la coloración, todo debe evitar una segunda deformación
Los posprocesados habituales del PA12 SLS incluyen enfriado, eliminación de polvo, chorreado, coloración, impregnación y lijado local. Muchas deformaciones no se generan en el momento de la impresión, sino que se amplifican al abrir la cámara demasiado pronto, aplicar un chorreado agresivo o someter la pieza a una coloración a alta temperatura. En piezas con espesor irregular o superficies grandes, se recomienda enfriar completamente antes de retirarlas; la presión y la distancia del chorreado deben mantenerse estables para evitar impactos prolongados sobre zonas de pared delgada. La temperatura, el tiempo y el método de soporte de la coloración también deben registrarse, ya que el nylon puede presentar pequeñas variaciones dimensionales durante la absorción de humedad y el aumento de temperatura.
Si la pieza se destina al ensamblaje, tras el posprocesado es obligatorio volver a comprobar las dimensiones críticas, y no basarse únicamente en la inspección inicial posterior a la impresión. lantu3D clasifica los criterios de inspección según el uso del cliente: las piezas de exhibición se evalúan por la uniformidad de la superficie y la diferencia de color; las piezas funcionales, por la posición de los orificios, las superficies de ajuste y las estructuras elásticas; los utillajes y útiles de fijación, por la planitud de las referencias y la precisión de los orificios de los pasadores de posicionamiento. Solo incorporando los parámetros de posprocesado al registro de calidad se puede evitar el punto de fallo de “pieza impresa conforme, entrega fallida”.
5. Implantación empresarial: convertir los parámetros del material en un estándar de entrega replicable
Para una empresa cliente, el valor de la impresión masiva en PA12 con baja deformación no consiste solo en obtener un lote de piezas, sino en construir una solución de fabricación que pueda repetirse, trazarse y optimizarse. lantu3D conecta la revisión de diseño, la selección de material, la planificación de impresión, el posprocesado, la inspección y la retroalimentación de entrega para ayudar al cliente a pasar con fluidez de la validación de prototipos a la producción de pequeño lote. En la fase inicial del proyecto deben definirse con claridad las dimensiones clave, el nivel de tolerancia, el nivel estético, el escenario de uso mecánico y el método de aceptación; en la fase de producción, se registran el lote de polvo, la tasa de renovación, los parámetros de máquina y los resultados de muestreo; tras la entrega, la retroalimentación del ensamblaje se reincorpora a la siguiente ronda de compensación del modelo.
Cuando esta información se consolida en una plantilla de proyecto, la cotización, la planificación y la evaluación de riesgos de pedidos similares se vuelven mucho más rápidas. La innovación en materiales no consiste en cambiar de material con frecuencia, sino en alinear el rendimiento del material, la ventana del proceso y los objetivos del negocio. En el caso del nylon PA12, la verdadera innovación es usar una gestión cuantificable del proceso para reducir la incertidumbre y convertir el SLS de una herramienta de prototipado rápido en una capacidad de fabricación flexible y fiable.
Conclusión
La impresión 3D masiva con PA12 y baja deformación requiere gestionar simultáneamente el estado del polvo, la tasa de renovación, la disposición del campo térmico, el posprocesado y la trazabilidad de la inspección. lantu3D recomienda a las empresas establecer registros de material y proceso desde la fase de muestra, en lugar de intentar corregir los problemas cuando ya han aparecido en producción. Solo convirtiendo los parámetros del material en puntos de control ejecutables se puede lograr un equilibrio estable entre coste, plazo y calidad.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.