
引言:PA12批量打印为什么容易在“稳定性”上拉开差距
在SLS选择性激光烧结工艺中,PA12尼龙常被用于功能原型、小批量结构件、夹具治具和轻量化外壳。它的优势是韧性好、耐疲劳、无需支撑结构,能够一次排版成型复杂零件。但进入批量交付后,客户真正关注的不再只是单件能否打印成功,而是同一批、不同批之间尺寸、外观和力学表现是否稳定。蓝图三维在项目评估中经常看到这样的场景:样件验证阶段零件表现良好,批量复购时却出现边缘翘曲、孔位偏差或表面粉感加重,根源通常不在模型本身,而在材料状态和过程窗口缺少量化管理。
PA12粉末对含水率、粉末老化、热场均匀性都较敏感。若粉末储存环境湿度长期高于50%RH,或开封后未做密封与回温管理,烧结过程中容易出现微孔、表面粗糙和局部强度下降。若旧粉比例过高,粉末熔融流动性下降,零件边角收缩不一致,翘曲风险会上升。要把PA12从“能打印”变成“可交付”,需要把材料创新、工艺优化和检验追溯放在同一条闭环中管理。
一、材料状态:干燥、筛分与回温是低翘曲的第一道控制线
PA12粉末进入设备前,建议记录批号、开封时间、存储温湿度、筛分次数和使用比例。对于长期存放或跨季节使用的粉末,蓝图三维通常建议先进行低温干燥与回温平衡,避免粉末外部干燥但内部仍带湿气。实际生产中,可将粉末含水率、流动性和堆积密度作为入机前检查项;当粉末结团、颜色明显变深或铺粉不均时,即使材料仍未达到理论报废周期,也不应继续用于精度敏感零件。
粉末筛分的目的不只是去除大颗粒,更是保持铺粉层均匀。SLS常见层厚为0.1mm左右,局部颗粒团聚会放大到零件表面,导致孔壁粗糙、薄壁边缘虚烧或细节缺失。对于壁厚低于1.5mm、长条薄片或带卡扣结构的零件,铺粉质量会直接影响翘曲与装配手感。蓝图三维会在排产前把薄壁、长悬臂、密集孔阵列等风险特征标记出来,并将它们与粉末状态记录关联,形成材料风险提示。
二、粉末循环:刷新率不是成本项,而是质量参数
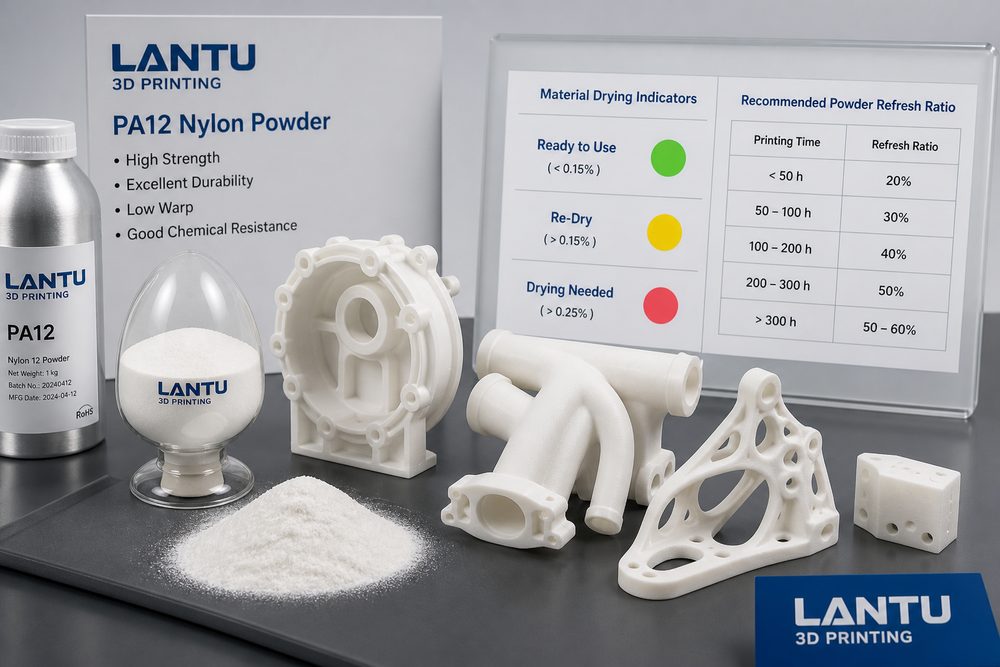
SLS打印后未烧结粉末可回收使用,这是PA12批量制造具备成本优势的重要原因。但未烧结粉末经历过高温预热,粒径分布、熔融指数和颜色都会逐步变化。如果只从材料成本出发盲目提高旧粉比例,短期看似节省,长期会造成报废率上升、返工增多和交付周期失控。更合理的方法是建立粉末刷新率策略,例如按零件精度等级、外观等级和力学要求设置不同新粉比例。
对于普通外观件,可采用较高比例循环粉并通过喷砂、染色改善表面;对于装配孔、薄壁卡扣或承力结构件,则应提高新粉比例,并在同一订单内保持刷新策略一致。蓝图三维在批量项目中通常把粉末刷新率写入制造记录,与设备编号、打印层厚、摆放位置和后处理批次一起归档。这样一旦后续出现尺寸偏差,就能回溯问题是来自模型补偿、设备热场、材料批次还是后处理收缩。
三、热场与排版:低翘曲依赖稳定温度梯度
PA12翘曲的本质是冷却收缩不均。SLS成型仓需要接近材料熔点的稳定预热环境,激光只负责局部熔融。如果仓内边缘区域温度偏低,或零件在Z向高度上分布过于集中,就容易出现边角上翘和大平面变形。工艺优化时,应同时考虑零件摆放角度、间距、热容量分布和冷却节奏,而不是单纯提高激光功率。
蓝图三维在批量排版中会避免把大平板零件集中放在同一温区,也会对长条件采用倾斜摆放,减少单层截面积突变。对孔距和装配面要求高的零件,会在样件阶段进行尺寸补偿验证,并保留首件测量数据。对于批量订单,首件检验通过后仍需过程抽检,特别关注长边尺寸、孔距、卡扣弹性和螺纹嵌件位置。稳定热场与合理排版能够显著降低后期整形和返修压力。
四、后处理:从去粉到染色都要避免二次变形
SLS PA12常见后处理包括冷却、去粉、喷砂、染色、浸渗和局部打磨。很多翘曲并不是打印瞬间形成,而是在过早开仓、强力喷砂或高温染色过程中被放大。对于壁厚不均或大平面零件,建议充分冷却后再取件;喷砂压力和距离要稳定,避免局部长时间冲击薄壁区域。染色温度、时间和夹具支撑方式也应记录,因为尼龙在吸水和升温过程中会出现轻微尺寸变化。
若零件用于装配,后处理后必须再次检查关键尺寸,而不是只依据打印后初检。蓝图三维会按照客户用途区分检验重点:展示件关注表面均匀性和色差;功能件关注孔位、配合面和弹性结构;治具夹具关注基准面平整度和定位销孔。通过把后处理参数纳入质量记录,才能避免“打印合格、交付失效”的断点。
五、企业落地:把材料参数转化为可复制的交付标准
对企业客户而言,PA12低翘曲批量打印的价值不只是得到一批零件,而是形成可复购、可追溯、可优化的制造方案。蓝图三维将设计评审、材料选择、打印排版、后处理、检测和交付反馈串联起来,帮助客户在原型验证后平滑进入小批量生产。项目初期应明确关键尺寸、公差等级、外观等级、力学使用场景和验收方式;生产阶段则记录粉末批次、刷新率、设备参数和抽检结果;交付后再把装配反馈反哺到下一轮模型补偿。
当这些信息被沉淀为项目模板后,同类订单的报价、排产和风险判断都会更快。材料创新并不等于频繁更换材料,而是把材料性能、工艺窗口和业务目标匹配起来。对于PA12尼龙,真正的创新是用可量化的过程管理降低不确定性,让SLS从快速打样工具升级为可靠的柔性制造能力。
总结
低翘曲PA12批量3D打印需要同时管理粉末状态、刷新率、热场排版、后处理和检测追溯。蓝图三维建议企业在样件阶段就建立材料与工艺记录,而不是等批量问题出现后再补救。只有把材料参数转化为可执行的控制点,才能在成本、周期和质量之间取得稳定平衡。