
Introduction : pour les pièces fonctionnelles, le choix du matériau ne doit pas se limiter au nom
Dans les projets d’impression 3D, de nombreux échecs ne viennent pas du fait que le modèle est impossible à imprimer, mais du fait que le matériau a été arrêté trop tôt. Un échantillon visuellement satisfaisant peut malgré tout devoir être refait si, lors de l’assemblage, en cas de température élevée, sous charge ou dans le cadre d’une utilisation prolongée, il se déforme, se fissure ou gonfle sous l’effet de l’humidité. Lorsque lantu3D prend en charge des projets allant de la conception à la livraison de pièces, l’équipe commence généralement par décomposer les exigences en cinq catégories : performances mécaniques, conditions environnementales, stabilité dimensionnelle, exigences de surface et volume de livraison, puis elle détermine le matériau et le procédé. Elle ne se contente pas de choisir simplement entre « résine, nylon, métal ».
Par exemple, pour un même boîtier, un prototype de présentation peut privilégier une résine photosensible de type SLA afin d’obtenir une surface fine et un délai plus court ; une pièce de validation d’assemblage sera souvent plus adaptée à un SLS en PA12, dont la ténacité, la résistance aux chocs et le comportement quasi isotrope sont plus stables ; si la pièce doit supporter une charge continue ou un environnement à haute température, il faut aller plus loin et évaluer un nylon chargé en fibre de verre, une résine haute température ou une solution d’impression métallique. La valeur de l’innovation matière ne réside pas dans la course aux nouveaux termes, mais dans la transformation des capacités du matériau en résultats d’ingénierie vérifiables, livrables et reproductibles.
1. Définir d’abord le scénario d’usage, puis constituer un panier de matériaux candidats
La première étape de la sélection des matériaux consiste à définir les conditions réelles d’utilisation. Les critères courants incluent la plage de température de service, la charge continue, les chocs instantanés, les milieux de contact, le mode d’assemblage, le frottement de surface, le classement au feu et la couleur d’aspect. Si un client ne fournit que des indications comme « haute résistance », « durable » ou « comme une pièce injectée », les ingénieurs doivent poursuivre leurs questions : quelle est la direction des efforts, les bossages de vis seront-ils démontés et remontés plusieurs fois, la pièce sera-t-elle en contact avec des graisses ou de l’alcool, la tolérance dimensionnelle doit-elle rester dans ±0,2 mm, et le cycle de vie vise-t-il une démonstration ponctuelle ou un fonctionnement de longue durée ?
Le panier de matériaux candidats peut être structuré par procédé. Les résines SLA conviennent aux pièces esthétiques, aux pièces transparentes et aux maquettes détaillées, avec une épaisseur de couche courante de 0,05 à 0,1 mm ; elles offrent une très belle finition mais leur ténacité et leur tenue au vieillissement doivent être évaluées avec prudence. Le PA12 en SLS est adapté aux structures complexes, aux pièces fonctionnelles en petite série et aux systèmes de clips ; avec une épaisseur de couche courante de 0,1 à 0,15 mm, le support par poudre facilite la réalisation de cavités complexes. Les pièces en nylon obtenues par MJF offrent une bonne stabilité en série et dans le niveau de détail. L’impression métallique SLM convient aux structures à haute résistance, résistantes à la chaleur ou allégées, mais il faut tenir compte du retrait des supports, du traitement thermique, des références d’usinage et du coût du contrôle.
2. Remplacer le jugement subjectif par la validation d’éprouvettes
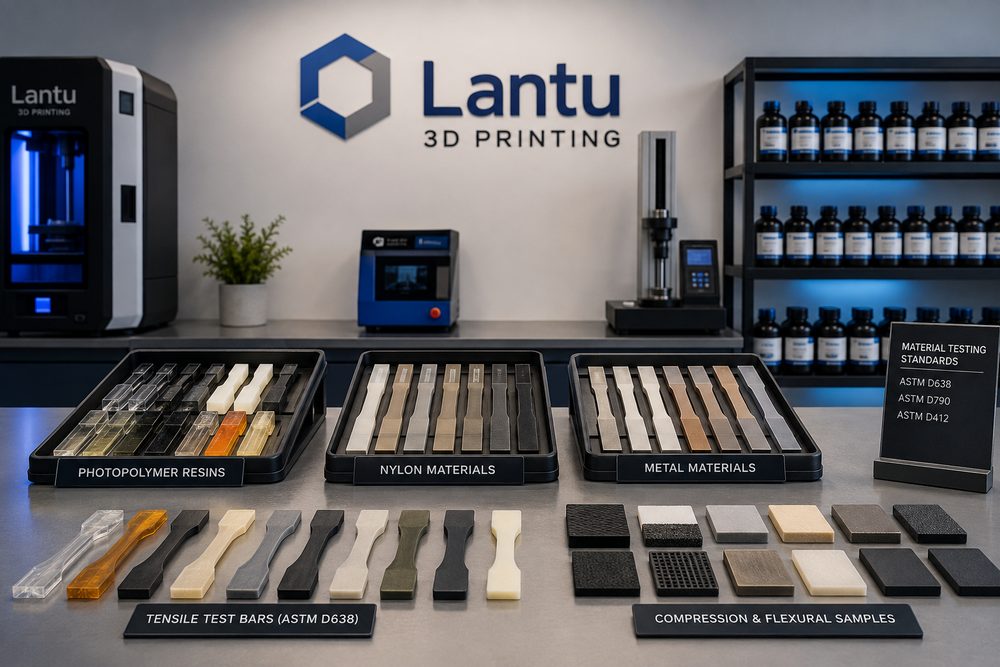
L’innovation matière doit impérativement passer par la validation. Pour une pièce fonctionnelle, il est recommandé de fabriquer, avant la production finale, des éprouvettes standard et des pièces représentatives de la géométrie réelle. Les éprouvettes standard peuvent suivre des exigences d’essais de traction, de flexion, de choc ou de déformation thermique, tandis que les pièces représentatives intègrent des caractéristiques réelles telles que parois minces, clips, filetages, perçages, consoles et surfaces d’assemblage. Ce n’est qu’en combinant ces deux catégories d’échantillons qu’on évite le problème du type : « les paramètres du matériau sont excellents, mais la pièce n’est pas exploitable sur site ».
Lors de la validation, il faut enregistrer l’orientation d’impression, l’épaisseur de couche, la position sur le plateau, la méthode de post-traitement et les résultats des essais. Prenons le cas d’une pièce en nylon : si un clip est plié de manière répétée dans l’axe Z, la cohésion inter-couches et l’orientation de placement auront un impact majeur sur la durée de vie ; si la pièce est utilisée dans un environnement humide, la variation dimensionnelle après absorption d’humidité doit également être anticipée. Pour les pièces en résine, une post-polymérisation trop longue peut augmenter la dureté tout en réduisant la ténacité, alors qu’une post-polymérisation insuffisante peut provoquer une sensation collante en surface ou une instabilité des performances à long terme. Le rapport de validation ne doit donc pas se limiter à indiquer « conforme » : il doit fournir des conditions de procédé traçables.
3. Matériau et conception structurelle doivent être optimisés ensemble
De nombreux problèmes de matériau peuvent être réduits par la conception. Une paroi mince n’est pas forcément plus fiable simplement en changeant pour un matériau « plus résistant ». Une épaisseur de paroi adaptée, des congés, des nervures de renfort et un chemin d’effort cohérent sont souvent plus efficaces. En règle générale, une pièce de présentation peut partir d’une épaisseur de 1,0 à 1,5 mm ; pour une pièce fonctionnelle en nylon, on recommande souvent d’atteindre au moins 2,0 mm dans les zones de charge critiques. Les bossages de vis doivent intégrer un congé à la base et des nervures externes de renfort afin d’éviter les concentrations de contraintes. Pour les pièces longues, il faut tenir compte du sens de déformation et de la stratégie de support ; si nécessaire, il peut être préférable de fractionner la pièce puis de l’assembler.
lantu3D met l’accent sur une gestion coordonnée de la « maquette à la livraison » : avant le chiffrage et la production, le matériau, le procédé, les modifications structurelles et la méthode de contrôle sont évalués ensemble. Si le client insiste pour utiliser un matériau précis, l’équipe d’ingénierie indique également les limites de risque ; par exemple, une pièce en résine transparente convient aux démonstrations et à la validation d’aspects optiques, mais ne doit pas être assimilée directement aux performances d’impact à long terme d’un PC injecté. En mettant les risques à l’avance dans la revue de conception, on économise généralement plus de temps qu’avec une reprise après fabrication.
4. Le post-traitement et le contrôle déterminent la qualité finale de la livraison
Les performances d’un matériau ne s’arrêtent pas à la fin de l’impression. Les pièces en nylon SLS nécessitent un dépoudrage, un sablage, une teinture ou une imprégnation ; la rugosité de surface et la porosité influencent l’apparence et la facilité de nettoyage. Les pièces en résine SLA exigent un lavage, une post-polymérisation, un ponçage et une peinture ; un ponçage excessif peut modifier les dimensions. Les pièces métalliques demandent souvent le retrait des supports, un traitement thermique, un sablage, un usinage CNC de finition et un contrôle par machine à mesurer tridimensionnelle. Si le parcours de post-traitement n’a pas été intégré dès la sélection du matériau, le chiffrage et les délais deviennent inexacts.
Le contrôle doit également être adapté à l’usage. Les pièces d’aspect doivent être vérifiées principalement sur la surface, l’écart de couleur et le ressenti à l’assemblage ; les pièces fonctionnelles doivent être contrôlées sur les dimensions critiques, les filetages, les perçages, la planéité et les zones sollicitées ; les pièces métalliques peuvent en plus nécessiter une mesure de densité, de dureté, des contrôles non destructifs ou des certificats matière. Pour les commandes récurrentes, il est conseillé de mettre en place un dossier de première pièce et une fiche de traçabilité par lot, incluant le numéro de lot matière, la machine, les paramètres de procédé, l’opérateur de post-traitement et les résultats de contrôle, afin de faciliter l’amélioration continue.
Conclusion : le cœur de l’innovation matière, c’est une livraison vérifiable
L’innovation matière en impression 3D ne consiste pas simplement à remplacer un nom de matériau par un autre, mais à créer une boucle fermée entre le scénario d’usage, le matériau, le procédé, la structure, le post-traitement et le contrôle. Lorsqu’une entreprise choisit un service d’impression 3D, elle doit s’intéresser à la capacité du fournisseur à proposer un plan de validation, des limites de risque et des critères de livraison. La valeur de lantu3D réside dans la capacité à relier l’idée initiale, la conception technique et la livraison de la pièce réelle, en faisant passer la sélection matière d’un jugement basé sur l’expérience à une décision d’ingénierie fondée sur les données, les processus et la traçabilité.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.