
Introducción: por qué la misma CMM aprueba por la mañana y excede la tolerancia al repetirse la medición por la tarde
En la cadena de entrega de piezas impresas en 3D, las disputas dimensionales a menudo no se deben a que la pieza haya cambiado, sino a que ha cambiado el entorno de medición. Una máquina de medición por coordenadas (CMM) mide por la mañana una planitud de 0,06 mm en una superficie de ensamblaje y, al repetir la medición por la tarde con la misma orientación de fijación, obtiene 0,11 mm; un rugosímetro mide cinco veces consecutivas el mismo bloque pulido y los valores de Ra oscilan entre 1,6 μm y 2,4 μm. Si se atribuye el problema únicamente a la deriva del instrumento o al operador, es fácil evaluar erróneamente la capacidad del proceso. En piezas de fabricación aditiva como insertos de refrigeración conformal, componentes de pared fina con estructuras reticulares y superficies metálicas porosas de sellado, la fuerza de medición es baja, la densidad de muestreo es alta y la escala de las características suele situarse entre unos pocos micrómetros y decenas de micrómetros; las microvibraciones ambientales se superponen directamente a las nubes de puntos y curvas de perfil originales.
lantu3D considera el proceso desde el diseño hasta la entrega física como una cadena de ciclo de vida verificable, y los datos de inspección constituyen la evidencia de liberación dentro de esa cadena. Este artículo no trata sobre cómo seleccionar equipos ni sobre la frecuencia de calibración de los instrumentos, sino sobre qué justifica que el estado vibratorio del suelo y de la mesa, en el instante en que se realiza la inspección en un área de metrología o inspección de precisión, permita firmar un informe de medición: tratar las microvibraciones como variables de estado medibles y definir puntos de medición, umbrales, verificaciones por turno, marcado de datos y reglas para activar repeticiones de medición.
I. Distinguir primero tres niveles: cimentación del equipo, entorno de fabricación y microvibraciones de inspección
En la documentación técnica existente, el término «vibración» aparece habitualmente bajo tres sujetos distintos, que deben separarse. El primer nivel corresponde a la instalación del equipo y la aceptación en sitio (SAT): 10033 exige confirmar, antes de la entrega, la capacidad portante de la cimentación y las condiciones del emplazamiento para evitar derivas de precisión tras la puesta en producción; la calibración anual 10382 incluye en las observaciones del informe el asentamiento de la cimentación y los cambios en fuentes de vibración cercanas como indicaciones de posibles fuentes de error. El segundo nivel es el control ambiental del taller (8582): temperatura, humedad y limpieza, así como la absorción de humedad del polvo, están al servicio de la estabilidad del baño de fusión y protegen la pieza fabricada. El tercer nivel es el objeto de este artículo: el estado de microvibración de la sala de metrología o del área de inspección de precisión, que protege la validez de los propios datos de medición para determinar la conformidad.
Los tres niveles pueden compartir términos como «cimentación», «vibración» y «entorno», pero sus objetos de decisión son distintos: la SAT responde si el equipo puede entrar en producción; la calibración responde si los ejes de la máquina son precisos; el control ambiental responde si el polvo absorberá humedad; y el control de microvibraciones responde si esta nube de puntos de CMM, este perfil de rugosidad o este conjunto de cortes reconstruidos por CT industrial han sido contaminados por ruido ambiental. Tratar el tercer nivel como una nota subordinada a los dos primeros equivale a dejar incompleto el criterio de liberación.
II. Cuatro vías por las que las microvibraciones afectan a la medición de piezas aditivas
La primera es la medición de perfiles por contacto. Un rugosímetro de palpador recorre la superficie con una punta de radio de 2–5 μm; las superficies laterales LPBF sin pulir suelen presentar valores de Ra de 8–20 μm, y las partículas parcialmente fundidas y los valles de las capas ya son abruptos. El balanceo de baja frecuencia de 0,1–0,5 Hz de la mesa o las perturbaciones habituales de fábrica de 20–80 Hz pueden registrarse como ondulaciones del perfil, elevando sistemáticamente Ra y Rz. La segunda es la nube de puntos de CMM. Las guías aerostáticas son sensibles a microvibraciones continuas y, en modo de escaneo, el desplazamiento relativo entre el palpador y la pieza modifica las coordenadas de los puntos de contacto; los criterios de planitud del orden de 0,05 mm en piezas de pared fina son los más vulnerables. La tercera corresponde a los sistemas ópticos y CT. La interferometría de luz blanca y los microscopios confocales reconstruyen la topografía con resolución vertical submicrométrica; las vibraciones durante la exposición o el escaneo pueden desplazar las franjas. En CT industrial, el micromovimiento de la plataforma portamuestras puede generar artefactos de borde en los cortes reconstruidos, interpretados erróneamente como falta de fusión o porosidad. La cuarta afecta a las lecturas finas de balanzas, durómetros y probetas acompañantes de horno: las microvibraciones eliminan la repetibilidad de pesadas de 0,1 mg y de lecturas de diagonales de indentación.
Criterio empírico: medir diez veces la misma pieza patrón en una ventana silenciosa y diez veces en una ventana perturbada. Si la diferencia entre medias es inferior al 10 % del error máximo permitido y la relación entre desviaciones estándar no supera 1,3, puede considerarse que el ítem de inspección es insensible a la vibración actual. Si la relación de desviaciones estándar supera 1,5 o el desplazamiento de la media excede el 10 %, el estado de vibración debe incorporarse como condición controlada de ese método de inspección, en lugar de simplemente repetir la medición y promediar los resultados.
III. Cuatro tipos de puntos de medición y umbrales evaluables
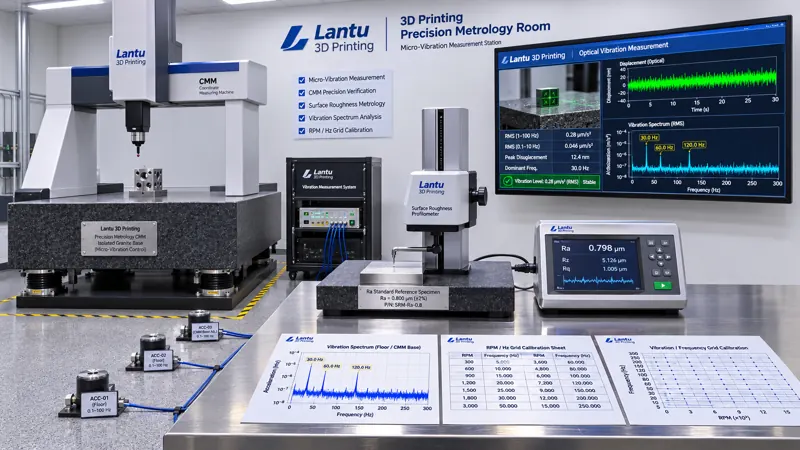
Se recomienda disponer cuatro niveles de puntos de medición según «fuente de vibración–transmisión–mesa–instrumento», todos vinculados al identificador del área de inspección y a una marca temporal. Primer nivel, vibración del suelo: instalar acelerómetros de baja frecuencia en las cuatro esquinas de la sala de metrología y cerca de la base de la CMM, con muestreo ≥200 Hz, y registrar la velocidad RMS (mm/s) y la frecuencia dominante en la banda de 1–80 Hz. Para áreas generales de inspección de precisión, se recomienda un objetivo de curva VC (Vibration Criterion) de VC-C o superior, con velocidad RMS equivalente controlada dentro de 50 μm/s; realizar además una medición nocturna de referencia o durante la parada de equipos. Segundo nivel, mesa aislada: medir la transmisibilidad entre mesa y suelo, T=a_table/a_floor; en la banda de 1–10 Hz, T≤0,3 es aceptable, 0,3–0,6 requiere observación, y >0,6 o la presencia de un pico de resonancia obliga a suspender el uso de esa estación. Tercer nivel, instrumento: registrar según las verificaciones del fabricante la presión aerostática de la CMM, la fuerza del palpador del rugosímetro y la repetibilidad de posicionamiento de la plataforma de CT; ante una anomalía de vibración, descartar primero problemas de aire comprimido y fijación. Cuarto nivel, variables ambientales asociadas: temperatura de 20±1 ℃, humedad de 45 %±10 % RH, presión diferencial y eventos de tránsito de personas o paso de carretillas elevadoras, marcados temporalmente mediante contacto de puerta o un simple botón de eventos, para facilitar la correlación posterior con lecturas anómalas.
Los umbrales no son mejores por ser más estrictos. Pueden clasificarse según el ítem de inspección: la categoría A (dimensiones CTQ, planitud de superficies de sellado, Sa de superficie ≤1 μm) requiere RMS del suelo ≤25 μm/s, T de mesa ≤0,2 y ausencia de eventos de tránsito de personas durante 1 min; la categoría B (Ra general y dimensiones visuales) puede relajarse a RMS≤50 μm/s y T≤0,3; la categoría C (inspección visual y posicionamiento aproximado) solo exige registro, sin enclavamiento. Los umbrales de cada categoría deben incluirse en la instrucción de trabajo correspondiente, no exhibirse en la pared como un lema universal.
IV. Registro de verificación por turno y liberación en tres estados A/B/C
El control de microvibraciones debe materializarse en un registro de seis campos: identificador del área de inspección, identificador del punto de medición y vigencia de calibración, valor medido de RMS/T del turno, frecuencia dominante y nombre de archivo de la captura del espectro, eventos asociados (manipulación, arranque/parada de climatización, mecanizado de equipos adyacentes), y estado de evaluación con firma. Antes del arranque, realizar diez verificaciones de repetibilidad con una pieza patrón y registrar la desviación estándar; si la desviación respecto a la línea base del último turno aprobado supera el 20 %, suspender primero la emisión de informes.
El estado se divide en tres niveles. Estado A (liberado): los cuatro niveles de puntos de medición se encuentran dentro de los umbrales correspondientes, la repetibilidad de la pieza patrón es conforme y no existen eventos asociados; el informe se emite normalmente y el registro de medición incorpora automáticamente el número de lote del estado vibratorio. Estado B (uso restringido y repetición): el RMS o T supera ligeramente el límite, pero no excede 1,5 veces el valor permitido y no hay pico de resonancia; solo se permiten inspecciones de categorías B/C. Los ítems de categoría A deben medirse de nuevo en una ventana silenciosa; deben conservarse los datos originales de ambas mediciones de la misma pieza, sin sobrescribirlos, e indicarse en el informe el motivo de la repetición y ambos resultados. Estado C (congelación): el RMS del suelo supera dos veces el umbral de categoría, aparece un pico de resonancia en la mesa, se detecta una anomalía aerostática o la relación de desviaciones estándar de la pieza patrón es >1,5; detener inmediatamente la emisión de informes, congelar todos los datos de categoría A emitidos desde el último punto conforme en esa estación, revisar las nubes de puntos, curvas de perfil y cortes de CT originales y, cuando sea necesario, repetir la medición con piezas de retención. No se permite una liberación por concesión sin evidencia conforme.
V. Integración con el sistema de calidad existente, sin crear una estructura paralela
El registro de microvibraciones no constituye un segundo sistema de calidad, sino que añade a la cadena de evidencia existente un campo que indica si el entorno estuvo controlado en el momento de la medición. Debe conectarse con el registro de instrumentos y GR&R de 8499: los datos de piezas patrón de verificaciones intermedias deben incluir el número de lote del estado vibratorio; de lo contrario, no será posible distinguir la deriva del instrumento de la perturbación ambiental. Debe conectarse con los lotes de inspección y registros originales de 11305: ALCOA+ exige registros simultáneos, originales y atribuibles, por lo que las capturas de espectro de vibración y las marcas temporales de eventos también deben conservarse como registros originales, con trazabilidad de modificaciones. Debe conectarse con los ensayos subcontratados de 12084: si el informe de un laboratorio externo se utiliza para un criterio de categoría A, la orden de servicio debe exigir que el proveedor aporte el nivel de vibración ambiental durante la inspección o, como mínimo, una declaración de conformidad con las condiciones ambientales de la norma del método. Debe conectarse con la calibración de equipos de 10382: el «cambio de fuentes de vibración cercanas» del informe de calibración anual debe pasar de una observación a un valor de punto de medición recalculable; medir y archivar el RMS del suelo antes y después de cada calibración.
Se recomienda un calendario de implementación de 30 días: en la primera semana, seleccionar el área de inspección, instalar los puntos de medición y registrar una línea base durante siete días, identificando las firmas espectrales de los recorridos de carretillas y del arranque/parada de compresores; en la segunda semana, incorporar los umbrales A/B/C en tres instrucciones de trabajo y adaptar el aislamiento de las estaciones y las rutas de tránsito; en la tercera semana, integrar el registro de seis campos en las órdenes de trabajo y plantillas de informe, y realizar un ejercicio de perturbación arrancando deliberadamente un compresor en una estación vecina; en la cuarta semana, realizar un ejercicio de trazabilidad inversa de 30 minutos, seleccionando aleatoriamente un informe ya liberado y exigiendo rastrear desde el número de informe hasta el RMS del turno, la captura de espectro, la repetibilidad de la pieza patrón y el firmante, con un objetivo de integridad ≥95 %.
VI. Modos de fallo frecuentes y lista de verificación
Existen cinco errores habituales: comprar únicamente una mesa aislada sin medir la transmisibilidad, de modo que el pico de resonancia cae precisamente en la banda de uso frecuente; utilizar el informe de aceptación de cimentación SAT como prueba permanente de conformidad ambiental, ignorando las nuevas fuentes de vibración surgidas tras cambios de distribución de la línea; registrar solo temperatura y humedad, sin registrar eventos de personas o carretillas, lo que impide atribuir lecturas anómalas; ocultar datos contaminados mediante «repetir y promediar», vulnerando el principio de registros originales; y establecer un único umbral de microvibración para toda la planta, lo que relaja en exceso los ítems A, endurece innecesariamente los C y eleva los costes sin resolver las disputas. La lista de verificación puede resumirse en siete preguntas: ¿los puntos de medición tienen vigencia de calibración?, ¿la banda cubre 1–80 Hz?, ¿se ha medido la T de la mesa?, ¿se realizaron diez mediciones de la pieza patrón?, ¿se marcaron los eventos asociados?, ¿el informe permite rastrear el número de lote vibratorio?, ¿el alcance de congelación en estado C se calcula desde el último punto conforme?
Conclusión
Los criterios dimensionales y superficiales de las piezas aditivas son cada vez más exigentes, por lo que las pequeñas perturbaciones del entorno de medición ya no pueden limitarse a una «observación». Descomponer las microvibraciones del área de inspección de precisión en cuatro variables medibles —RMS del suelo, transmisibilidad de la mesa, estado del instrumento y eventos asociados—, establecer umbrales A/B/C según el ítem de inspección, vincular cada informe al estado ambiental del momento mediante registros por turno y congelar y revisar retrospectivamente ante excedencias, en lugar de borrar el problema repitiendo la medición, permite que las nubes de puntos de CMM, los perfiles de rugosidad y los cortes de CT se conviertan realmente en evidencias de liberación reproducibles, reutilizables y verificables. Para lantu3D, lo que se incorpora no es un equipo adicional, sino la condición controlada de «el momento de la medición» dentro de la cadena de evidencia que une el modelo digital con la entrega física.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.