
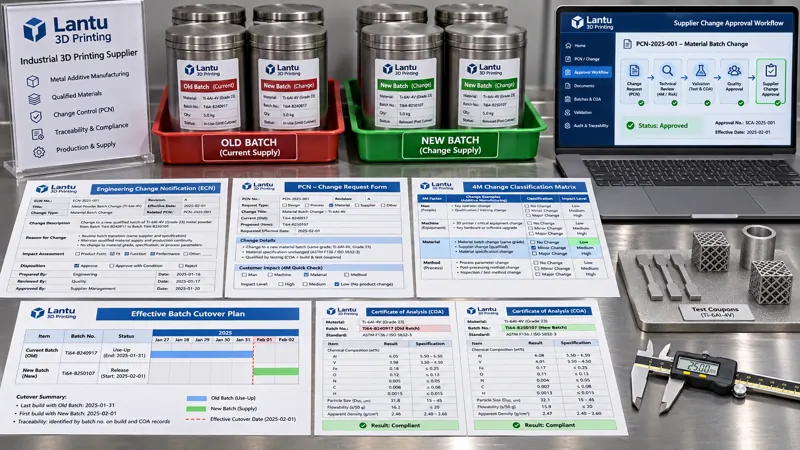
Introducción: por qué una simple notificación de cambio de un proveedor puede invalidar un lote completo de piezas
Las cadenas de materiales y subcontratación de la impresión 3D están estrechamente acopladas: la distribución granulométrica, el contenido de oxígeno y la proporción de polvo reciclado de un mismo grado de polvo metálico; el punto de fusión y la fluidez de un mismo grado de polvo PA12; e incluso la procedencia de proceso de una misma lente protectora, agente de limpieza u horno de tratamiento térmico pueden variar cuando el proveedor cambia discretamente de origen, equipo, formulación o interrumpe la producción. Para plataformas como lantu3D, que cubren la gestión de todo el ciclo de vida desde los planos/diseño hasta la entrega física, la cuestión no es «si se ha recibido la notificación», sino si esta puede traducirse en un evento de ingeniería evaluable, segregable por lote y trazable. Si una notificación de cambio de proveedor (PCN) permanece únicamente en un correo de compras, mientras el taller sigue produciendo conforme a la antigua hoja de proceso y los lotes de inspección se agrupan según la antigua versión de parámetros, las piezas recibidas por el cliente pueden presentar discontinuidades en propiedades mecánicas, estabilidad dimensional o declaraciones de conformidad, aunque su aspecto sea idéntico.
I. Definir primero el objeto: una PCN no es una ECN interna ni una orden de cambio del cliente
El sujeto de una PCN es un cambio iniciado por un proveedor externo, recibido y gestionado por nuestra organización. Una ECN interna (cambio de ingeniería) normalmente responde a «tras modificar el plano por parte del cliente o de nuestra empresa, ¿cómo se transfieren el modelo, los productos en curso, el inventario, los utillajes y las cotizaciones?»; un cambio de requisitos del cliente responde a «¿cómo se reescriben las especificaciones de aceptación?»; y la homologación y selección por comparación de precios de proveedores responde a «¿a quién seleccionar y bajo qué condiciones comprar?». Una PCN, en cambio, responde a: «el proveedor ya homologado, ¿qué cambia del estado anterior al nuevo, a partir de qué lote efectivo, si lo aceptamos, si requiere validación del cambio y si debe notificarse al cliente?». Una PCN utilizable debe vincular, como mínimo, el código de proveedor, número de material, versión de material, categoría de cambio, descripción antes y después del cambio, motivo, número de cambio interno del proveedor, lote o fecha de entrada en vigor prevista, números de muestra y COA/COC, fecha límite de compra del último lote de material anterior, contacto y marca de tiempo de emisión. Una «notificación de cambio» sin un campo de lote efectivo no permite determinar los límites del inventario ni de las piezas en curso y, desde el punto de vista de ingeniería, solo puede considerarse información, no un documento controlado.
II. Clasificar los cambios según 4M1E, en lugar de reinspeccionarlos todos o liberarlos indiscriminadamente
Se recomienda desglosar los cambios en cinco categorías conforme a mano de obra, maquinaria, material, método y entorno (4M1E): cambios de material (origen del polvo, proceso de atomización, intervalo granulométrico, proporción de polvo reciclado, formulación de resina, reglas de lote de filamento); cambios de equipos y moldes (equipos de producción del proveedor, equipos de tamizado, hornos de tratamiento térmico, número de cavidad del molde); cambios de método (norma o ventana de parámetros para limpieza, pasivación, embalaje y métodos de ensayo); cambios de personal y ubicación (traslado de fábrica de procesos críticos, subcontratación secundaria de procesos externos, migración de dirección de producción); y cambios ambientales/de conformidad (declaración REACH/SVHC, exenciones RoHS, cambio del gestor de residuos peligrosos). Para cada categoría, debe evaluarse primero «si afecta a las CTQ congeladas y a la ventana de proceso», y después establecer una disposición A/B/C: el nivel A puede afectar a características reguladas de seguridad, fatiga, implantes o aeronáutica; por defecto, se suspende la producción con nuevos lotes y solo se libera tras completar muestras pequeñas, probetas testigo de horno, inspección completa de CTQ y, cuando sea necesario, aprobación escrita del cliente. El nivel B afecta a la estabilidad del proceso sin modificar los criterios de aceptación; requiere validación comparativa en al menos tres builds independientes e inspección reforzada del primer lote. El nivel C comprende únicamente cambios documentales o de identificación de embalaje, por lo que basta una verificación de coherencia documental y de identificación del primer lote. La conclusión de clasificación debe registrarse en el libro de PCN y vincularse a la versión de los datos maestros del material.
III. Validación del cambio: demostrar con datos revisables la «equivalencia entre el estado nuevo y el anterior» o la necesidad de cambiar de versión
Para polvos metálicos, se recomienda comparar al menos D10/D50/D90, caudal Hall, densidad aparente/densidad compactada, incrementos de oxígeno y nitrógeno, y proporción de partículas satélite/polvo hueco; asimismo, deben imprimirse probetas estándar con el mismo paquete de parámetros para medir densidad, propiedades de tracción y dimensiones críticas. Para polímeros como PA12, deben compararse las ventanas de fusión/cristalización, viscosidad o flujo de masa fundida, contenido de humedad y resistencia de probetas estándar. La validación no puede limitarse a comprobar que «los valores del COA del proveedor están dentro de especificación»: debe reproducirse en nuestros equipos, con nuestro paquete de parámetros y nuestra cadena de posprocesado. Se recomienda utilizar muestras retenidas del lote anterior como referencia: tres piezas del estado anterior y tres del nuevo, evaluando las características críticas con el mismo instrumento de medición, la misma orientación de muestreo y las mismas reglas de lote de inspección. Solo podrá determinarse equivalencia de nivel B cuando la desviación de la media entre lotes de tres builds independientes consecutivos sea inferior a un tercio de la desviación estándar histórica y ninguna medición esté dentro del 10 % del límite de tolerancia de una CTQ. Si la diferencia es significativa, no se trata de una «notificación leída», sino de un disparador para una ECN interna: deben actualizarse la hoja de proceso, la versión del paquete de parámetros, las reglas de lotes de inspección, la tabla de recalculación de cotizaciones y los documentos de referencia del acuerdo técnico, definiendo claramente a partir de qué número de build entran en vigor los nuevos parámetros.
IV. Segregación de lotes e inventario: convertir «a partir de qué bolsa» en cuatro estados de color
El punto en el que una PCN pierde más fácilmente el control es cuando se mezclan bajo el mismo número de lote materiales anteriores y nuevos, piezas en curso y piezas ya entregadas. Se recomienda crear en el WMS/MES cuatro estados para cada material afectado: lote anterior liberado, lote anterior congelado pendiente de uso, lote nuevo pendiente de validación y lote nuevo liberado. El inventario debe contabilizarse bolsa por bolsa según el número de sello del contenedor y el número de lote, registrando peso bruto/tara/peso neto, ubicación, número de informe de inspección y número de PCN. Los builds en curso deben rastrearse mediante «marca de tiempo de inicio de máquina + identificación de lote anterior + número de equipo + hash del paquete de parámetros»; las piezas de un mismo build que crucen el punto de transición no deben agruparse en un mismo lote de inspección, sino dividirse en sublotes de material anterior y nuevo, cada uno con sus correspondientes probetas testigo de horno. La posibilidad de consumir por completo el lote anterior debe decidirse conjuntamente según la conclusión de clasificación, las cláusulas contractuales del cliente y la cantidad restante: los cambios de nivel A normalmente no permiten continuar usando el lote anterior sin autorización; los cambios de nivel C permiten el consumo FIFO, pero la lista de envío debe indicar el lote efectivo. Los lotes ya entregados no se retiran automáticamente por una PCN, pero debe ser posible rastrear desde el número de serie de cualquier pieza, en 30 minutos, el número de PCN del proveedor, el COA del lote anterior, el número de lote de inspección y la versión del informe, para auditorías del cliente o reinspecciones en caso de disputa.
V. Límites contractuales y del cliente: cuándo es obligatoria la aprobación por escrito
La necesidad de notificar al cliente no depende de la magnitud del cambio, sino de si afecta a elementos «congelados» en el acuerdo técnico. Si el acuerdo especifica el grado de material + proveedor + origen, bloqueo de lote de polvo, límite máximo de proporción de polvo reciclado, horno de tratamiento térmico designado o método de ensayo designado, cualquier modificación de estos campos requiere aprobación escrita del cliente. Si el acuerdo únicamente establece indicadores de rendimiento y criterios de aceptación, y la validación A/B/C puede demostrar que tanto el estado nuevo como el anterior cumplen los criterios, el asunto puede cerrarse internamente conservando evidencia en los registros de lote, aunque la documentación de envío debe mantener la trazabilidad. Las cláusulas de compra deben acordar por adelantado el plazo de preaviso de PCN —normalmente de 30 a 90 días; para discontinuaciones/EOL se recomiendan al menos 120 días—, la ventana de compra del último lote, la obligación de adjuntar muestras y COA, la prohibición por defecto de subcontratación secundaria, la prohibición de implementar unilateralmente cambios en características críticas y los límites de responsabilidad por reinspección, retrabajo o pérdidas de plazo derivadas de una falta de notificación. Esto transforma el problema de «el proveedor cambió de lote sin avisar» de una discusión en una cláusula ejecutable.
VI. Lista de implementación y modos de fallo habituales
Campos mínimos del registro: número de PCN, código de proveedor, número de material, categoría de cambio, atribución 4M1E, nivel A/B/C, lote/fecha efectiva, número de informe de validación, número de ECN interna, número de orden de disposición de inventario, número de aprobación del cliente, registro de anulación de documentos anteriores, resultado de inspección reforzada del primer lote y fecha de cierre. Cinco puertas de control: D1 recepción y numeración por Compras; D2 clasificación conjunta por Ingeniería/Calidad; D3 validación y congelación de la versión de datos maestros del material; D4 segregación de inventario, trabajo en curso y lotes de inspección; D5 revisión 30 días después de la liberación del primer lote. Hay cinco fallos habituales: archivar la PCN como correo de cotización sin incorporarla a documentos controlados; verificar únicamente el COA del proveedor y no la cadena de proceso propia; indicar el lote efectivo como «a partir del mes próximo», lo que provoca mezcla de materiales en la misma cuba; liberar internamente como «grado equivalente» cuando el acuerdo técnico del cliente ha congelado el origen del proveedor; y permitir que el paquete de parámetros anterior siga disponible en el equipo tras el cierre de la PCN. Cada semana, deben seleccionarse al azar de una a dos PCN cerradas para ejercicios de trazabilidad inversa, exigiendo rastrear desde cualquier producto terminado hasta el número de PCN, los COA de lotes anterior/nuevo, el informe de validación y los registros de aprobación en 30 minutos, con un objetivo de éxito a la primera no inferior al 95 %.
Conclusión
El valor de ingeniería de una notificación de cambio de proveedor no reside en «recibirla», sino en convertir un cambio externo en un objeto controlado: con identificador único, atribución 4M1E, clasificación A/B/C, validación de equivalencia, lote efectivo y cuatro estados de inventario, límites de aprobación del cliente y una cadena de evidencias rastreable. De este modo, lantu3D puede mantener materiales, procesos, inspección, entrega y cláusulas comerciales en una misma cadena de ciclo de vida, evitando que los cambios de proveedores externos comprometan la coherencia desde el diseño hasta la entrega física.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.