
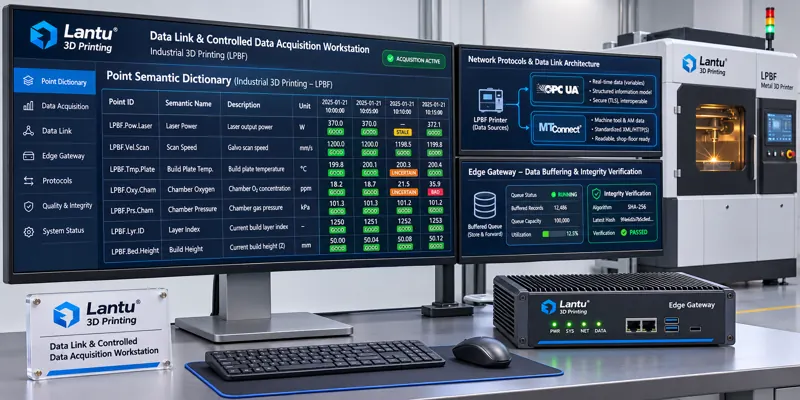
Introducción: una misma impresión, dos sistemas y dos curvas
Durante la revisión de entrega de una pieza metálica fabricada por LPBF, el cliente solicitó las curvas por capa del contenido de oxígeno de la cámara de fabricación y de la potencia láser. La curva exportada desde el MES tenía 4217 puntos, mientras que el registro local del equipo tenía 4239; los valores de potencia para el mismo número de capa diferían en un 6 %. El equipo de ingeniería tardó dos días en confirmar que no se trataba de una anomalía del equipo: tras una desconexión nocturna de 11 minutos, la pasarela perimetral mezcló la «marca temporal del equipo» y la «marca temporal de almacenamiento» en una misma columna durante la retransmisión, y además perdió los números de secuencia de 22 puntos. La pieza era conforme, pero el enlace de datos no era fiable y el informe no podía emitirse. lantu3D sitúa este tipo de problema dentro de la gestión del ciclo de vida «del plano al producto físico»: la cadena de datos no es una función auxiliar del equipo, sino un objeto controlado al mismo nivel que el modelo, el paquete de parámetros y el lote de polvo. Este artículo presenta una especificación de adquisición controlada y aplicable: diccionario semántico de puntos, cuatro marcas temporales, marcas de calidad, cola persistente para desconexiones, cuatro verificaciones de retransmisión transaccional y tres estados A/B/C de liberación del enlace.
I. Diccionario semántico de puntos: definir primero qué es «un punto»
La mayoría de las tablas de adquisición de planta solo contienen tres columnas: nombre de variable, valor y hora. Esto no basta para sustentar una decisión. Se recomienda establecer para cada punto un diccionario semántico de once campos: ① identificador único del equipo (incluidos modelo y número de serie de fabricación); ② código de punto (por ejemplo, LPBF-03.CHAMBER.O2_PPM); ③ nombre de la magnitud física y unidad de ingeniería (ppm, W, mm/s, ℃); ④ tipo de fuente de datos (registro PLC / API del equipo / sensor externo); ⑤ periodo de muestreo y modo de activación (periódico a 1 Hz / 10 Hz, o activado por evento de número de capa); ⑥ rango y resolución (0–2000 ppm, 0,1 ppm); ⑦ reglas de filtrado y agregación (sin suavizado de valores brutos; media de 1 min almacenada como punto derivado independiente); ⑧ fuente de precisión o incertidumbre; ⑨ etapa de proceso asociada (precalentamiento / fabricación / enfriamiento / posprocesado); ⑩ clave asociada (número de orden + número de build + número de capa); ⑪ número de versión y fecha de vigencia.
El diccionario debe estar sujeto a control de versiones: la incorporación de puntos, los cambios de rango o los cambios de frecuencia de muestreo deben tramitarse mediante una orden de cambio; los puntos de versiones anteriores deben seguir interpretándose con sus criterios históricos en las consultas. Sin un diccionario semántico, no es posible comparar entre equipos ni repartir datos de un mismo build: dos equipos pueden denominar «Power» a un punto, pero uno puede corresponder a un valor de consigna y el otro a una medición realimentada; combinarlos directamente llevará inevitablemente a conclusiones erróneas.
II. Cuatro marcas temporales y una referencia de reloj: localizar y reproducir cada punto
Se recomienda que cada registro incluya cuatro marcas temporales: T_dev (momento de generación en el equipo), T_gw (momento de recepción en la pasarela), T_store (momento de almacenamiento en base de datos) y T_backfill (momento de finalización de la retransmisión; vacío durante operación normal en línea). Cada una tiene una función definida: T_dev se utiliza para reconstruir el proceso y alinear números de capa; la diferencia entre T_gw y T_dev refleja la latencia del enlace; T_store se utiliza para la auditoría de base de datos; T_backfill indica que el registro pasó por una recuperación tras interrupción de flujo.
También debe definirse la referencia de reloj: los equipos y las pasarelas deben utilizar PTP/NTP de forma unificada, con una desviación objetivo ≤10 ms y un registro diario de deriva; para muestreos superiores a 10 Hz o eventos paralelos en múltiples capas, el diccionario de puntos debe especificar la resolución de la marca temporal (ms o μs). Un error frecuente es trazar curvas usando T_store como si fuera T_dev: los puntos de una ventana de retransmisión se comprimirán en un mismo instante y crearán escalones de potencia falsos. El criterio de ingeniería es: si |T_gw − T_dev| supera tres veces el periodo de muestreo, se marca como STALE; si supera 30 s en 10 puntos consecutivos del mismo equipo, se activa una alarma del enlace.
III. Marca de calidad: los cuatro estados GOOD / STALE / UNCERTAIN / BAD
El valor numérico por sí solo no incorpora su fiabilidad; debe llevar una marca de calidad. GOOD: llega dentro de la ventana de periodo, está dentro de rango, tiene secuencia continua y cumple la desviación de reloj. STALE: llega fuera de plazo o reutiliza el valor anterior (puede mostrarse en el panel, pero no debe entrar en los cálculos de liberación). UNCERTAIN: está en el límite de rango, el sensor tiene la calibración vencida, no se ha revisado el resumen de retransmisión o aparecen valores conflictivos para el mismo número de capa. BAD: fuera de rango, no numérico, secuencia interrumpida o hash no coincidente. Solo los puntos GOOD pueden incluirse en el denominador de conformidad y en las métricas de energía por pieza, consumo de gas y potencia por capa; los puntos UNCERTAIN deben revisarse manualmente y convertirse en GOOD o BAD, sin permitir que el sistema los degrade automáticamente para liberar la producción.
Se recomienda almacenar los cuatro estados junto con el registro, en lugar de calcularlos posteriormente, ya que la retransmisión, la reproducción y la exportación entre sistemas pueden modificar el contexto. La marca de calidad debe almacenarse junto con el número de versión del diccionario de puntos para poder reproducir las condiciones de decisión vigentes al recalcular datos históricos.
IV. Cola persistente para desconexiones: calcular la capacidad según la peor ventana, no según el ancho de banda medio
La desconexión de una pasarela perimetral es una condición normal, no una excepción. Se requiere una cola persistente local en la pasarela, con una clave primaria compuesta (código de equipo + código de punto + T_dev + número de capa); cada registro debe incluir un número de secuencia y un resumen SHA-256. La capacidad debe calcularse como «máxima desconexión tolerable × frecuencia pico de puntos × tamaño de registro»: por ejemplo, 12 equipos, 40 puntos por equipo, una media de 1 Hz y aproximadamente 200 B por registro requieren unos 69 MB para 8 horas; considerando puntos a 10 Hz, copias de retransmisión y sobrecarga de índices, se debe reservar ≥256 MB y no menos de 24 horas, además de configurar una alarma al 80 % de ocupación y una estrategia de degradación previa al desbordamiento (conservar primero los puntos CTQ críticos y suspender los puntos derivados).
La cola en disco debe utilizar registro anticipado de escritura (WAL) y protección ante cortes de alimentación; tras la recuperación, no debe vaciarse directamente, sino eliminarse mediante una confirmación transaccional solo después de que se superen las cuatro verificaciones de retransmisión. Está prohibido «sobrescribir al reconectar»: esa fue precisamente la causa raíz de la pérdida de 22 puntos descrita en la introducción.
V. Cuatro verificaciones de retransmisión transaccional: secuencia, cantidad, resumen y conflicto de clave primaria
La retransmisión debe tratar «equipo + intervalo de interrupción» como una transacción y ejecutar cuatro verificaciones en orden: ① continuidad de secuencia: no hay saltos ni duplicados en los números de secuencia del intervalo; ② coincidencia de cantidad: la diferencia entre el número de registros de la cola de la pasarela y la exportación local del equipo es ≤0,1 %; si la supera, todo el segmento pasa a UNCERTAIN y requiere comparación manual; ③ coincidencia de resumen: se calcula SHA-256 concatenando los registros en orden y se compara con el resumen del intervalo del lado del equipo; ④ conflicto de clave primaria: antes del almacenamiento se verifica la clave primaria compuesta; los registros en conflicto no deben sobrescribirse silenciosamente, sino escribirse en una tabla de aislamiento pendiente de decisión.
Solo si las cuatro verificaciones se superan puede confirmarse la transacción, escribirse T_backfill y cambiar la marca de calidad de «pendiente de retransmisión» a GOOD; si cualquiera falla, todo el segmento vuelve a la cola y se prohíbe la confirmación parcial. Se recomienda realizar mensualmente un ejercicio de trazabilidad inversa de 30 minutos: seleccionar aleatoriamente un build y exigir que, en 30 minutos, se reconstruya la misma curva a partir del registro del equipo, la cola de la pasarela y la base de datos; solo se considera que el enlace está controlado si la tasa de coincidencia es ≥95 %.
VI. Tres estados A/B/C de liberación del enlace: determinar si los datos pueden utilizarse para emitir documentación
El estado del enlace debe vincularse directamente a la liberación de ingeniería: Estado A (emitible): la versión del diccionario de puntos CTQ está vigente, las cuatro marcas temporales están completas, la tasa GOOD es ≥99,5 %, no hay retransmisiones sin cerrar y la deriva de reloj es conforme; las probetas testigo del build y los informes de inspección pueden vincularse a las curvas de proceso del build. Estado B (uso condicionado): existen puntos no CTQ en estado STALE o retransmisiones ya cerradas, con una tasa GOOD de 98 %–99,5 %; pueden utilizarse para análisis interno del proceso, pero no como evidencia de entrega al cliente ni como base para una liberación bajo concesión. Estado C (congelado): aparecen BAD en puntos CTQ críticos, resúmenes no coincidentes, una interrupción sin cerrar superior a 24 h o una versión de diccionario distinta de la utilizada durante la producción; los datos de proceso de ese build no pueden emitirse y deben pasar por una solicitud de desviación y revisión de datos.
Los tres estados deben disponer de panel de control y responsable asignado. Deben revisarse semanalmente cinco indicadores: salud del enlace (tasa GOOD), tiempo de cierre de retransmisiones, deriva de reloj, tasa de coherencia de versión del diccionario y tasa de aprobación en los ejercicios de trazabilidad inversa. De este modo, «datos fiables» deja de ser una garantía verbal y pasa a ser un criterio de ingeniería evaluable, trazable y reproducible.
VII. Lista de verificación de implementación y errores de interpretación habituales
La implantación puede realizarse en seis pasos: inventariar los puntos y congelar el diccionario V1.0 → unificar relojes y campos de marcas temporales → definir la capacidad de cola de la pasarela y las alarmas de nivel → implementar las cuatro verificaciones de retransmisión y la tabla de aislamiento → almacenar las marcas de calidad → incorporar las reglas de liberación A/B/C al procedimiento de inspección. Existen tres errores habituales: considerar que «se ha adquirido» equivale a «se puede emitir» (faltan marca de calidad y estado de liberación); considerar que «el promedio» es «evidencia bruta» (los puntos derivados no pueden sustituir a los puntos brutos); y considerar que «la retransmisión fue exitosa» equivale a «los datos están completos» (sin verificar cantidad y resumen).
También deben considerarse los límites: el diccionario de puntos y las marcas de calidad no sustituyen la calibración metrológica del equipo (correspondiente a la precisión geométrica y la trazabilidad de las mediciones), ni sustituyen los permisos de cuentas y los registros de auditoría (correspondientes a la capa de control de acceso). Solo la combinación de los tres constituye una cadena de evidencia completa desde el plano de diseño y los parámetros de proceso hasta la entrega física.
Conclusión
El valor de un enlace de datos de equipos no reside en «cuántos puntos están conectados», sino en si cada punto puede definirse, localizarse, evaluarse y reproducirse. El diccionario de once campos elimina ambigüedades semánticas; las cuatro marcas temporales eliminan desalineaciones cronológicas; las cuatro marcas de calidad distinguen la fiabilidad; la cola persistente y las cuatro verificaciones de retransmisión transaccional eliminan las pérdidas por interrupciones; y, finalmente, los tres estados A/B/C traducen el estado del enlace en una conclusión de ingeniería sobre la posibilidad de emitir documentación. Para la fabricación aditiva, donde son habituales los lotes pequeños, la alta variedad y los exigentes requisitos de trazabilidad, este método convierte los datos de proceso en un activo realmente entregable, en lugar de un conjunto de registros incapaces de demostrarse a posteriori.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.