
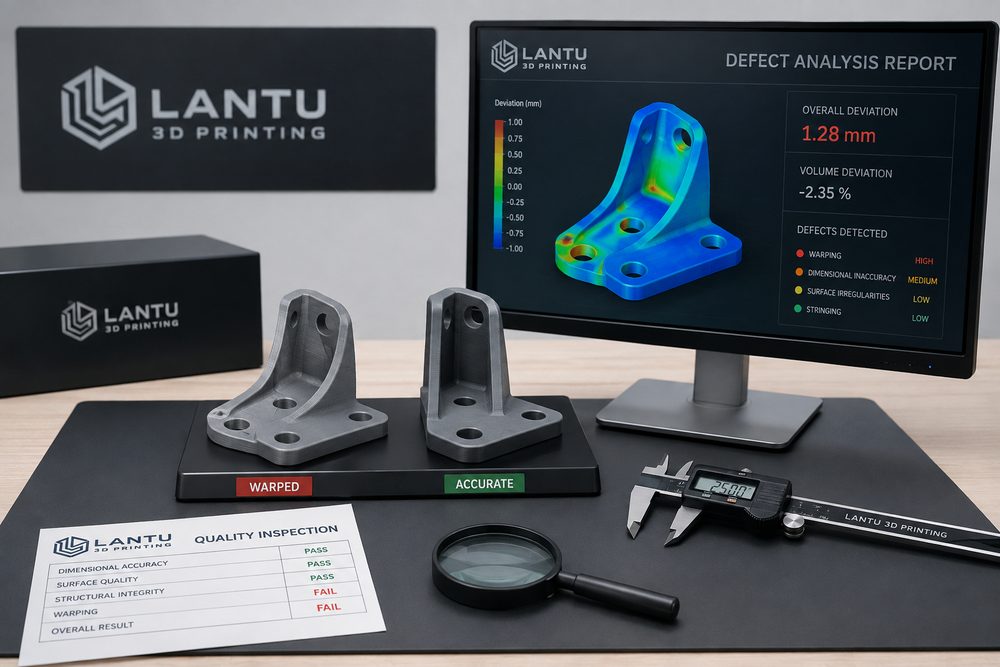
Einleitung: Fehleranalyse macht 3D-Druck von Erfahrung zu Prozesskontrolle
Fehlschläge beim 3D-Druck oder schwankende Bauteilqualität sind nicht ungewöhnlich. Entscheidend ist jedoch, ob sich die Fehlerquelle schnell identifizieren und ein wirksamer Präventionsmechanismus aufbauen lässt. Verzug, Risse, Schichtablösung, Poren, Oberflächenpartikel, Maßabweichungen und Stützspuren können gleichermaßen aus Material, Modell, Maschine, Parametern, Umgebung oder Nachbearbeitung entstehen. lantu3D integriert die Fehleranalyse in das Lebenszyklusmanagement von Projekten, um aus einem einzelnen Fehlschlag eine belastbare Erfahrung für zukünftige Lieferungen zu machen.
Wer Fehler einfach nur als „instabile Maschine“ einordnet, löst das Problem oft nicht. Dieselbe Verformung kann bei SLA mit dem Aushärtungsschrumpf und der Stützgeometrie zusammenhängen, bei SLS mit dem Abkühlverlauf und der Bauteilposition, bei FDM mit Haftung auf der Bauplatte, Füllgrad und Umgebungstemperatur und bei Metall-SLM mit Eigenspannungen und der Scanstrategie. Fehleranalysen müssen daher schrittweise entlang einer Beweiskette erfolgen.
1. Typische Fehlerbilder und ihre Ursachen
Verzug hängt häufig mit Materialspeicherung, thermischen Gradienten und unzureichender Abstützung zusammen. Wenn ABS im FDM-Verfahren starken Umgebungsschwankungen ausgesetzt ist, heben sich Kantenbereiche leicht an. Bei Nylonteilen aus dem SLS-Verfahren kann ein zu schnelles Abkühlen dazu führen, dass große Flächen leicht durchbiegen. Bei Metallbauteilen können langgestreckte Strukturen ohne geeignete Stützen und Wärmebehandlung zu Referenzabweichungen führen. Risse und Schichtablösung stehen meist mit der Schichthaftung, der Bauteilorientierung und dem Lastpfad in Verbindung.
Zu den Oberflächenfehlern zählen sichtbare Schichtlinien, Partikel, Stützmarken, Läufer von Beschichtungen und Pulverreste. Zu dicht gesetzte Stützpunkte bei SLA erhöhen den Nachbearbeitungsaufwand, zu wenige Stützen können dagegen lokale Verformungen verursachen. SLS-Bauteile besitzen naturgemäß eine körnige Oberfläche und müssen häufig durch Sandstrahlen oder Gleitschleifen verbessert werden. Metallgedruckte Oberflächen sind meist deutlich rauer; wenn Dichtheit oder Passungen mit Gleitkontakt erforderlich sind, sind Zerspanung oder Polieren in der Regel unvermeidbar.
2. Vorgehen bei Maßabweichungen
Maßabweichungen sollten zunächst in globale Skalierungsabweichungen, lokale Verformungen und durch Nachbearbeitung verursachte Abweichungen unterteilt werden. Globale Abweichungen entstehen häufig durch Maschinenkalibrierung, Materialschrumpfungskompensation oder Slicing-Parameter. Lokale Abweichungen hängen eher mit Stützen, Ausrichtung und Wärmekonzentration zusammen. Abweichungen aus der Nachbearbeitung treten typischerweise beim Schleifen, Lackieren, Wärmebehandeln oder beim Einsetzen von Inserts auf. Die Messung nur eines einzigen Maßes reicht nicht aus, um die Ursache zu belegen; stattdessen sollten kritische Bohrungen, Bezugsflächen, dünnwandige Bereiche und lange Spannweiten miteinander verglichen werden.
Empfehlenswert ist eine Dokumentation mit den drei Zuständen „Modellmaß – Maß nach dem Druck – Maß nach der Nachbearbeitung“. Weicht bereits das Druckmaß ab, stehen Prozess und Maschine im Fokus. Entsteht die Abweichung erst nach der Nachbearbeitung, sind Lackschichtdicke, Schleifabtrag oder Verzug durch Wärmebehandlung zu prüfen. Für Montagebauteile eignen sich Prüflehren, Messschieber, Koordinatenmessmaschinen oder 3D-Scanner; die Wahl sollte sich nach der geforderten Genauigkeit des Projekts richten.
3. Von der Fehlerursache zur Korrekturmaßnahme
Fehlerkorrekturen sollten sowohl Sofortmaßnahmen als auch langfristige Prävention umfassen. Sofortmaßnahmen dienen dazu, die aktuelle Lieferung zu retten, etwa durch lokales Spachteln, erneutes Lackieren, Aufreiben von Bohrungen, Reparatur von Einsätzen oder den Neudruck kritischer Teile. Langfristige Prävention erfordert dagegen Modellanpassungen, eine veränderte Bauteilorientierung, optimierte Stützen, einen Materialwechsel, aktualisierte Parameter oder zusätzliche Zwischenprüfungen. Bei wiederkehrenden Fehlern sollte daraus eine Projekt-Wissensdatenbank entstehen, statt sich auf das Gedächtnis einzelner Ingenieure zu verlassen.
Wenn beispielsweise bei einer dünnwandigen Gehäusekonstruktion immer wieder Verzug an den Ecken auftritt, lässt sich die Maßnahme in drei Ebenen gliedern: Auf der Konstruktionsebene werden Radien und lokale Verstärkungsrippen ergänzt; auf der Prozessebene wird die Ausrichtung geändert und die Stützung verbessert; auf der Prüfebene werden die kritischen Kanten vor und nach dem Entfernen der Stützen gemessen. Mit einer solchen Mehr-Ebenen-Kontrolle sinkt die Fehlerquote meist einfacher als durch eine bloße Erhöhung der Druckgenauigkeit.
4. Transparente Risikokommunikation mit Kunden
Fehleranalyse ist nicht nur ein internes Qualitätswerkzeug, sondern auch ein Instrument der Kundenkommunikation. Bei Prototypen für die Entwicklung können leichte Fehler das Validierungsziel dennoch nicht beeinträchtigen. Bei Präsentationsmodellen können selbst kleine Oberflächenmängel bereits inakzeptabel sein. Bei Funktionsteilen wiederum bedeutet eine gute Optik nicht automatisch, dass die Festigkeit zuverlässig ist. Vor der Auslieferung sollten daher die Abnahmekriterien klar definiert werden: Welche Maße sind kritisch? Welche Flächen sind Sichtflächen der Klasse A? Welche Bereiche dürfen Stützspuren oder Pulvernarben aufweisen?
lantu3D empfiehlt bei komplexen Projekten eine Risikokommunikation mit Prüfhinweisen, etwa durch Vorversuche, lokale Querschnittsproben oder Materialmuster. Dadurch sinkt das Entscheidungsrisiko für den Kunden, und es wird vermieden, dass alle Probleme erst am Ende des Projekts sichtbar werden.
Fazit
Der Wert der Fehleranalyse liegt darin, einen nachvollziehbaren, überprüfbaren und wiederverwendbaren Verbesserungszyklus aufzubauen. Wenn Material, Modell, Prozess, Maschine, Nachbearbeitung und Prüfung miteinander verknüpft werden, kann lantu3D Kunden vom einzelnen Musterteil zu einer stabileren technischen Lieferung führen. Fehler lassen sich nicht vollständig eliminieren, aber sie können erkannt, kontrolliert und in eine höhere Planungssicherheit für das nächste Projekt überführt werden.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.