
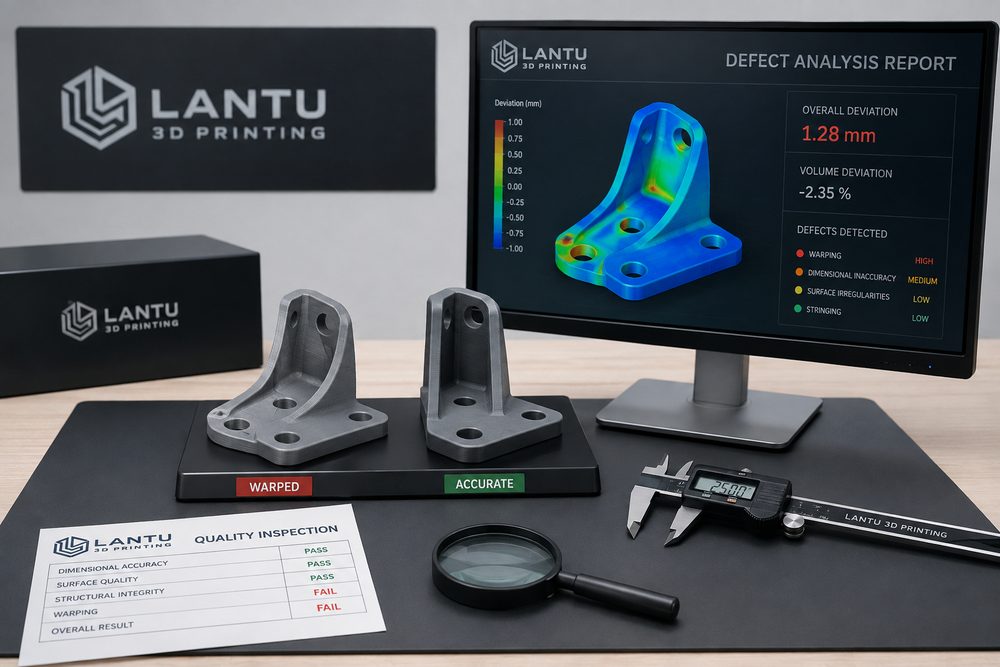
Giriş: Kusur analizi 3D baskıyı sezgiden kontrol edilebilirliğe taşır
3D baskıda parça oluşumunun başarısız olması veya kalite dalgalanmaları nadir değildir; ancak asıl önemli olan, kusurun kaynağını hızlıca tespit edebilmek ve önleyici bir mekanizma kurabilmektir. Çarpılma, çatlama, katman ayrılması, boşluklar, yüzey partikülleri, boyutsal sapmalar ve destek izleri; malzeme, model, ekipman, parametreler, ortam ya da son işlemlerden kaynaklanabilir. lantu3D, proje teslimlerinde kusur analizini yaşam döngüsü yönetimine dahil ederek tek seferlik bir başarısızlığı sonraki istikrarlı teslimatlar için bir deneyime dönüştürür.
Kusuru yalnızca “yazıcı kararsız” diye açıklamak çoğu zaman sorunu çözmez. Örneğin aynı deformasyon türü SLA'da kürlenme büzülmesi ve destek yerleşimiyle, SLS'de soğuma eğrisi ve parça dizilimiyle, FDM'de tabla yapışması, doluluk oranı ve ortam sıcaklığıyla, metal SLM'de ise artık gerilim ve tarama stratejisiyle ilişkili olabilir. Kusur analizi, kanıt zinciri üzerinden adım adım yapılmalıdır.
1. Yaygın kusurlar ve tipik nedenler
Çarpılma genellikle malzeme büzülmesi, ısı gradyanı ve yetersiz destekle ilişkilidir. FDM'de ABS malzeme kullanılırken ortam sıcaklığı dalgalanırsa köşe bölgeleri kolayca kalkabilir; SLS naylon parçalarında soğuma çok hızlı olursa geniş düz yüzeylerde hafif eğrilme görülebilir; metal parçalarda uzun ve ince geometriler yeterli destek ve ısıl işlem olmadan üretilirse referans kayması oluşabilir. Çatlama ve katman ayrılması çoğunlukla katmanlar arası bağlanma, baskı yönü ve yük yolu ile ilgilidir.
Yüzey kusurları; katman izleri, partiküller, destek izleri, boya akması ve toz kalıntıları gibi sorunları içerir. SLA parçalarında destek noktalarının çok sık olması temizleme işini artırır; çok az olması ise lokal deformasyona yol açabilir. SLS parçalarının yüzeyi doğal olarak tozumsu bir doku taşır ve bu görünüm kumlama veya vibrasyonlu finisaj ile iyileştirilebilir. Metal baskılarda yüzey pürüzlülüğü yüksektir; sızdırmazlık veya kaymalı geçme gerekiyorsa genellikle talaşlı imalat veya polisaj şart olur.
2. Boyutsal sapmaların inceleme mantığı
Boyutsal sapmalar önce genel ölçek sapması, yerel deformasyon sapması ve son işlem kaynaklı sapma olarak ayrılmalıdır. Genel sapma ekipman kalibrasyonundan, malzeme büzülme telafisinden veya dilimleme ayarlarından kaynaklanabilir; yerel sapma destek, yerleşim yönü ve ısı yoğunlaşmasıyla ilişkili olabilir; son işlem sapması ise çoğunlukla zımparalama, boya uygulaması, ısıl işlem ve insert montajı sırasında ortaya çıkar. Tek bir ölçüm noktası sorunu açıklamak için yeterli değildir; kritik delikler, referans yüzeyler, ince duvarlar ve uzun açıklık bölgeleri birlikte karşılaştırılmalıdır.
“Model ölçüsü - baskı sonrası ölçü - son işlem sonrası ölçü” kayıt tablosu oluşturulması önerilir. Baskı sonrası ölçüde sapma varsa öncelik süreç ve ekipman incelemesine verilmelidir; sapma yalnızca son işlemden sonra oluşuyorsa boya kalınlığı, zımparalama miktarı veya ısıl deformasyon incelenmelidir. Montaj parçalarında mastar, kumpas, koordinat ölçüm cihazı veya 3D tarama ile doğrulama yapılabilir; seçilecek yöntem proje hassasiyet gereksinimlerine göre belirlenmelidir.
3. Kusurlardan düzeltici önlemlere geçiş
Kusur düzeltimi hem geçici müdahaleyi hem de uzun vadeli önlemeyi içermelidir. Geçici müdahale, mevcut teslimatı kurtarmak için kullanılır; örneğin lokal dolgu, yeniden boya, delik büyütme, insert onarımı veya kritik parçayı yeniden basma gibi. Uzun vadeli önleme ise modeli değiştirmeyi, yerleşim yönünü ayarlamayı, desteği optimize etmeyi, malzemeyi değiştirmeyi, parametreleri güncellemeyi ya da ara kontroller eklemeyi gerektirir. Tekrarlayan kusurlar için çözüm, bireysel mühendis hafızasına değil proje bilgi tabanına dönüştürülmelidir.
Örneğin belirli bir ince cidarlı muhafazada köşe deformasyonu sürekli tekrarlıyorsa önlemler üç katmanda ele alınabilir: tasarım katmanında radyüs eklemek ve yerel takviye nervürleri koymak; süreç katmanında yerleşim yönünü değiştirmek ve destekleri artırmak; kontrol katmanında ise destek sökümü öncesi ve sonrası kritik kenar mesafelerini ölçmek. Bu çok katmanlı kontrol sayesinde kusur oranı, yalnızca baskı hassasiyetini artırmaktan daha kolay düşürülebilir.
4. Müşteri iletişiminde riskin şeffaflaştırılması
Kusur analizi yalnızca iç kalite aracı değil, aynı zamanda müşteri iletişim aracıdır. Ar-Ge numunelerinde küçük kusurlar doğrulama hedefini etkilemeyebilir; sunum parçalarında küçük yüzey kusurları kabul edilemez olabilir; fonksiyonel parçalarda ise iyi görünen bir yüzey, dayanımın güvenilir olduğu anlamına gelmez. Bu nedenle teslimattan önce kabul kriterleri netleştirilmelidir: hangi ölçülerin kritik olduğu, hangi yüzeylerin A sınıfı görünüm yüzeyi sayıldığı ve hangi bölgelerde destek izi ya da toz dokusuna izin verildiği açıkça belirtilmelidir.
lantu3D, karmaşık projelerde risk açıklaması ve doğrulama önerileri sunmayı önerir; örneğin önce küçük numune, yerel kesit parçası veya malzeme test kuponu hazırlanabilir. Böylece hem müşterinin karar riski azalır hem de tüm sorunların son teslim aşamasında ortaya çıkması önlenir.
Sonuç
Kusur analizinin değeri, izlenebilir, doğrulanabilir ve yeniden kullanılabilir bir iyileştirme döngüsü kurmasında yatar. Malzeme, model, süreç, ekipman, son işlem ve ölçümü birbirine bağlayarak lantu3D, müşterilerin tek bir numune üretiminden daha istikrarlı mühendislik teslimatlarına geçmesine yardımcı olabilir. Kusurlar tamamen ortadan kalkmayabilir; ancak tanımlanabilir, kontrol edilebilir ve bir sonraki projenin kesinliğine dönüştürülebilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.