
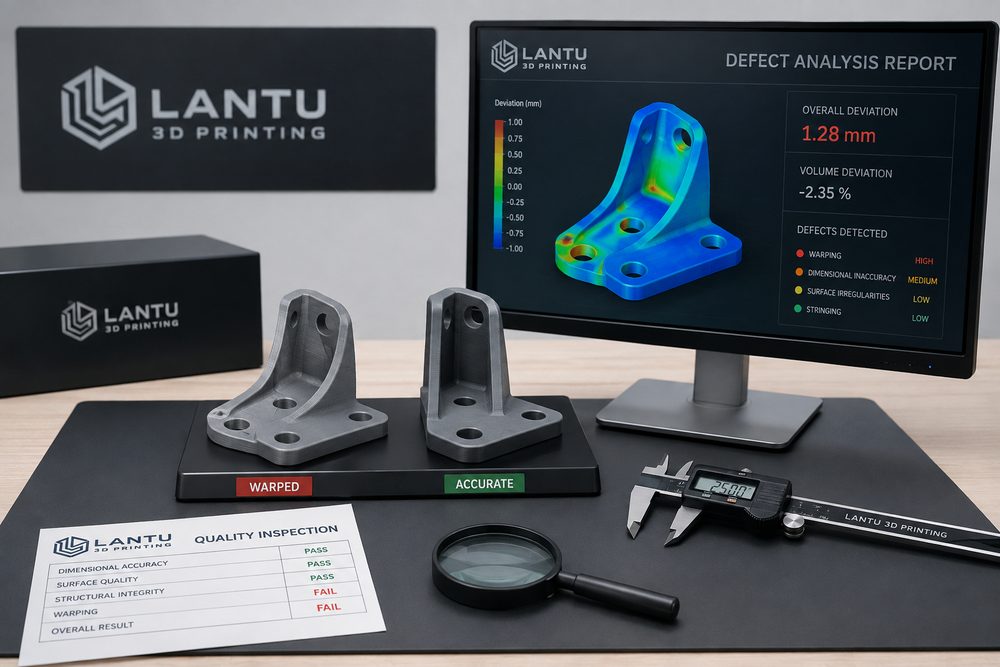
Introdução: a análise de defeitos leva a impressão 3D da experiência ao controle
Falhas de conformação ou oscilações de qualidade na impressão 3D não são raras, mas o que realmente importa é conseguir identificar rapidamente a origem do defeito e estabelecer mecanismos de prevenção. Empenamento, trincas, delaminação entre camadas, vazios, partículas na superfície, desvios dimensionais e marcas de suporte podem vir do material, do modelo, do equipamento, dos parâmetros, do ambiente ou do pós-processamento. Na Blauprint 3D, a análise de defeitos é incorporada à gestão do ciclo de vida do projeto para transformar uma falha pontual em experiência útil para entregas futuras e estáveis.
Se o defeito for atribuído apenas a “instabilidade da impressora”, muitas vezes o problema não será resolvido. Por exemplo, quando há deformação, em SLA ela pode estar ligada à contração de cura e à disposição dos suportes; em SLS, ao perfil de resfriamento e ao posicionamento das peças; em FDM, à adesão à plataforma, à taxa de preenchimento e à temperatura do ambiente; e em SLM de metal, a tensões residuais e à estratégia de varredura. A análise de defeitos precisa seguir uma cadeia de evidências, passo a passo.
1. Defeitos comuns e causas típicas
O empenamento costuma estar associado à contração do material, ao gradiente térmico e à falta de suporte. Se o ABS em FDM estiver sujeito a grandes variações de temperatura ambiente, as bordas tendem a levantar; se peças de nylon em SLS forem resfriadas rapidamente, estruturas de grandes placas podem apresentar leve curvatura; e se componentes metálicos alongados não tiverem suporte adequado e tratamento térmico, também podem ocorrer desvios de referência. Trincas e delaminação entre camadas estão mais ligadas à adesão entre camadas, à orientação de impressão e ao caminho da carga.
Os defeitos de superfície incluem marcas de camada, partículas, cicatrizes de suporte, escorrimento de tinta e resíduos de pó. Em peças de SLA, suportes muito densos aumentam o retrabalho, enquanto suportes em quantidade insuficiente podem causar deformações locais; em peças de SLS, a superfície naturalmente apresenta uma textura granulada que pode ser melhorada com jateamento ou tamboreamento; e em impressão de metal, a rugosidade superficial é mais alta, exigindo, quando há necessidade de vedação ou ajuste deslizante, usinagem ou polimento.
2. Lógica de investigação para desvios dimensionais
Os desvios dimensionais devem ser diferenciados entre desvio global de escala, desvio por deformação local e desvio introduzido pelo pós-processamento. O desvio global pode vir da calibração do equipamento, da compensação de contração do material ou dos parâmetros de fatiamento; o desvio local pode estar relacionado aos suportes, à direção de posicionamento e à concentração de calor; e o desvio de pós-processamento aparece com frequência em lixamento, pintura, tratamento térmico e instalação de insertos. Medir apenas um ponto dimensional não é suficiente para explicar o problema; é necessário comparar furos críticos, faces de referência, paredes finas e áreas de grande vão.
Recomenda-se criar uma tabela de registro com “dimensão do modelo — dimensão após a impressão — dimensão após o pós-processamento”. Se a dimensão já estiver desviada após a impressão, o foco deve ser o processo e o equipamento; se o desvio surgir apenas depois do pós-processamento, é preciso investigar a espessura da pintura, o volume removido no lixamento ou a deformação térmica. Para peças montáveis, podem ser usados calibradores tampão, paquímetros, máquina de medição por coordenadas ou escaneamento 3D para a verificação, de acordo com a precisão exigida pelo projeto.
3. Dos defeitos às medidas corretivas
A correção de defeitos deve incluir ações temporárias e prevenção de longo prazo. O tratamento temporário serve para salvar a entrega atual, como aplicação local de massa, nova pintura, alargamento de furos, reparo com inserto ou reimpressão de componentes críticos. Já a prevenção de longo prazo exige alterações no modelo, ajuste da orientação de posicionamento, otimização dos suportes, troca de material, atualização de parâmetros ou inclusão de inspeções intermediárias. Quando um defeito se repete, ele deve ser incorporado a uma base de conhecimento do projeto, em vez de depender da memória de um único engenheiro.
Por exemplo, se uma certa carcaça de parede fina apresenta repetidamente empenamento nas bordas, as medidas podem ser organizadas em três níveis: no nível de projeto, adicionar filetes e nervuras locais de reforço; no nível de processo, mudar a orientação de posicionamento e aumentar os suportes; e no nível de inspeção, medir as bordas críticas antes e depois da remoção dos suportes. Com esse controle em múltiplas camadas, a taxa de defeitos costuma cair com mais facilidade do que simplesmente aumentando a precisão de impressão.
4. Transparência de risco na comunicação com o cliente
A análise de defeitos não é apenas uma ferramenta interna de qualidade, mas também uma ferramenta de comunicação com o cliente. Para protótipos de P&D, defeitos moderados podem não comprometer o objetivo de validação; para peças de exposição, pequenas imperfeições de superfície podem ser inaceitáveis; e para peças funcionais, uma boa aparência não significa, necessariamente, resistência confiável. Por isso, antes da entrega, os critérios de aceitação devem ser claros: quais dimensões são críticas, quais superfícies são faces visuais de nível A e quais áreas podem aceitar marcas de suporte ou textura de pó.
A Blauprint 3D recomenda, em projetos complexos, oferecer explicações de risco e sugestões de validação, como produzir primeiro amostras pequenas, seções locais ou corpos de prova do material. Isso reduz o risco de decisão do cliente e evita que todos os problemas apareçam apenas no momento da entrega final.
Conclusão
O valor da análise de defeitos está em construir um ciclo fechado de melhoria que seja rastreável, verificável e reutilizável. Ao conectar material, modelo, processo, equipamento, pós-processamento e inspeção, a Blauprint 3D ajuda os clientes a evoluir de uma única amostra para uma entrega de engenharia mais estável. Os defeitos talvez não desapareçam por completo, mas podem ser identificados, controlados e convertidos em maior previsibilidade para o próximo projeto.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.