
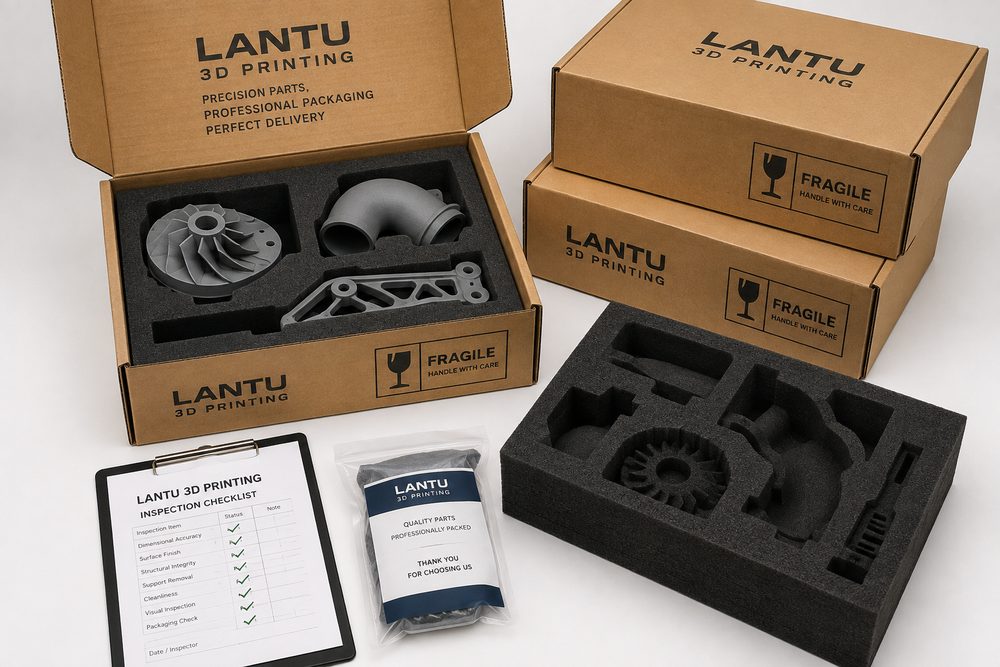
Einleitung: Warum bei der Auslieferung von 3D-Druckteilen nicht nur die Druckerfolgsquote zählt
In vielen 3D-Druck-Projekten richten Teams ihre Aufmerksamkeit vor allem auf Formgenauigkeit, Materialeigenschaften und das Ergebnis der Nachbearbeitung. Dabei wird der Einfluss von Verpackung und Transport auf die finale Abnahme häufig unterschätzt. Ein Harz-Optikteil mit 1,2 mm Wandstärke kann im Drucker zwar maßhaltig und mit intakter Lackoberfläche entstehen, doch wenn es auf dem Transportweg gequetscht oder gerieben wird, können bei der Ankunft dennoch Kantenabplatzungen, gebrochene Clips oder Kratzer an Positionierflächen auftreten. Für die von Blueprint3D betreuten Projekte zur Entwicklungsvalidierung, Kleinserienvorbereitung und zu Präsentationsmodellen ist Verpackung kein administrativer Schritt, sondern ein Teil der technischen Lieferkette.
Das Kernziel des Verpackungs- und Transportmanagements besteht nicht darin, einfach „dicker zu verpacken“, sondern ein Gleichgewicht zwischen Kosten, Volumen, Lieferzeit und Schutzwirkung herzustellen. Überverpackung erhöht Frachtkosten, Auspackaufwand und Umweltbelastung; unzureichender Schutz führt dagegen zu Nacharbeit, Ersatzlieferungen und Kundenbeschwerden. Ein bewährter Ansatz ist die Einteilung nach Teile-Risiko: Tragfähigkeit, Oberflächenklasse, Toleranzanforderungen, Materialsprödigkeit, Stückzahl und Anwendungsszenario bestimmen gemeinsam die Verpackungslösung.
1. Verpackungsklassen nach Teile-Risiko definieren
Die erste Kategorie sind Teile mit niedrigem Risiko, etwa PA12-Nylon-SLS-Bauteile, Montagehalterungen mit einer Wandstärke von mehr als 2,5 mm oder Vorrichtungen, die keine hochglänzende Oberfläche benötigen. Diese Teile verfügen in der Regel über eine gute Schlagfestigkeit und eignen sich für eine Kombination aus Einzelbeutel, staubschützendem Verpackungsmaterial und Standardkarton. Zu beachten ist jedoch, dass Nylonoberflächen eine leichte Pulveranmutung aufweisen; wenn sie mit dunkel lackierten Teilen gemeinsam verpackt werden, kann es zu Oberflächenverschmutzung kommen. Daher sollten auch hier Materialzonen getrennt werden.
Die zweite Kategorie sind funktionale Muster mit mittlerem Risiko, etwa Teile mit Gewindebolzen, dünnwandigen Clips, Kragarmen oder lokal bearbeiteten Flächen. Solche Bauteile sollten einzeln in Fächer unterteilt, in EPE-Schaum geschlitzt oder mithilfe von Wabenpappe positioniert werden; wichtige Flächen dürfen keinen direkten Kontakt mit hartem Karton haben. Für Montage- und Dichtflächen können zusätzlich abziehbare Schutzfolien oder weiche Zwischenlagen eingesetzt werden. Bei der Bearbeitung solcher Aufträge führt Blueprint3D üblicherweise vor dem Verpacken eine „Transportlage“-Bewertung durch, um sicherzustellen, dass die Belastungsrichtung nicht auf Clips, scharfe Kanten oder schlanke Stützen konzentriert wird.
Die dritte Kategorie sind hochwertige Sichtteile und transparente Harzteile, darunter lackierte Modelle, Demonstrationsprototypen, transparente Abdeckungen und dünnwandige, komplexe Freiformflächen. Bei diesen Teilen geht es neben der Stoßfestigkeit auch um die Kontrolle von Reibung, Staub, Temperatur, Luftfeuchtigkeit und Lichteinwirkung. Empfehlenswert ist eine Umhüllung mit Vliesstoff oder weicher Folie, die außen zusätzlich durch maßgefertigten Schaum fixiert wird. Transparente Teile sollten nicht direkt mit Klebeband beklebt werden, um Kleberückstände zu vermeiden. Bei Teilen mit höherem Stückwert oder längerer Vorlaufzeit sollten Fotos vom Verpackungsprozess erstellt und die Verpackungsstufe dokumentiert werden.
2. Das Verpackungsdesign muss zur 3D-Druck-Technologie passen
Die Transportrisiken unterscheiden sich je nach Verfahren deutlich. SLA-Photopolymerteile zeigen feine Details, haben aber bei manchen Materialien nur begrenzte Zähigkeit; dünne Stege, Kanten und Spitzen sind bei einem Sturz daher besonders gefährdet. SLS-Nylonteile sind zäher, doch ungefärbte oder helle Teile ziehen leicht Staub an und müssen entsprechend vor Verschmutzung geschützt werden. SLM-Metallteile sind zwar hochfest, können aber mit ihren scharfen Kanten andere Bauteile oder Verpackungsmaterialien beschädigen; deshalb sind Kantenentgratung und Einzelisolierung erforderlich. FDM-Großteile weisen deutlich sichtbare Schichtlinien auf; wenn sie entlang der Schichttrennung belastet werden, steigt das Risiko lokaler Delamination.
Die Verpackungsentwicklung sollte daher schon in der CAD-Phase mitgedacht werden. Muss ein Teil über eine längere Strecke transportiert werden, können in nicht funktionsrelevanten Bereichen temporäre Verstärkungsrippen, Transportstützen oder abnehmbare Schutzrahmen ergänzt werden, die nach der Ankunft vom Kunden oder vom Service entfernt werden. Bei dünnwandigen Gehäusen empfiehlt es sich, im Modell temporäre Stützblöcke zu integrieren, um Verformungen während des Transports zu verringern. Bei mehrteiligen Montageprototypen sollten bewegliche Elemente in Mittelstellung fixiert werden, damit Transportvibrationen keine unnötige Abnutzung von Achsstiften verursachen.
3. Transportverifikation: Mit geringem Aufwand das Serienrisiko senken
Wenn eine Bestellung mehr als 20 Teile umfasst, der Einzelwert hoch ist oder das Ziel weit entfernt liegt, sollte eine vereinfachte Transportverifikation durchgeführt werden. Übliche Methoden sind ein 30-cm-Sturztest über Kanten, eine horizontale Vibrationssimulation, ein Druck-/Lasttest des Kartons sowie eine Nachkontrolle nach dem Auspacken. Nicht jedes Projekt benötigt eine laborähnliche ISTA-Prüfung; zumindest sollte jedoch intern verifiziert werden, dass die Verpackung im normalen Paketumschlag nicht versagt.
Bei der Verifikation sollten drei Kennzahlen dokumentiert werden: ob das Teil beschädigt wurde, ob die Oberfläche Kratzer aufweist und ob sich die Position gelockert hat. Wenn ein Teil im Karton deutlich Spiel hat, sollten die Begrenzungsstrukturen verbessert werden, anstatt lediglich mehr Füllmaterial hinzuzufügen. Füllmaterial kann abfedern, ersetzt aber keine Positionierung. Für Kleinserien empfiehlt es sich, zunächst 1 bis 3 Teile probezuverpacken und testweise zu versenden, bevor die Ergebnisse auf die gesamte Bestellung übertragen werden.
4. Etiketten, Stücklisten und Rückverfolgbarkeit machen die Wareneingangskontrolle effizienter
Verpackung und Transport sollen nicht nur die Teile schützen, sondern dem Kunden auch helfen, den Lieferumfang schnell zu prüfen. Jeder Außenkarton sollte Projekt-ID, Stückzahl, Hinweis auf Zerbrechlichkeit, Öffnungsrichtung und Kontaktdaten enthalten; die Innenverpackung sollte mit der Packliste übereinstimmen, damit der Kunde nicht jedes Teil manuell mit der Modelldatei vergleichen muss. Für Teile eines Projekts, die sich optisch ähneln, aber unterschiedliche Abmessungen besitzen, empfehlen sich QR-Codes oder Nummernlabels mit Verknüpfung zu Material, Verfahren, Nachbearbeitung und Prüfprotokoll.
Blueprint3D legt besonderen Wert auf eine durchgängige Steuerung des gesamten Ablaufs von der digitalen Vorlage bis zur physischen Auslieferung. Daher sollten Verpackungslabels mit den Produktionsdaten verknüpft sein. Nach Erhalt kann der Kunde anhand der Nummer den Druckchargen, die Nachbearbeitung und die Qualitätskontrolle zurückverfolgen. Falls beim Transport Schäden auftreten, lässt sich schnell erkennen, ob die Ursache im Verpackungsdesign, beim Transportunternehmen oder in der Bauteilkonstruktion selbst liegt – statt auf verstreute Kommunikation angewiesen zu sein.
5. Kostenkontrolle: Schutzwirkung ist nicht automatisch besser, wenn sie höher ist
Die Verpackungskosten setzen sich in der Regel aus Materialkosten, Arbeitsaufwand, Volumengewicht und Verwaltungszeit zusammen. Für einzelne Muster kann maßgefertigter Schaum sinnvoll sein; bei 100 risikoarmen Nylonteilen kann eine zu aufwendige Sonderlösung die Verpackungskosten jedoch über das notwendige Maß hinaus treiben. Empfehlenswert ist, die Verpackungskosten im Bereich von 2 % bis 8 % des Auftragswerts zu halten; bei hochwertigen Präsentationsteilen oder grenzüberschreitendem Versand kann dieser Anteil angemessen erhöht werden.
Wiederverwendbare Verpackung ist ebenfalls eine Option, die berücksichtigt werden sollte. Für Kunden mit regelmäßigen Folgeaufträgen können Mehrwegkisten, austauschbare Schaum-Inlays und standardisierte Etikettenfelder entwickelt werden. Das senkt langfristig die Kosten und reduziert zugleich den Zeitaufwand für die wiederholte Verpackungsentwicklung. Für Geschäftskunden sorgt eine stabile Verpackungsnorm zudem für weniger Aufwand beim Wareneingang und für effizientere interne Abläufe.
Fazit
Verpackung und Transport von 3D-Druckteilen sind kein nachgelagerter Zusatzschritt, sondern ein technischer Bestandteil der Produktrealisierung. Durch Risikoklassifizierung, Prozessanpassung, Transportverifikation, Rückverfolgbarkeit per Etikett und Kostenkontrolle können Unternehmen Bruch-, Fehl- und Nacharbeitsquoten deutlich senken. Blueprint3D empfiehlt, die Anforderungen an Verpackung und Transport bereits in die Projektbewertung aufzunehmen, damit jedes aus einem digitalen Modell entstandene physische Teil den Kunden nachvollziehbar, prüfbar und wiederverwendbar erreicht.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.