
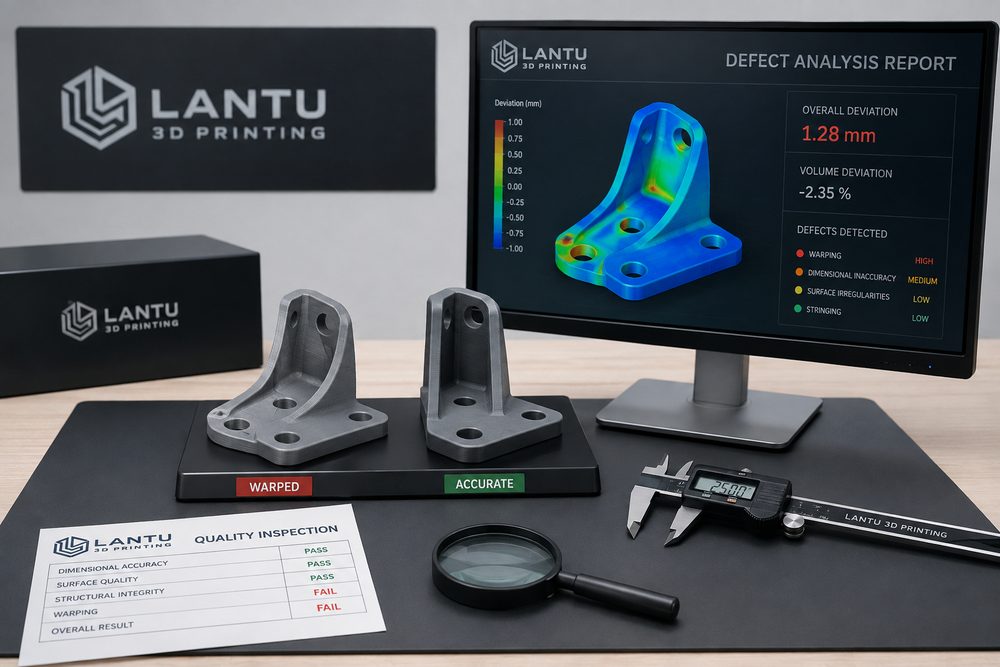
Pengenalan: Analisis kecacatan menjadikan pencetakan 3D daripada berasaskan pengalaman kepada boleh dikawal
Kegagalan pembentukan atau turun naik kualiti dalam pencetakan 3D bukanlah perkara yang jarang berlaku, tetapi yang lebih penting ialah sama ada punca kecacatan dapat dikenal pasti dengan cepat dan mekanisme pencegahan dapat dibina. Warping, retak, pengelupasan antara lapisan, rongga, partikel pada permukaan, sisihan saiz dan kesan sokongan boleh berpunca daripada bahan, model, peralatan, parameter, persekitaran atau pasca-pemprosesan. Blueprints 3D memasukkan analisis kecacatan ke dalam pengurusan kitaran hayat projek supaya satu kegagalan dapat ditukar menjadi pengalaman untuk penghantaran seterusnya yang lebih stabil.
Jika kecacatan hanya disandarkan pada alasan “mesin pencetak tidak stabil”, masalah selalunya tidak akan selesai. Sebagai contoh, walaupun sama-sama melibatkan ubah bentuk, SLA mungkin berkaitan dengan pengecutan pengawetan dan susun atur sokongan, SLS mungkin berkaitan dengan lengkung penyejukan dan kedudukan komponen, FDM pula boleh dipengaruhi oleh lekatan platform, kadar infill dan suhu persekitaran, manakala SLM logam mungkin melibatkan tegasan baki dan strategi pengimbasan. Analisis kecacatan perlu dilakukan langkah demi langkah berdasarkan rantaian bukti.
1. Kecacatan lazim dan punca tipikal
Warping biasanya berkait dengan pengecutan bahan, kecerunan haba dan sokongan yang tidak mencukupi. Jika bahan ABS dalam FDM mengalami turun naik suhu persekitaran yang besar, bahagian penjuru mudah terangkat; jika komponen nilon SLS disejukkan terlalu cepat, struktur plat besar boleh mengalami lenturan ringan; bagi komponen logam yang berbentuk memanjang, jika sokongan dan rawatan haba tidak disusun dengan munasabah, ia juga boleh menyebabkan anjakan datum. Retak dan pengelupasan antara lapisan pula sering berkaitan dengan ikatan lapisan, arah pencetakan dan laluan beban.
Kecacatan permukaan termasuk kesan lapisan, partikel, parut sokongan, aliran cat yang meleleh dan sisa serbuk. Pada bahagian SLA, titik sokongan yang terlalu padat akan menambah kerja kemasan, manakala sokongan yang terlalu sedikit boleh menyebabkan ubah bentuk setempat; pada bahagian SLS, permukaan secara semula jadi mempunyai rasa berpartikel daripada serbuk, jadi rawatan seperti sandblasting atau penggilungan diperlukan untuk memperbaiki rupa; bagi pencetakan logam, kekasaran permukaan biasanya lebih tinggi, dan jika memerlukan pengedapan atau padanan gelangsar, pemesinan atau penggilapan lazimnya wajib dilakukan.
2. Logik pemeriksaan sisihan saiz
Sisihan saiz perlu dibezakan terlebih dahulu antara sisihan skala keseluruhan, sisihan ubah bentuk setempat dan sisihan yang diperkenalkan oleh pasca-pemprosesan. Sisihan keseluruhan mungkin berpunca daripada penentukuran peralatan, pampasan pengecutan bahan atau parameter slicing; sisihan setempat mungkin berkaitan dengan sokongan, arah kedudukan dan kepekatan haba; manakala sisihan pasca-pemprosesan sering berlaku akibat pengamplasan, penyemburan, rawatan haba dan pemasangan sisipan. Mengukur hanya satu titik saiz tidak mencukupi untuk menerangkan masalah; sebaliknya, kawasan seperti lubang kritikal, permukaan datum, dinding nipis dan rentang panjang perlu dipilih untuk perbandingan.
Disyorkan untuk membina jadual rekod “saiz model — saiz selepas cetak — saiz selepas pasca-pemprosesan”. Jika sisihan sudah wujud selepas pencetakan, fokus pemeriksaan perlu pada proses dan peralatan; jika sisihan hanya muncul selepas pasca-pemprosesan, fokus perlu pada ketebalan salutan semburan, jumlah pengamplasan atau ubah bentuk akibat rawatan haba. Bagi komponen pemasangan, gauge plug, vernier caliper, mesin ukur koordinat tiga dimensi atau pengimbasan 3D boleh digunakan untuk pengesahan, bergantung pada keperluan ketepatan projek.
3. Daripada kecacatan kepada tindakan pembetulan
Pembetulan kecacatan perlu merangkumi pengendalian sementara dan pencegahan jangka panjang. Pengendalian sementara digunakan untuk menyelamatkan penghantaran semasa, seperti tampalan setempat, penyemburan semula, pembesaran lubang, pembaikan sisipan atau mencetak semula komponen utama. Pencegahan jangka panjang pula memerlukan pengubahsuaian model, pelarasan arah kedudukan, pengoptimuman sokongan, penukaran bahan, kemas kini parameter atau penambahan pemeriksaan pertengahan. Bagi kecacatan yang berulang, ia perlu dibentuk menjadi pangkalan pengetahuan projek, bukannya bergantung pada ingatan seorang jurutera sahaja.
Sebagai contoh, jika sejenis perumah berdinding nipis berulang kali mengalami ubah bentuk pada penjuru, langkah boleh dibahagikan kepada tiga lapisan: pada lapisan reka bentuk, tambah fillet dan rusuk pengukuhan setempat; pada lapisan proses, ubah arah kedudukan dan tambah sokongan; pada lapisan pemeriksaan, ukur jarak tepi kritikal sebelum dan selepas penanggalan sokongan. Melalui kawalan berlapis, kadar kecacatan biasanya lebih mudah dikurangkan berbanding hanya menaikkan ketepatan pencetakan.
4. Ketelusan risiko dalam komunikasi dengan pelanggan
Analisis kecacatan bukan sahaja alat kualiti dalaman, tetapi juga alat komunikasi dengan pelanggan. Bagi sampel penyelidikan dan pembangunan, kecacatan ringan mungkin tidak menjejaskan matlamat pengesahan; bagi komponen pameran, cela permukaan kecil pun mungkin tidak boleh diterima; bagi komponen berfungsi, rupa yang baik tidak semestinya menunjukkan kekuatan yang boleh dipercayai. Oleh itu, sebelum penghantaran, kriteria penerimaan perlu dinyatakan dengan jelas: saiz manakah yang kritikal, permukaan manakah yang merupakan permukaan rupa A, dan kawasan manakah yang masih dibenarkan mempunyai kesan sokongan atau tekstur serbuk.
Blueprints 3D mengesyorkan agar dalam projek yang kompleks, kenyataan risiko dan cadangan pengesahan disediakan, contohnya membuat sampel kecil terlebih dahulu, komponen keratan setempat atau kupon ujian bahan. Kaedah ini bukan sahaja mengurangkan risiko keputusan pelanggan, tetapi juga mengelakkan semua masalah daripada muncul hanya pada titik penghantaran akhir.
Rumusan
Nilai analisis kecacatan terletak pada pembinaan gelung penambahbaikan yang boleh dikesan semula, boleh disahkan dan boleh diguna semula. Dengan menghubungkan bahan, model, proses, peralatan, pasca-pemprosesan dan pemeriksaan, Blueprints 3D dapat membantu pelanggan bergerak daripada pembuatan sampel sekali jadi kepada penghantaran kejuruteraan yang lebih stabil. Kecacatan mungkin tidak dapat dihapuskan sepenuhnya, tetapi ia boleh dikenal pasti, dikawal dan ditukar menjadi kepastian untuk projek seterusnya.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.