
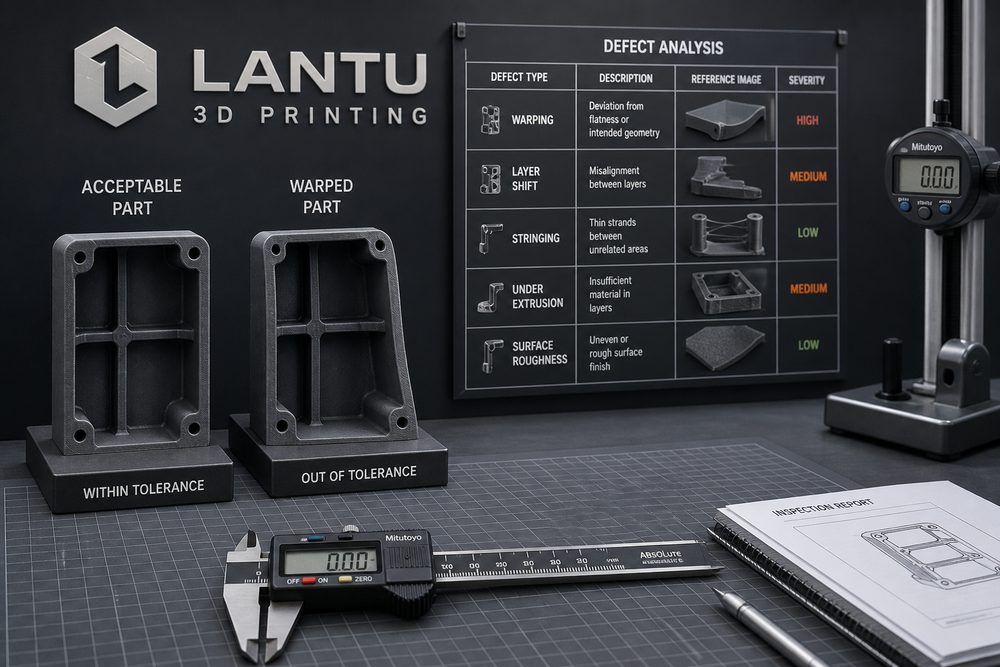
Einleitung: Fehlermanagement muss sich von der Ergebnisbewertung zur Ursachenprävention verlagern
Die Analyse und Vermeidung von 3D-Druckfehlern ist kein einzelner Prozessschritt, sondern ein System aus Anforderungsklärung, Modellbewertung, Material- und Prozessauswahl, Produktionsplanung bis hin zur Auslieferungsabnahme. Für eine Plattform wie lantu3D, die das gesamte Lebenszyklusmanagement und die Umsetzung von der Zeichnung bzw. dem Design bis zur physischen Auslieferung abdeckt, muss der Wandel vom bloßen Ergebnisurteil zur Ursachenprävention in messbare, rückverfolgbare und kontinuierlich verbesserbare Arbeitspakete zerlegt werden: Sind die Eingabedateien vollständig, sind die kritischen Maße gekennzeichnet, sind Materialcharge und Maschinenparameter nachvollziehbar, und können Prüfnachweise die Entscheidungen des Kunden stützen? Nur wenn diese Informationen früh im Projekt verankert werden, hängen Angebote, Musterteile, Kleinserien und Qualitätsrückkopplung später nicht von spontanen Einzelurteilen ab.
In der Praxis verstehen Unternehmen die Analyse und Vermeidung von 3D-Druckfehlern oft als Spezialkompetenz einer einzelnen Rolle, doch tatsächlich entsteht das Ergebnis aus der Zusammenarbeit über alle Prozessschritte hinweg. Ein scheinbar einfaches Bauteil kann gleichzeitig die Wahl einer Schichtdicke von 0,1 bis 0,2 mm, Maßhaltigkeit im Bereich von ±0,2 mm, die Behandlung von Stützpunkten, das Risiko thermischer Verformung, das Ziel für die Oberflächenrauheit sowie die Schutzverpackung für den Transport betreffen. Ohne eine einheitliche Methode häufen sich Nacharbeiten häufig erst kurz vor der Auslieferung an.
1. Fehler klassifizieren und rückverfolgbare Aufzeichnungen aufbauen
Zuerst muss eine klare technische Ausgangsbasis geschaffen werden. Zu Projektbeginn sollten Verwendungszweck des Bauteils, Belastungsrichtung, Montagebeziehung, optische Qualitätsstufe und Liefermenge bestätigt und in Prozessparameter übersetzt werden. Ein Funktionsprüfteil legt beispielsweise den Fokus stärker auf Festigkeit und Maßstabilität, ein Ausstellungsbauteil auf Textur, Farbe und Oberflächenhomogenität, und Kleinserienteile auf Stückkosten, Taktzeit und Chargenkonstanz. Unterschiedliche Ziele erfordern unterschiedliche Material- und Prozesskombinationen; eine einzige Erfahrungsregel reicht dafür nicht aus.
Es empfiehlt sich, die wichtigsten Parameter in einer Projektkarte festzuhalten: empfohlenes Material, Bauteilorientierung, Schichtdickenbereich, Toleranzen kritischer Maße, Anforderungen an die Nachbearbeitung, Prüfmethoden und Risikostufe. Bei SLA-Kunstharzteilen sind Verzug dünnwandiger Bereiche, Stützspuren und die Sprödigkeitsänderung nach der UV-Nachhärtung zu beachten; bei SLS-Nylonteilen stehen Pulvererneuerungsrate, Porosität und gleichmäßige Färbung im Vordergrund; bei Metallteilen aus SLM müssen Restspannungen, Wärmebehandlungsregime und Bearbeitungszugaben an kritischen Bohrungspositionen besonders sorgfältig gesteuert werden.
2. Probleme entlang von Design, Material, Maschine, Parametern und Umgebung eingrenzen
Die Ursachenanalyse darf nicht bei einer Ergebnisbeschreibung wie „Druck fehlgeschlagen“ stehen bleiben, sondern muss auf die fünf Dimensionen Design, Material, Maschine, Parameter und Bedienung zurückgeführt werden. So kann Rissbildung beispielsweise aus abrupten Wandstärkenänderungen, inneren Spannungsspitzen oder einem ungeeigneten Wärmebehandlungskurvenverlauf resultieren; Bohrungsabweichungen können durch die Bauausrichtung, unzureichende Steifigkeit der Stützstrukturen oder eine unklare Bezugsfläche für die Nachbearbeitung entstehen; ungleichmäßige Oberflächen können gleichzeitig mit der Stützgeometrie, dem Strahlmittel, dem Polierpfad sowie den Reinigungs- und Trocknungsbedingungen zusammenhängen.
lantu3D legt im Projektmanagement besonderen Wert auf die Beweiskette: Slice-Screenshots, Maschinencharge, Materialcharge, Kernparameter, Prozessfotos und Prüfdaten werden aufbewahrt. Der Nutzen besteht nicht nur in der Nachverfolgung von Verantwortlichkeiten, sondern vor allem darin, dass die nächste Designoptimierung auf belastbaren Daten beruht. So ist es oft wirksamer, die lokale Wandstärke von 1,0 mm auf 1,5 mm zu erhöhen, Überhänge auf unter 45° zu begrenzen oder auf der Rückseite großer Flächen Verstärkungsrippen hinzuzufügen, als einfach nur die Maschine zu wechseln.
3. Vorbeugungsmaßnahmen in Prozessprüfung und Erstmusterfreigabe integrieren
Ein umsetzbarer Plan sollte Prozess, Rollen und Abnahmekriterien klar definieren. Auf Prozessebene kann eine Sechs-Schritte-Methode verwendet werden: „Anforderungsprüfung — DFAM-Designprüfung — Prozessprüfung — Prototypenvalidierung — Freigabe vor Serienstart — Auslieferungsreview“. Auf Rollenebene sollten Design, Prozessplanung, Produktion, Qualitätssicherung und Projektleitung an den kritischen Punkten gemeinsam beteiligt sein. Bei der Abnahme sollten neben den Abmessungen auch optische Qualitätsstufe, Montageprüfung, Festigkeitsnachweis, Verpackungszustand und Kundenfeedback erfasst werden.
Bei Projekten in kleinen und mittleren Stückzahlen empfiehlt sich eine abgestufte Steuerung: Stufe A für sicherheitsrelevante oder montagekritische Bauteile mit Erstmusterprüfung und vollständiger Prüfung kritischer Maße; Stufe B für Funktionsprüfteile mit Stichprobenprüfung und Montageverifikation; Stufe C für Ausstellungs- oder Präsentationsteile mit Fokus auf Oberflächen- und Farbkonsistenz. Durch die Einstufung werden Ressourcen zielgerichteter eingesetzt, und der Kunde kann Kosten- und Qualitätsgrenzen besser nachvollziehen.
4. Mit einer Fehlerdatenbank die Stabilität in der Serie erhöhen
Der am leichtesten übersehene Teil der Umsetzung ist der Review-Mechanismus. Nach jedem Projekt sollten tatsächlicher Zeitaufwand, Fehlversuche, Gründe für Nacharbeit, Änderungswünsche des Kunden und die endgültigen Parameter dokumentiert werden, damit Einmalerfahrungen in einen organisatorischen Wissensbestand überführt werden. In wiederkehrenden Branchen wie medizinischen Hilfsmitteln, Automobilvorrichtungen, Gehäusen für Unterhaltungselektronik und Luft- und Raumfahrt-Prototypen können diese Review-Daten Materialbibliotheken, Parameterbibliotheken, Risikolisten und Angebotsvorlagen bilden.
Gleichzeitig sollte 3D-Druck nicht einfach als „schnell irgendein Teil herstellen“ verstanden werden. Sein Kernwert liegt darin, Validierungszyklen zu verkürzen, die Hürde für komplexe Geometrien zu senken und Design-, Fertigungs-, Prüf- und Auslieferungsdaten miteinander zu verknüpfen. Wenn Unternehmen die Analyse und Vermeidung von 3D-Druckfehlern in standardisierte Abläufe integrieren, kann 3D-Druck vom Prototyping-Werkzeug zu einer stabilen digitalen Fertigungskompetenz werden.
Fazit
Ziel der Fehleranalyse ist nicht, das Scheitern zu erklären, sondern zu verhindern, dass derselbe Fehler erneut auftritt. Für Fachleute der Branche liegt der eigentliche Wettbewerbsvorteil nicht im Besitz einer bestimmten Maschine, sondern darin, unter komplexen Anforderungen schnell zu urteilen, stabil umzusetzen und Erfahrungen kontinuierlich zu dokumentieren. lantu3D wird weiterhin rund um Designbewertung, Material- und Prozessauswahl, Produktionsmanagement und Auslieferungsvalidierung umfassende Unterstützung vom Entwurf bis zum fertigen Bauteil bieten.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.