
Inleiding: defectanalyse maakt 3D-printen beheersbaar in plaats van op gevoel
Mislukte prints of kwaliteitswisselingen bij 3D-printen zijn niet ongebruikelijk, maar de echte vraag is of de oorzaak van een defect snel kan worden vastgesteld en of er een preventiemechanisme kan worden opgebouwd. Kromtrekken, scheuren, laagafscheiding, poriën, oppervlaktedeeltjes, maatafwijkingen en steunnaden kunnen allemaal voortkomen uit materiaal, model, machine, parameters, omgeving of nabewerking. Bluprint 3D neemt defectanalyse op in het levenscyclusbeheer van projecten, zodat een eenmalige mislukking kan worden omgezet in ervaring voor stabiele volgende leveringen.
Als een defect alleen wordt toegeschreven aan “een onstabiele printer”, wordt het probleem vaak niet opgelost. Neem vervorming als voorbeeld: bij SLA kan dit samenhangen met uithardingskrimp en de positionering van supports; bij SLS met de afkoelcurve en de plaatsing van onderdelen; bij FDM met hechting aan het bouwplatform, de infill en de omgevingstemperatuur; en bij metaalprinten met SLM kan restspanning en de scanstrategie een rol spelen. Defectanalyse moet stap voor stap worden uitgevoerd op basis van een duidelijke bewijsreeks.
1. Veelvoorkomende defecten en typische oorzaken
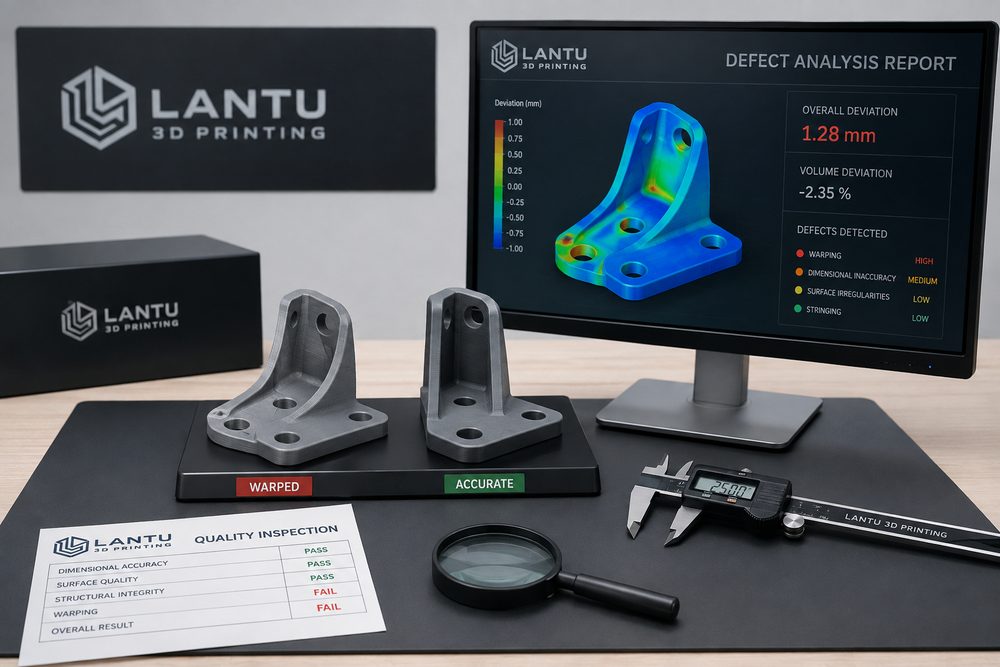
Kromtrekken hangt meestal samen met krimp van het materiaal, temperatuurgradiënten en onvoldoende support. Als ABS-materiaal bij FDM wordt geprint in een omgeving met sterke temperatuurschommelingen, kunnen hoeken gemakkelijk omhoog komen. Een nylon onderdeel dat met SLS te snel afkoelt, kan bij grote vlakke vormen lichte buiging vertonen. Een langwerpig metalen onderdeel zonder geschikte support en warmtebehandeling kan bovendien een verschuiving in referentiematen veroorzaken. Scheuren en laagafscheiding zijn vaak gekoppeld aan de hechting tussen lagen, de printoriëntatie en het belastingpad.
Oppervlaktedefecten omvatten laaglijnen, deeltjes, steunnaden, druipers van coating en restpoeder. Bij SLA zorgt een te dichte ondersteuning voor extra nabewerking, terwijl te weinig support lokale vervorming kan veroorzaken. SLS-onderdelen hebben van nature een korrelige poedertextuur, die met stralen of trommelen kan worden verbeterd. Metaalprints hebben vaak een hogere oppervlakteruwheid; als afdichting of glijdende passing vereist is, is verspaning of polijsten meestal noodzakelijk.
2. De logica achter het onderzoeken van maatafwijkingen
Bij maatafwijkingen moet eerst onderscheid worden gemaakt tussen een globale schaalafwijking, een lokale vervormingsafwijking en een afwijking die door nabewerking is veroorzaakt. Een globale afwijking kan voortkomen uit machinekalibratie, compensatie voor materiaalkrimp of slicer-instellingen. Lokale afwijkingen hangen vaak samen met support, printoriëntatie en warmteconcentratie. Afwijkingen na nabewerking komen meestal door schuren, spuiten, warmtebehandeling of het plaatsen van inserts. Alleen één maatpunt meten is onvoldoende om het probleem te verklaren; het is beter om kritische gaten, referentievlakken, dunne wanden en lange overspanningen met elkaar te vergelijken.
Het is aan te raden een register bij te houden met “modelmaat — maat na printen — maat na nabewerking”. Als de maat al na het printen afwijkt, ligt de focus op proces en machine. Als de afwijking pas na nabewerking ontstaat, moet worden gekeken naar de dikte van de coating, de hoeveelheid schuurwerk of vervorming door warmtebehandeling. Voor assemblageonderdelen kunnen voelermaten, schuifmaten, coördinatenmeetinstrumenten of 3D-scans worden gebruikt, afhankelijk van de nauwkeurigheidseisen van het project.
3. Van defect naar corrigerende maatregel
Correctie van defecten moet zowel tijdelijke maatregelen als lange-termijnpreventie omvatten. Tijdelijke maatregelen zijn bedoeld om een lopende levering te redden, zoals lokaal plamuren, opnieuw spuiten, gaten ruimer maken, inserts herstellen of het kritieke onderdeel opnieuw printen. Langetermijnpreventie vereist aanpassingen aan het model, wijziging van de printoriëntatie, optimalisatie van supports, materiaalverandering, parameterupdates of extra tussentijdse inspecties. Bij defecten die steeds terugkeren, moet er een projectkennisbank worden opgebouwd in plaats van te vertrouwen op het geheugen van één engineer.
Als een bepaald dunwandig omhulsel herhaaldelijk kromtrekt aan de randen, kan de oplossing in drie lagen worden verdeeld: op ontwerp-niveau worden afrondingen en lokale verstevigingsribben toegevoegd; op procesniveau wordt de printoriëntatie gewijzigd en worden extra supports geplaatst; op inspectieniveau worden de kritieke afstanden vóór en na het verwijderen van supports apart gemeten. Met controle op meerdere niveaus daalt het defectpercentage vaak gemakkelijker dan wanneer alleen de printnauwkeurigheid wordt verhoogd.
4. Risicotransparantie in de communicatie met klanten
Defectanalyse is niet alleen een intern kwaliteitsinstrument, maar ook een hulpmiddel in de communicatie met klanten. Voor R&D-prototypes kan een lichte onvolkomenheid de validatiedoelen vaak niet beïnvloeden; voor displaymodellen kan zelfs een kleine oppervlaktedefect al onacceptabel zijn; en voor functionele onderdelen betekent een mooi uiterlijk niet automatisch dat de sterkte betrouwbaar is. Daarom moeten de acceptatiecriteria vóór levering duidelijk worden vastgelegd: welke afmetingen kritisch zijn, welke vlakken A-klasse zichtvlakken zijn en welke zones steunnaden of poedertextuur mogen hebben.
Bluprint 3D adviseert bij complexe projecten om een risicoverklaring en verificatieadvies te geven, bijvoorbeeld door eerst een proefstuk, een lokale doorsnede of een materiaalteststuk te maken. Zo wordt het besluitvormingsrisico voor de klant verlaagd en wordt voorkomen dat alle problemen pas op het moment van eindlevering zichtbaar worden.
Conclusie
De waarde van defectanalyse ligt in het opbouwen van een traceerbare, verifieerbare en herbruikbare verbetercyclus. Door materiaal, model, proces, machine, nabewerking en inspectie met elkaar te verbinden, kan Bluprint 3D klanten helpen om van een eenmalig prototype naar een stabielere engineeringlevering te groeien. Defecten verdwijnen misschien nooit volledig, maar ze kunnen wel worden herkend, beheerst en omgezet in meer zekerheid voor het volgende project.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.