
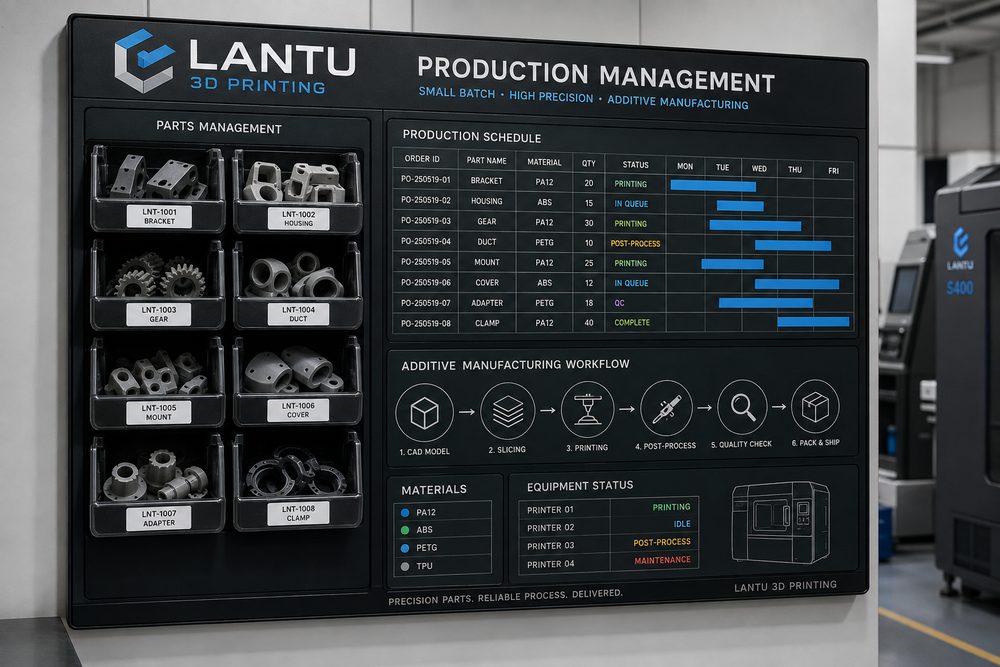
Einleitung: Warum Kleinserien mehr Management erfordern als Einzelteile
Im 3D-Druck-Service besteht das Hauptziel bei einem Einzelteil meist darin, Struktur, Optik oder Montagebeziehungen zu überprüfen. Bei der Kleinserienproduktion hingegen müssen zwischen Dutzenden und Hunderten von Teilen Maßhaltigkeit, stabile Lieferungen und kontrollierbare Kosten gewährleistet werden. Viele Projekte laufen in der Musterphase scheinbar problemlos, doch sobald die Kleinserie startet, treten Warteschlangen, Rückstände in der Nachbearbeitung, steigende Nacharbeitsquoten und chaotische Verpackungs- und Zählvorgänge auf. Die Ursache liegt nicht in unzureichender Maschinenleistung, sondern in einem fehlenden Taktsteuerungsansatz vom Auftragszuschnitt bis zur Liefernachbereitung.
Blueprint3D legt den Schwerpunkt auf das gesamte Lebenszyklusmanagement von der Konstruktion über die Fertigung bis zur physischen Auslieferung. Bei Kleinserien sollte die Plattform nicht nur „Druck abgeschlossen“ erfassen, sondern auch die freigegebene Prozessversion, die Chargennummer, kritische Maße, den Nachbearbeitungsstatus und die Versandcharge. Nur wenn diese Informationen zu einem geschlossenen Kreislauf verbunden werden, erhalten Kunden ein stabiles Liefererlebnis.
1. Auftragszerlegung: Aus „Menge“ werden steuerbare Produktionseinheiten
Der erste Schritt in der Kleinserienfertigung ist nicht das sofortige Einplanen auf Maschinen, sondern die Zerlegung des Auftrags in mehrere Produktionseinheiten. Empfehlenswert ist eine Aufteilung nach Material, Verfahren, Farbe, Nachbearbeitung, Genauigkeitsstufe und Liefertermin. Wenn ein Kunde beispielsweise 80 Gehäuseteile bestellt, davon 50 Stück aus SLS-PA12 in Naturweiß, 20 Stück schwarz gefärbt und 10 Stück lackiert, sollte dies nicht als ein einfacher 80er-Auftrag betrachtet werden, sondern mindestens in drei Fertigungsrouten aufgeteilt werden.
Für jede Produktionseinheit sollte eine Prozessversionsnummer festgelegt werden. Diese Versionsnummer umfasst die Modelldatei, die Ausrichtung, die Schichtdicke, Vorgaben zu Füllung oder Wandstärke, Hinweise zur Nachbearbeitung und die Prüfkriterien. Wenn der Kunde während der Produktion beispielsweise Bohrungen oder Oberflächenanforderungen ändert, muss die alte Version eingefroren und eine neue Version angelegt werden, damit innerhalb derselben Charge keine Teile nach unterschiedlichen Standards gemischt werden.
2. Taktberechnung: Die Lieferversprechen an den Engpass koppeln
Die Lieferzeit von Kleinserien im 3D-Druck wird in der Regel durch den Engpass bestimmt. Bei SLA-Projekten liegt der Engpass oft in der Reinigung, der Nachhärtung und der Lackierung; bei SLS-Projekten eher in der Abkühlung, dem Entpulvern und dem Färben; bei Metall-SLM-Projekten häufig in Wärmebehandlung, Drahterodieren, Sandstrahlen und Maßprüfung. Wer nur auf Basis der reinen Druckzeit kalkuliert, wird in der Praxis meist zu optimistische Liefertermine versprechen.
Es empfiehlt sich, eine Standard-Taktliste aus „Druckzeit + Abkühl-/Aushärtezeit + Nachbearbeitungszeit + Prüfzeit + Verpackungszeit“ zu erstellen. Wenn beispielsweise eine Charge PA12-Teile 14 Stunden Druckzeit benötigt, 8 Stunden abkühlen muss, 2 Stunden entpulvert wird, 6 Stunden für Färben und Trocknen benötigt und 3 Stunden für Stichprobe und Verpackung anfallen, dann liegt der realistisch planbare Mindestzyklus nicht bei 14 Stunden, sondern bei mehr als 33 Stunden. Werden mehrere Aufträge auf derselben Maschine eingeplant, müssen zusätzlich Pulverwechsel, Reinigung und ein Störungspuffer berücksichtigt werden.
3. Planungsmethode: Kleinserie bedeutet nicht, alles so früh wie möglich zu starten
Eine sinnvolle Planung muss Maschinenauslastung und Liefer-Risiko ausbalancieren. Bei Pulverbettsystemen sollten möglichst Teile mit demselben Material, derselben Farbe und ähnlicher Bauhöhe in einem Build-Job kombiniert werden, um die Kammerauslastung zu verbessern und Wechsel in der Nachbearbeitung zu reduzieren. Bei SLA oder DLP empfiehlt es sich, nach Harztyp, Genauigkeitsanforderungen und Belastung der Reinigungsbäder zu planen, um häufige Materialwechsel und damit verbundene Kontamination oder längere Reinigungszeiten zu vermeiden.
Für die Planung kann eine dreistufige Priorisierung verwendet werden: Stufe eins sind Aufträge mit bestätigtem Liefertermin und freigegebenen Daten; Stufe zwei sind Aufträge, die auf Kundenfreigabe warten, bei denen das Material aber bereits vorbereitet ist; Stufe drei sind Projekte, die noch in der Designanpassung stehen. Projekte ohne Freigabe sollten keine kritischen Maschinenzeiten blockieren, da Kundenänderungen sonst leicht zu Einschüben und Nacharbeit führen.
4. WIP-Board: Jedes Teil braucht einen Status, nicht nur ein Ergebnis
Kleinserienaufträge benötigen ein visuelles Board. Empfohlen werden mindestens folgende Status: Dateiprüfung, Angebotsfreigabe, Prozessprogrammierung, Druck läuft, Abkühlen/Aushärten, Stützstrukturen entfernen/Entpulvern, Oberflächenbearbeitung, Maßprüfung, Verpackung bereit für Versand, versendet. Jeder Status sollte Verantwortliche, Startzeit und eine Notiz zu Abweichungen enthalten. Bei Aufträgen mit mehreren Bauteilen sollten außerdem die fertiggestellte Menge, die nachzuarbeitende Menge und die auf Kundenfreigabe wartende Menge erfasst werden.
Wenn etwa bei einer Charge von 60 Gehäusen nach dem Entfernen der Stützstrukturen an 6 Teilen im Bereich der Rastnasen eine Weißfärbung auftritt, wird das Problem bei einem bloßen Status „Nachbearbeitung abgeschlossen“ erst bei der Endkontrolle oder beim Wareneingang des Kunden sichtbar. Wird der Status jedoch bis zu „Abweichung beim Entfernen der Stützstrukturen, Bewertung ausstehend“ verfeinert, können Ingenieure rechtzeitig beurteilen, ob die Stützpunkte zu groß, die Aushärtung unzureichend oder die Wandstärke zu gering ist und entscheiden, ob neu gedruckt oder lokal nachgearbeitet werden muss.
5. Qualitätsknoten: Stichproben an die kritischen Risikopunkte legen
Kleinserien erfordern nicht an jedem Teil eine komplexe Prüfung, aber an den risikoreichen Stellen müssen Qualitätsknoten gesetzt werden. Empfohlen wird bei der Erstmusterprüfung die Kontrolle von Optik, kritischen Maßen, Passung und Material-/Farbfreigabe; die laufende Stichprobe dient der Überwachung der Chargenkonstanz; die Endstückprüfung hilft, Maschinenabweichungen oder Nachbearbeitungsfehler zu erkennen. Bei Funktionsteilen sollten kritische Bohrungen, Rastnasen, Positionen von Gewindeeinsätzen und die Ebenheit von Dichtflächen in die Prüfliste aufgenommen werden.
Der Stichprobenumfang kann nach Risiko festgelegt werden. Für normale Präsentationsteile sind 10 % bis 20 % ausreichend; bei montagefähigen Funktionsteilen empfiehlt sich nach einer 100-prozentigen Erstmusterfreigabe eine Stichprobe von 20 % bis 30 %; bei medizinischen, luftfahrtbezogenen oder hochwertigen Vorrichtungsprojekten sollten strengere Dokumentationsanforderungen gemäß Kundenqualitätsvereinbarung eingehalten werden. Die Blueprint3D-Plattform kann diese Knoten als Projektvorlagen speichern und so den Abstimmungsaufwand bei jedem neuen Auftrag reduzieren.
6. Liefer-Review: Jede Charge stabiler machen als die vorherige
Nach Abschluss jedes Kleinserienauftrags sollten mindestens drei Kennzahlen ausgewertet werden: Abweichung zwischen geplanter und tatsächlicher Laufzeit, Verhältnis von Nacharbeit/Neudruck und Kundenfeedback. Liegt die tatsächliche Laufzeit mehr als 20 % über dem Plan, sollte analysiert werden, ob Maschinenwarteschlangen, Rückstände in der Nachbearbeitung, verzögerte Kundenfreigaben oder Logistikprobleme die Ursache waren. Häufen sich Nacharbeiten bei derselben Bauteilfamilie, sollten die Konstruktionsrichtlinien für Wandstärke, Stützstruktur oder Montagespiel angepasst werden.
Der Wert der Nachbereitung liegt darin, Projekterfahrung in wiederverwendbare Regeln zu überführen. Ein Beispiel wäre: „Bei der Kleinserienproduktion von dünnwandigen PA12-Rastnasen sollte der Radius am Fuß der Rastnase mindestens 0,8 mm betragen, und vor dem Färben muss die Rückfederung geprüft werden.“ Solche konkreten Erfahrungen sind deutlich hilfreicher als allgemeine Hinweise wie „auf die Festigkeit achten“.
Fazit
Der Schlüssel zum Produktionsmanagement bei Kleinserien im 3D-Druck liegt darin, Auftragszerlegung, Prozessfreigabe, Engpass-Taktung, Prioritätenplanung, WIP-Status, Qualitätsknoten und Liefer-Review miteinander zu verknüpfen. Der Wert von Blueprint3D besteht nicht nur im Drucken selbst, sondern darin, Konstruktionsdaten zuverlässig in lieferbare, rückverfolgbare und reproduzierbare physische Produkte zu überführen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.