
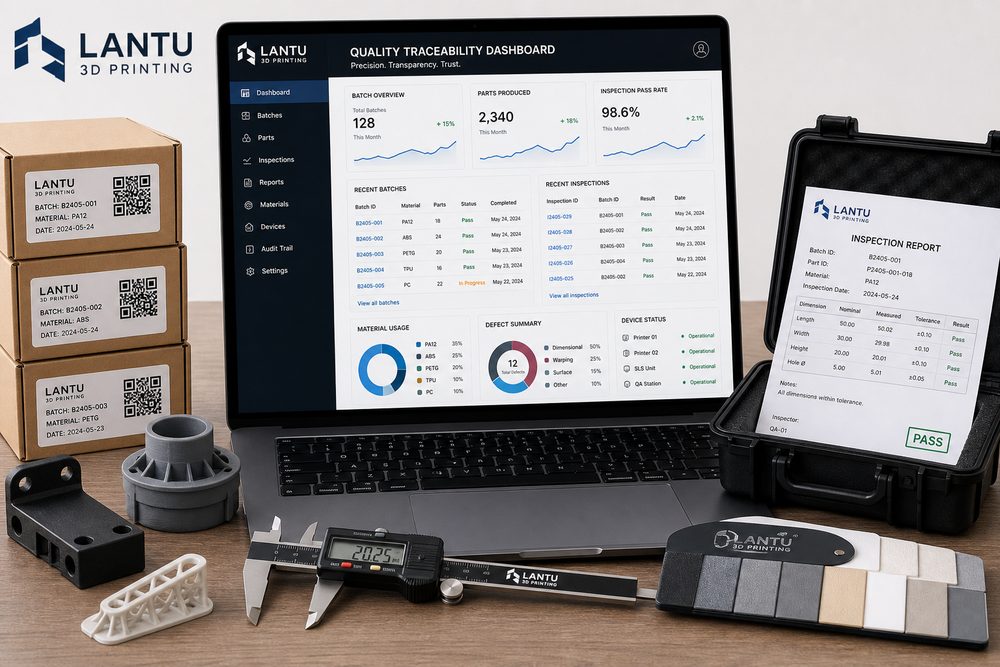
Einleitung: Warum kleine Liefermengen noch mehr Rückverfolgbarkeit brauchen
Im 3D-Druck nehmen Kunden oft an, dass kleine Stückzahlen flexiblere Prozesse und einfachere Aufzeichnungen erlauben. Aus der Projekterfahrung von Blaupause 3D zeigt sich jedoch: Bei der Auslieferung von 10, 50 oder 200 Funktionsbauteilen treten Versionenvermischung, unklare Materialchargen und unterschiedliche Nachbearbeitungsbedingungen besonders häufig auf. Vor allem bei SLS-Nylon, SLA-Harz und metallischen SLM-Teilen können unterschiedliche Maschinen, verschiedene Bauraumorientierungen sowie unterschiedliche Nachhärtungs- oder Wärmebehandlungschargen spürbare Abweichungen bei Maßhaltigkeit, Festigkeit und Oberflächenzustand verursachen. Qualitätsrückverfolgbarkeit dient nicht dazu, im Nachhinein Schuldige zu suchen, sondern Designdateien, Prozessparameter, Prüfergebnisse und Lieferchargen miteinander zu verknüpfen, damit jede Nachbestellung, jede Reklamation und jede Ursachenanalyse nachvollziehbar bleibt.
I. Rückverfolgbare Objekte: von der Modelldatei bis zum Verpackungsetikett
Ein wirksames Rückverfolgbarkeitssystem sollte mindestens fünf Arten von Informationen abdecken. Erstens die Konstruktionsdaten, also die Quellversionen von STL-, STEP- oder OBJ-Dateien, kritische Maße, Wandstärken, Montageabstände und die Freigabeprotokolle des Kunden. Zweitens der Prozesspfad, etwa bei SLS-Nylonteilen die Schichtdicke von 0,10 bis 0,12 mm, das Verhältnis der Pulverauffrischung, die Bauteilorientierung und die Abkühlzeit; bei SLA-Harzteilen die Schichtdicke von 0,05 bis 0,10 mm, die Stützstrategie und die Dauer der Nachhärtung; bei Metallbauteilen die Pulverbatch-Nummer, Laserleistung, Scanabstand und Wärmebehandlungskurve. Drittens Maschine und Bedienzeit, mindestens mit Maschinen-ID, Auftragsnummer, Startzeit, Endzeit und Bedienpersonal. Viertens Nachbearbeitung und Prüfung, einschließlich Entpulvern, Reinigen, Sandstrahlen, Färben, Schleifen sowie Aufzeichnungen aus CMM- oder Messschiebermessungen. Fünftens die Verpackungs- und Versandetiketten, idealerweise eine Charge pro Karton, ein Code pro Teil oder ein Code pro Beutel, damit die Lieferkette am Auslieferungspunkt nicht abreißt.
II. Typische Bruchstellen: Warum sich Qualitätsprobleme oft schwer eingrenzen lassen
Eine fehlende Rückverfolgbarkeit entsteht meist nicht, weil gar keine Daten erfasst wurden, sondern weil diese Daten nicht miteinander verknüpft sind. Ein klassisches Problem ist ein chaotisches Dateimanagement: Der Kunde sendet final, final2 oder bestätigte Endversionen, und wenn die Produktion die Version nicht einfriert, lässt sich bei späteren Maßabweichungen kaum noch feststellen, ob das Modell geändert, das Slicing fehlerhaft oder das Teil während der Produktion verformt wurde. Eine zweite Bruchstelle ist die fehlende Bindung von Materialchargen an den Auftrag, etwa wenn ein PA12-Nylonprojekt über zwei Nachfüllungen von Pulver läuft und Zustand des Pulvers sowie Auffrischungsanteil nicht dokumentiert werden; dann lassen sich Unterschiede in der Maßstabilität nicht erklären. Eine dritte Bruchstelle ist ausgelagerte oder in Teilprozessen durchgeführte Nachbearbeitung: Wenn Strahldruck, Färbetemperatur oder Nachhärtedauer nicht protokolliert werden, wird aus einer Oberflächenbeschwerde schnell eine subjektive Debatte. Eine vierte Bruchstelle ist das Umverpacken: Werden Kleinteile zusammen versendet und das Etikett nennt nur den Projektnamen, nicht aber Charge und Stückzahl, kann der Kundendienst selbst mit Fotos die Ursache nicht schnell eingrenzen.
III. Die Rückverfolgbarkeits-Tabelle nach Blaupause 3D: Welche Felder erfasst werden sollten
Es empfiehlt sich, für jedes Projekt einen sechsteiligen Datensatz aus Auftrag, Datei, Job, Charge, Prüfung und Versand aufzubauen. Der Auftragsabschnitt enthält Kundennummer, Einsatzzweck, Menge, Liefertermin und Risikostufe. Der Dateiabschnitt enthält Hash-Wert, Versionsnummer, Freigabezeitpunkt und Screenshots der kritischen Maße. Der Job-Abschnitt enthält Material, Verfahren, Maschine, Schichtdicke, Bauraumorientierung und Stützstrategie. Der Chargenabschnitt enthält Materialcharge, Produktionszeit, Bedienpersonal, ungeplante Stillstände und Angaben zu Nacharbeit. Der Prüfabschnitt enthält Stichprobenquote, Messmittel, Ist-Werte der kritischen Maße, visuelle Bewertung und Fotos. Der Versandabschnitt enthält Verpackungsart, Kartonnummer, Sendungsnummer und Packliste. Für Funktionsbauteile sollten kritische Maße mindestens mit AQL 1,5 oder gemäß Kundenvereinbarung geprüft werden; für Montagebauteile sollten Probeeinbau-Fotos oder -Videos aufbewahrt werden; für Sichtteile sollten Farbabweichung, Textur und Vorher-Nachher-Bilder der Oberflächenbehandlung dokumentiert werden.
IV. Digitale Umsetzung: Rückverfolgbarkeit darf keine Zusatzlast werden
Ein Rückverfolgbarkeitssystem muss nicht mit einem komplexen MES beginnen. Kleine Teams können zunächst mit einheitlichen Benennungsregeln, QR-Code-Etiketten, Cloud-Tabellen und Vorlagen für Ordnerstrukturen eine Grundkette aufbauen. Entscheidend ist, dass Aufzeichnungen an den Prozessschritten entstehen und nicht erst am Ende des Projekts nachgetragen werden. Bei Auftragseingang wird eine Projektnummer erzeugt, bei der Konstruktionsfreigabe die Dateiversion eingefroren, beim Slicing die Jobnummer verknüpft, nach der Produktion werden Fotos automatisch oder manuell hochgeladen, nach der Prüfung die kritischen Maße erfasst und vor dem Versand die Chargenetiketten gedruckt. Bei Folgeaufträgen sollte das System den vorherigen Prozesspfad direkt kopieren und darauf hinweisen, ob sich Materialcharge, Maschinenstatus oder Nachbearbeitungsbedingungen verändert haben. So steigen Effizienz und Prozesssicherheit, während das Risiko sinkt, sich auf bloßes Gedächtnis zu verlassen.
V. Der geschäftliche Nutzen von Rückverfolgbarkeit
Der Wert der Qualitätsrückverfolgbarkeit zeigt sich in drei Bereichen. Erstens sinken die Kommunikationskosten: Wenn ein Kunde meldet, dass eine bestimmte Charge von Rastnasen zu stramm sitzt, kann das Team innerhalb von 30 Minuten Dateiversion, Materialcharge und Prüfprotokoll lokalisieren, statt Chatverläufe zu durchsuchen. Zweitens unterstützt sie die kontinuierliche Verbesserung: Zeigt die Auswertung, dass bestimmte dünnwandige Teile bei vertikaler Orientierung stärker verziehen, kann die Bauraumorientierung angepasst oder der Vorschlag für Verstärkungsrippen ergänzt werden. Drittens stärkt sie das Vertrauen der Kunden, besonders bei Gehäusen für Medizintechnik, Robotik-Vorrichtungen oder Validierungsteilen für die Automobilindustrie. Dort zählt nicht nur der Stückpreis, sondern vor allem, ob der Lieferant stabil reproduzieren, Abweichungen erklären und Verantwortung für die Lieferung übernehmen kann.
Fazit
Qualitätsrückverfolgbarkeit im 3D-Druck ist kein Instrument, das nur große Fabriken brauchen, sondern eine Grundfähigkeit für kleine Stückzahlen, hohe Variantenvielfalt und schnelle Lieferungen. Blaupause 3D empfiehlt Unternehmen, mit der Freigabe von Dateiversionen, der Erfassung von Prozessparametern, Chargenetiketten und Prüfdaten zu beginnen und schrittweise eine nachvollziehbare, auswertbare und wiederverwendbare Lieferkette aufzubauen. Wenn Rückverfolgbarkeit ein fester Teil des Tagesgeschäfts wird, ist ein Qualitätsproblem nicht mehr nur ein After-Sales-Druck, sondern auch eine Chance für Prozessoptimierung und eine stärkere Kundenbeziehung.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.