
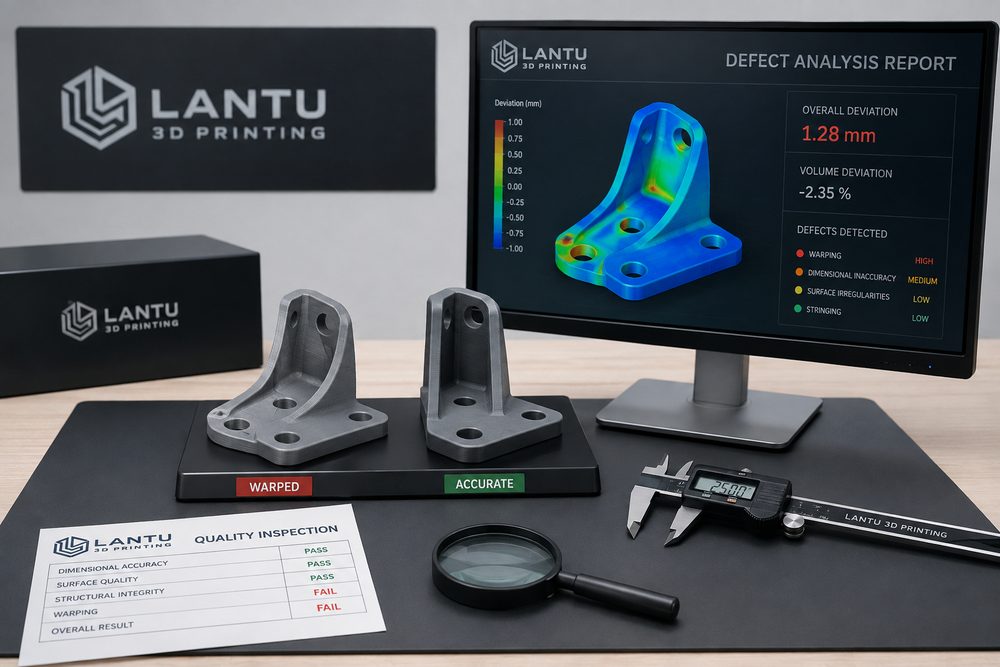
บทนำ: การวิเคราะห์ข้อบกพร่องทำให้งานพิมพ์ 3D จากการพึ่งประสบการณ์สู่การควบคุมได้
ความล้มเหลวในการขึ้นรูปหรือความผันผวนด้านคุณภาพของงานพิมพ์ 3D ไม่ใช่เรื่องแปลก แต่สิ่งสำคัญจริงๆ คือจะวินิจฉัยแหล่งที่มาของข้อบกพร่องได้รวดเร็วเพียงใด และจะสร้างกลไกป้องกันได้หรือไม่ การโก่งงอ การแตกร้าว การแยกชั้น รูพรุน อนุภาคบนผิว รอยเบี่ยงเบนของขนาด และรอยจากโครงพยุง ล้วนมีสาเหตุมาจากวัสดุ โมเดล เครื่องจักร พารามิเตอร์ สภาพแวดล้อม หรือกระบวนการหลังการพิมพ์ ทั้งนี้ Blueprints 3D ได้นำการวิเคราะห์ข้อบกพร่องเข้าไว้ในการจัดการตลอดอายุโครงการ เพื่อเปลี่ยนความล้มเหลวเพียงครั้งเดียวให้กลายเป็นประสบการณ์สำหรับการส่งมอบที่เสถียรในครั้งต่อไป
หากสรุปข้อบกพร่องเพียงว่า “เครื่องพิมพ์ไม่เสถียร” มักจะไม่สามารถแก้ปัญหาได้ ตัวอย่างเช่น ความบิดเบี้ยวแบบเดียวกันนี้ ใน SLA อาจเกี่ยวข้องกับการหดตัวจากการบ่มและการจัดวางโครงพยุง ใน SLS อาจเกี่ยวข้องกับเส้นโค้งการเย็นตัวและตำแหน่งวางชิ้นงาน ส่วนใน FDM อาจเกี่ยวกับการยึดติดกับแท่นพิมพ์ อัตราการเติม และอุณหภูมิแวดล้อม ขณะที่ SLM สำหรับโลหะอาจเกี่ยวข้องกับความเค้นตกค้างและกลยุทธ์การสแกน การวิเคราะห์ข้อบกพร่องจึงต้องไล่ตรวจทีละขั้นตามห่วงโซ่หลักฐาน
1. ข้อบกพร่องที่พบบ่อยและสาเหตุทั่วไป
การโก่งงอมักเกี่ยวข้องกับการหดตัวของวัสดุ ความต่างของอุณหภูมิ และการรองรับที่ไม่เพียงพอ สำหรับ ABS ในงาน FDM หากอุณหภูมิแวดล้อมผันผวนมาก บริเวณมุมจะยกตัวขึ้นได้ง่าย สำหรับชิ้นงานไนลอนแบบ SLS หากเย็นตัวเร็วเกินไป โครงสร้างแผ่นขนาดใหญ่ก็อาจเกิดการงอเล็กน้อย ส่วนชิ้นส่วนโลหะที่มีรูปทรงยาว หากไม่มีการรองรับและการอบชุบความร้อนที่เหมาะสม ก็อาจเกิดการคลาดเคลื่อนของแนวอ้างอิงได้ การแตกร้าวและการแยกชั้นมักสัมพันธ์กับการยึดเกาะระหว่างชั้น ทิศทางการพิมพ์ และเส้นทางของแรงที่กระทำ
ข้อบกพร่องบนพื้นผิวรวมถึงลายชั้น อนุภาค รอยจากโครงพยุง น้ำยาพ่นไหลเยิ้ม และเศษผงที่ตกค้าง ชิ้นงาน SLA ที่มีจุดรองรับหนาแน่นเกินไปจะทำให้การเก็บงานยุ่งยากขึ้น แต่หากจุดรองรับน้อยเกินไปก็อาจทำให้เกิดการเสียรูปเฉพาะจุด ชิ้นงาน SLS มีลักษณะผิวที่เป็นเม็ดจากผงโดยธรรมชาติ จึงมักต้องปรับสภาพด้วยการพ่นทรายหรือขัดกลิ้ง ส่วนงานพิมพ์โลหะมีความหยาบผิวค่อนข้างสูง หากต้องการความแน่นหนาในการซีลหรือการประกอบแบบเลื่อนลื่น มักจำเป็นต้องผ่านการตัดแต่งด้วยเครื่องจักรหรือการขัดเงา
2. แนวทางตรวจสอบความคลาดเคลื่อนของขนาด
การตรวจสอบความคลาดเคลื่อนของขนาดควรแยกให้ออกก่อนว่าเป็นความคลาดเคลื่อนแบบสเกลรวม การบิดเบี้ยวเฉพาะจุด หรือความคลาดเคลื่อนที่เกิดจากงานหลังการพิมพ์ ความคลาดเคลื่อนแบบรวมอาจเกิดจากการคาลิเบรตเครื่อง การชดเชยการหดตัวของวัสดุ หรือพารามิเตอร์การสไลซ์ ความคลาดเคลื่อนเฉพาะจุดอาจสัมพันธ์กับโครงพยุง ทิศทางการวางชิ้นงาน และการสะสมความร้อน ส่วนความคลาดเคลื่อนจากหลังการพิมพ์มักพบในงานขัด พ่นสี อบความร้อน และการติดตั้งอินเสิร์ต การวัดเพียงจุดเดียวไม่เพียงพอที่จะสรุปปัญหา ควรเลือกตรวจสอบบริเวณรูสำคัญ ระนาบอ้างอิง ผนังบาง และช่วงยาวที่มีระยะพาดมาก
แนะนำให้จัดทำตารางบันทึก “ขนาดของโมเดล—ขนาดหลังพิมพ์—ขนาดหลังงานหลังการพิมพ์” หากขนาดหลังพิมพ์เพี้ยนแล้ว ให้เน้นตรวจสอบกระบวนการและเครื่องจักร หากขนาดเพี้ยนหลังงานหลังการพิมพ์เท่านั้น ให้ตรวจสอบความหนาของสี ปริมาณการขัด หรือการบิดตัวจากอบความร้อน สำหรับชิ้นส่วนประกอบ สามารถใช้เกจปลั๊ก เวอร์เนียร์คาลิเปอร์ เครื่องวัดพิกัดสามมิติ หรือการสแกน 3 มิติในการตรวจยืนยัน โดยเลือกวิธีการตรวจให้สอดคล้องกับข้อกำหนดด้านความแม่นยำของโครงการ
3. จากข้อบกพร่องสู่มาตรการแก้ไข
การแก้ไขข้อบกพร่องควรรวมทั้งการจัดการเฉพาะหน้าและการป้องกันระยะยาว การจัดการเฉพาะหน้าใช้เพื่อกู้การส่งมอบในปัจจุบัน เช่น การอุดเฉพาะจุด การพ่นสีใหม่ การขยายรู การซ่อมอินเสิร์ต หรือการพิมพ์ชิ้นส่วนสำคัญใหม่ ส่วนการป้องกันระยะยาวจำเป็นต้องปรับโมเดล เปลี่ยนทิศทางการวาง ปรับปรุงโครงพยุง เปลี่ยนวัสดุ อัปเดตพารามิเตอร์ หรือเพิ่มจุดตรวจระหว่างกระบวนการ หากข้อบกพร่องเกิดซ้ำ ควรสรุปเป็นฐานความรู้ของโครงการ ไม่ใช่พึ่งความจำของวิศวกรเพียงคนเดียว
ตัวอย่างเช่น หากเปลือกชิ้นงานผนังบางเกิดการโก่งที่มุมซ้ำๆ สามารถแบ่งมาตรการออกเป็น 3 ชั้น ได้แก่ ชั้นการออกแบบเพิ่มรัศมีมุมและครีบเสริมเฉพาะจุด ชั้นกระบวนการเปลี่ยนทิศทางการวางและเพิ่มโครงพยุง และชั้นการตรวจสอบวัดระยะขอบสำคัญทั้งก่อนและหลังการเอาโครงพยุงออก ด้วยการควบคุมหลายชั้นเช่นนี้ อัตราข้อบกพร่องมักลดลงได้ง่ายกว่าการเพิ่มความละเอียดการพิมพ์เพียงอย่างเดียว
4. การสื่อสารความเสี่ยงกับลูกค้าอย่างโปร่งใส
การวิเคราะห์ข้อบกพร่องไม่เพียงเป็นเครื่องมือคุณภาพภายใน แต่ยังเป็นเครื่องมือสื่อสารกับลูกค้าอีกด้วย สำหรับชิ้นงานต้นแบบเพื่อวิจัยและพัฒนา ข้อบกพร่องเล็กน้อยอาจไม่กระทบต่อเป้าหมายการทดสอบ สำหรับชิ้นงานโชว์ ความบกพร่องเล็กน้อยบนพื้นผิวก็อาจเป็นสิ่งที่ยอมรับไม่ได้ ขณะที่สำหรับชิ้นงานใช้งานจริง ผิวที่ดูดีไม่ได้หมายความว่าความแข็งแรงจะเชื่อถือได้เสมอไป ดังนั้นก่อนส่งมอบควรกำหนดเกณฑ์การยอมรับให้ชัดเจนว่า ขนาดใดเป็นขนาดสำคัญ พื้นผิวใดเป็นผิวแสดงผลระดับ A และบริเวณใดที่อนุญาตให้มีรอยจากโครงพยุงหรือพื้นผิวลายผงได้
Blueprints 3D แนะนำให้โครงการที่ซับซ้อนมีการระบุความเสี่ยงและข้อเสนอแนะในการยืนยัน เช่น เริ่มจากชิ้นงานตัวอย่าง ชิ้นงานตัดขวางเฉพาะจุด หรือชิ้นทดสอบวัสดุ วิธีนี้ช่วยลดความเสี่ยงในการตัดสินใจของลูกค้า และหลีกเลี่ยงไม่ให้ปัญหาทั้งหมดไปรวมกันจนแสดงออกในช่วงส่งมอบขั้นสุดท้าย
สรุป
คุณค่าของการวิเคราะห์ข้อบกพร่องอยู่ที่การสร้างวงจรปรับปรุงที่สามารถตรวจสอบย้อนกลับได้ ยืนยันได้ และนำกลับมาใช้ซ้ำได้ เมื่อเชื่อมโยงวัสดุ โมเดล กระบวนการ เครื่องจักร งานหลังการพิมพ์ และการตรวจสอบเข้าด้วยกัน Blueprints 3D จึงสามารถช่วยลูกค้าก้าวจากการทำชิ้นงานตัวอย่างครั้งเดียวไปสู่การส่งมอบทางวิศวกรรมที่เสถียรกว่าเดิม ข้อบกพร่องอาจไม่หายไปหมด แต่สามารถระบุ ควบคุม และเปลี่ยนให้เป็นความแน่นอนสำหรับโครงการถัดไปได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง