
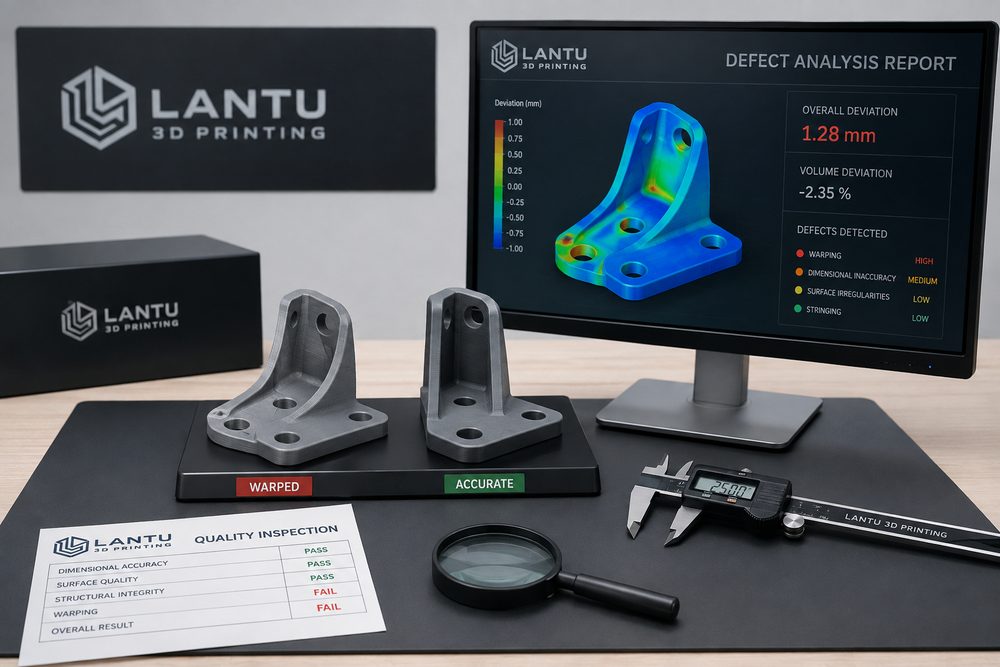
引言:缺陷分析让3D打印从经验走向可控
3D打印成型失败或质量波动并不罕见,但真正重要的是能否快速判断缺陷来源并建立预防机制。翘曲、开裂、层间剥离、孔洞、表面颗粒、尺寸偏差和支撑痕,都可能来自材料、模型、设备、参数、环境或后处理。蓝图三维在项目交付中把缺陷分析纳入生命周期管理,以便把一次失败转化为后续稳定交付的经验。
如果只把缺陷归因于“打印机不稳定”,往往无法解决问题。比如同样是变形,SLA可能与固化收缩和支撑布局有关,SLS可能与冷却曲线和零件摆放有关,FDM可能与平台附着、填充率和环境温度有关,金属SLM则可能涉及残余应力和扫描策略。缺陷分析需要按证据链逐步排查。
一、常见缺陷与典型原因
翘曲通常与材料收缩、热梯度和支撑不足有关。FDM的ABS材料若环境温度波动大,边角区域容易抬起;SLS尼龙件若冷却过快,大平板结构可能出现轻微弯曲;金属件的长条结构若没有合理支撑和热处理,也会产生基准偏移。开裂和层间剥离多与层间结合、打印方向和载荷路径有关。
表面缺陷包括层纹、颗粒、支撑疤痕、喷涂流挂和清粉残留。SLA件支撑点过密会增加修整工作量,支撑点过少又可能导致局部变形;SLS件表面天然带有粉末颗粒感,需要通过喷砂或滚磨改善;金属打印表面粗糙度较高,若需要密封或滑动配合,通常必须进行机加工或抛光。
二、尺寸偏差的排查逻辑
尺寸偏差应先区分整体缩放偏差、局部变形偏差和后处理引入偏差。整体偏差可能来自设备标定、材料收缩补偿或切片参数;局部偏差可能与支撑、摆放方向和热集中有关;后处理偏差则常见于打磨、喷涂、热处理和嵌件安装。仅测量一个尺寸点不足以说明问题,应选择关键孔位、基准面、薄壁和长跨度区域进行对比。
建议建立“模型尺寸—打印后尺寸—后处理后尺寸”的记录表。若打印后尺寸已偏差,重点排查工艺和设备;若后处理后才偏差,重点排查喷涂厚度、打磨量或热处理变形。对于装配件,可使用塞规、卡尺、三坐标或3D扫描进行复核,根据项目精度要求选择检测方式。
三、从缺陷到纠正措施
缺陷纠正应包含临时处理和长期预防。临时处理用于挽救当前交付,例如局部补土、重新喷涂、扩孔、嵌件修复或重新打印关键零件。长期预防则需要修改模型、调整摆放方向、优化支撑、改变材料、更新参数或增加中间检验。对于重复出现的缺陷,应形成项目知识库,而不是依赖单个工程师记忆。
例如某类薄壁外壳反复出现边角变形,可以把措施分为三层:设计层增加圆角和局部加强筋;工艺层改变摆放方向并增加支撑;检验层在去支撑前后分别测量关键边距。通过多层控制,缺陷率通常比单纯提高打印精度更容易下降。
四、客户沟通中的风险透明化
缺陷分析不仅是内部质量工具,也是客户沟通工具。对于研发样件,适度缺陷可能不影响验证目标;对于展示件,轻微表面瑕疵也可能不可接受;对于功能件,外观良好并不代表强度可靠。因此交付前应明确验收标准:哪些尺寸是关键尺寸,哪些表面是A级外观面,哪些区域允许支撑痕或粉末纹理。
蓝图三维建议在复杂项目中提供风险说明和验证建议,例如先做小样、局部截面件或材料试片。这样既能降低客户决策风险,也能避免把所有问题集中到最终交付节点才暴露。
总结
缺陷分析的价值在于建立可追溯、可验证、可复用的改进闭环。通过把材料、模型、工艺、设备、后处理和检测串联起来,蓝图三维能够帮助客户从一次样件制作走向更稳定的工程交付。缺陷不可完全消失,但可以被识别、被控制,并转化为下一次项目的确定性。