
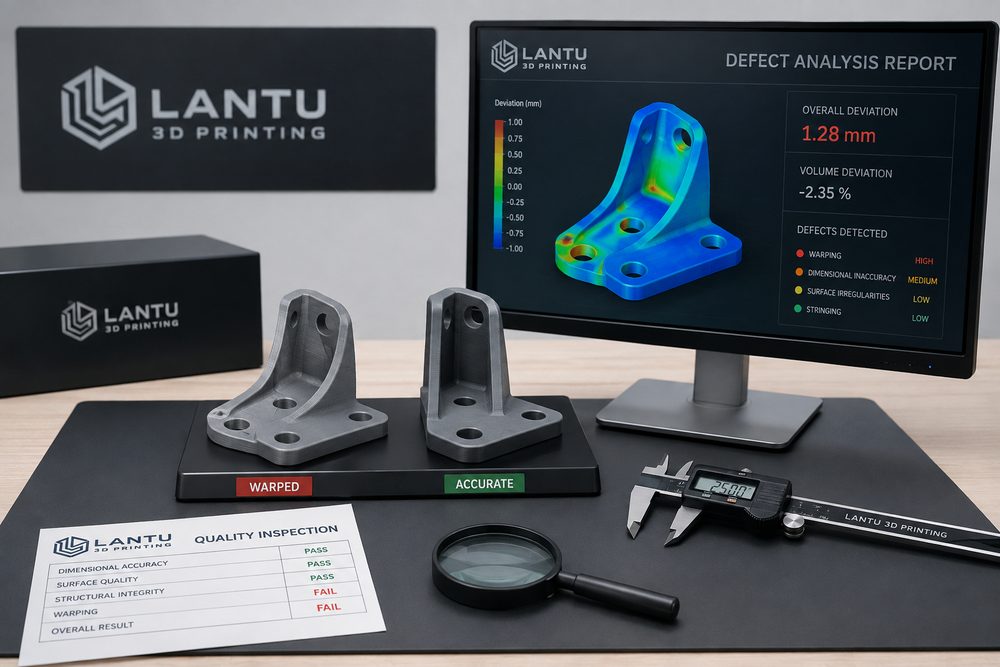
Введение: анализ дефектов помогает перевести 3D-печать от опыта к управляемости
Срыв печати или колебания качества в 3D-печати — не редкость, но по-настоящему важно быстро определить источник дефекта и выстроить механизм предотвращения. Коробление, трещины, расслоение между слоями, пустоты, поверхностные частицы, отклонения размеров и следы от поддержек могут быть связаны с материалом, моделью, оборудованием, параметрами, средой или постобработкой. lantu3D в проектах поставки включает анализ дефектов в управление жизненным циклом, чтобы превратить один неудачный опыт в знания для стабильной последующей сдачи.
Если сводить причину дефектов лишь к «нестабильному принтеру», проблему часто не удаётся решить. Например, одна и та же деформация в SLA может быть связана с усадкой при отверждении и схемой поддержек, в SLS — с кривой охлаждения и раскладкой деталей, в FDM — с адгезией к платформе, коэффициентом заполнения и температурой окружающей среды, а в металлической SLM — с остаточными напряжениями и стратегией сканирования. Анализ дефектов должен строиться по цепочке доказательств и поэтапной проверке.
1. Типовые дефекты и характерные причины
Коробление обычно связано с усадкой материала, тепловыми градиентами и недостаточной поддержкой. Если материал ABS в FDM печатается при заметных колебаниях температуры среды, края детали легко поднимаются; если нейлоновая деталь SLS слишком быстро остывает, большие плоские поверхности могут слегка выгибаться; если длинномерная металлическая деталь не имеет правильных поддержек и термообработки, возникает смещение базовых поверхностей. Трещины и расслоение между слоями чаще всего связаны со сцеплением слоёв, ориентацией печати и путём передачи нагрузки.
К поверхностным дефектам относятся видимые слои, частицы, следы от поддержек, потёки покрытия и остатки порошка. Если точки поддержки в SLA расположены слишком плотно, это увеличивает объём доводки; если поддержек слишком мало, возникает локальная деформация. У деталей SLS поверхность по природе имеет зернистость от порошка, которую обычно улучшают пескоструйной обработкой или галтовкой. У металлической печати шероховатость поверхности выше, и если требуется герметичность или точная посадка с подвижным сопряжением, обычно необходима механическая обработка или полировка.
2. Логика поиска размерных отклонений
При размерных отклонениях сначала нужно разделить общую ошибку масштаба, локальную деформацию и отклонения, внесённые постобработкой. Общая ошибка может быть вызвана калибровкой оборудования, компенсацией усадки материала или параметрами слайсинга; локальная — поддержками, ориентацией на платформе и тепловой концентрацией; отклонения после обработки обычно возникают при шлифовке, окраске, термообработке и установке закладных элементов. Недостаточно измерить одну размерную точку — необходимо сравнивать критические отверстия, базовые плоскости, тонкие стенки и протяжённые участки.
Рекомендуется вести таблицу «размер модели — размер после печати — размер после постобработки». Если ошибка появляется уже после печати, в первую очередь проверяют процесс и оборудование; если отклонение возникает только после постобработки, следует анализировать толщину покрытия, объём снятого материала или деформацию при термообработке. Для сборочных деталей можно использовать калибры, штангенциркуль, КИМ или 3D-сканирование и выбирать метод контроля в соответствии с требованиями проекта к точности.
3. От дефекта к корректирующим мерам
Коррекция дефектов должна включать как временные меры, так и долгосрочную профилактику. Временные меры нужны, чтобы спасти текущую поставку: локальное шпаклевание, повторная окраска, рассверливание отверстий, ремонт с помощью закладных элементов или повторная печать ключевой детали. Долгосрочная профилактика требует изменения модели, корректировки ориентации, оптимизации поддержек, замены материала, обновления параметров или введения промежуточных проверок. Если один и тот же дефект повторяется, нужно формировать проектную базу знаний, а не полагаться на память одного инженера.
Например, если тонкостенный корпус снова и снова получает коробление по углам, меры можно разделить на три уровня: на уровне конструкции добавить скругления и локальные рёбра жёсткости; на уровне процесса изменить ориентацию и увеличить поддержки; на уровне контроля измерять критические расстояния до и после снятия поддержек. При таком многоуровневом контроле уровень дефектов обычно снижается легче, чем при простом повышении точности печати.
4. Прозрачность рисков в общении с клиентом
Анализ дефектов — это не только внутренний инструмент качества, но и средство коммуникации с клиентом. Для опытных образцов допустимая степень дефекта может не мешать проверке гипотезы; для демонстрационных изделий даже небольшие поверхностные изъяны могут быть неприемлемы; для функциональных деталей хороший внешний вид не означает надёжной прочности. Поэтому до сдачи необходимо чётко определить критерии приёмки: какие размеры являются критическими, какие поверхности относятся к классу A, в каких зонах допустимы следы поддержек или текстура порошка.
lantu3D рекомендует в сложных проектах заранее предоставлять описание рисков и рекомендации по проверке, например сначала делать малые образцы, локальные сечения или тестовые пластины материала. Это снижает риск для клиента при принятии решений и помогает не обнаруживать все проблемы только на финальном этапе сдачи.
Итоги
Ценность анализа дефектов состоит в создании прослеживаемого, проверяемого и повторно используемого цикла улучшений. Связав материал, модель, технологический процесс, оборудование, постобработку и контроль, lantu3D помогает клиентам перейти от изготовления одного образца к более стабильной инженерной поставке. Дефекты невозможно полностью устранить, но их можно распознавать, контролировать и превращать в определённость для следующего проекта.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.