
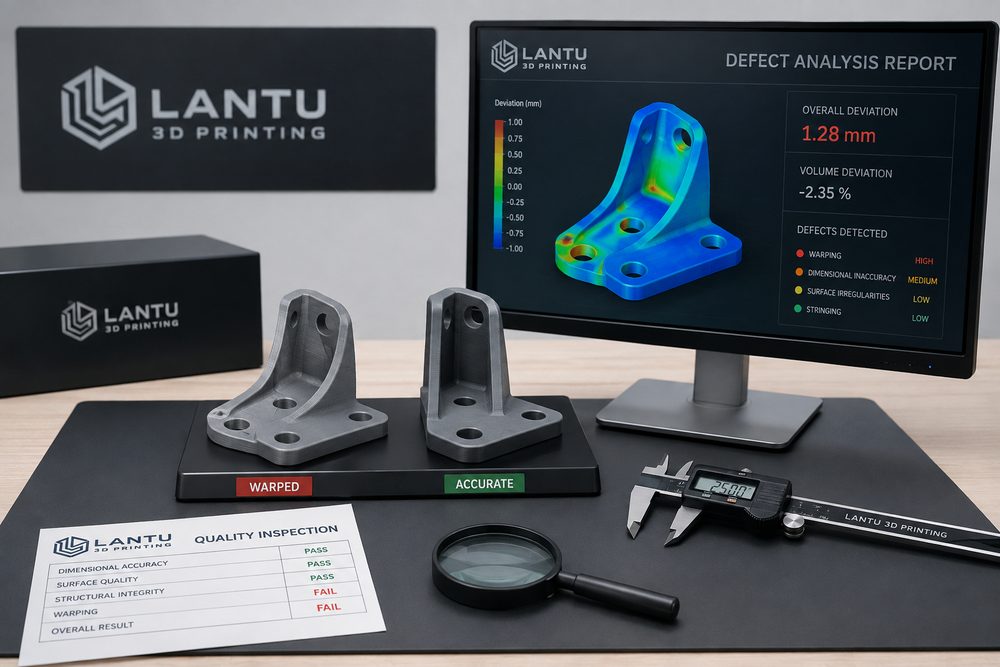
Introduzione: l'analisi dei difetti porta la stampa 3D dall'esperienza al controllo
Un fallimento di formatura nella stampa 3D o una variazione di qualità non sono eventi rari, ma ciò che conta davvero è riuscire a individuare rapidamente l'origine del difetto e a costruire un meccanismo di prevenzione. Deformazioni, cricche, delaminazione tra strati, vuoti, particelle superficiali, scostamenti dimensionali e segni dei supporti possono derivare da materiale, modello, macchina, parametri, ambiente o post-processing. lantu3D integra l'analisi dei difetti nella gestione del ciclo di vita dei progetti, così da trasformare un errore singolo in un'esperienza utile per consegne future più stabili.
Se si attribuisce il difetto solo a una “stampante instabile”, spesso il problema non viene risolto. Ad esempio, a parità di deformazione, in SLA la causa può essere legata al ritiro in fase di polimerizzazione e alla disposizione dei supporti; in SLS possono incidere la curva di raffreddamento e il posizionamento del pezzo; in FDM entrano in gioco adesione al piano, tasso di riempimento e temperatura ambiente; nei sistemi metalliche SLM possono intervenire tensioni residue e strategia di scansione. L'analisi dei difetti richiede una verifica progressiva basata su una catena di evidenze.
I. Difetti comuni e cause tipiche
Le deformazioni sono spesso collegate a ritiro del materiale, gradienti termici e supporti insufficienti. Se l'ABS in FDM è esposto a forti oscillazioni di temperatura ambientale, gli angoli tendono a sollevarsi; se un pezzo in nylon stampato in SLS raffredda troppo rapidamente, una struttura ampia e piatta può piegarsi leggermente; per i pezzi metallici con geometrie allungate, senza un supporto adeguato e un trattamento termico corretto, possono comparire anche scostamenti del riferimento geometrico. Le cricche e la delaminazione tra strati sono invece spesso correlate all'adesione tra layer, all'orientamento di stampa e al percorso dei carichi.
I difetti superficiali includono righe di strato, particelle, segni dei supporti, colature di rivestimento e residui di polvere. Nei pezzi SLA, una densità eccessiva dei punti di supporto aumenta il lavoro di rifinitura; al contrario, un numero troppo basso di supporti può causare deformazioni locali. Nei pezzi SLS la superficie presenta naturalmente una texture granulosa dovuta alla polvere e può essere migliorata con sabbiatura o burattatura. Nella stampa metallica la rugosità superficiale è più elevata: se sono richieste tenuta o accoppiamenti scorrevoli, di solito sono necessari lavorazioni meccaniche o lucidatura.
II. Logica di verifica degli scostamenti dimensionali
Per gli scostamenti dimensionali è necessario distinguere tra errore di scala globale, deviazione locale e variazione introdotta dal post-processing. Lo scostamento globale può derivare dalla calibrazione della macchina, dalla compensazione del ritiro del materiale o dai parametri di slicing; quello locale può dipendere da supporti, orientamento del pezzo e concentrazione termica; quello dovuto al post-processing è spesso causato da carteggiatura, verniciatura, trattamenti termici e installazione di inserti. Misurare un solo punto non è sufficiente per comprendere il problema: è meglio confrontare fori critici, superfici di riferimento, pareti sottili e aree a grande luce libera.
Si consiglia di costruire una tabella di registrazione con “dimensione del modello - dimensione dopo stampa - dimensione dopo post-processing”. Se la deviazione è già presente dopo la stampa, l'attenzione va concentrata su processo e macchina; se compare solo dopo il post-processing, occorre verificare spessore della verniciatura, quantità di asportazione in levigatura o deformazioni termiche. Per componenti di assemblaggio, si possono usare calibri ad anello e tamponi, calibri, macchine di misura tridimensionali o scansione 3D, scegliendo il metodo di controllo in funzione della precisione richiesta dal progetto.
III. Dal difetto alla correzione
La correzione di un difetto deve includere sia un intervento immediato sia una prevenzione a lungo termine. Il trattamento temporaneo serve a salvare la consegna in corso, ad esempio con stuccatura localizzata, nuova verniciatura, ripresa di fori, riparazione di inserti o ristampa dei componenti critici. La prevenzione di lungo periodo richiede invece modifiche al modello, variazione dell'orientamento, ottimizzazione dei supporti, cambio di materiale, aggiornamento dei parametri o introduzione di controlli intermedi. Per i difetti ricorrenti è importante creare una knowledge base di progetto, invece di dipendere dalla memoria del singolo tecnico.
Per esempio, se un certo guscio a parete sottile presenta ripetutamente deformazioni agli angoli, le misure possono essere suddivise in tre livelli: a livello di progettazione si aggiungono raccordi e nervature locali; a livello di processo si cambia l'orientamento e si aumentano i supporti; a livello di controllo si misurano le distanze critiche prima e dopo la rimozione dei supporti. Con un controllo multilivello, il tasso di difetto scende in genere più facilmente che con il semplice aumento della precisione di stampa.
IV. Trasparenza del rischio nella comunicazione con il cliente
L'analisi dei difetti non è solo uno strumento di qualità interno, ma anche uno strumento di comunicazione con il cliente. Per i prototipi di R&D, difetti moderati possono non compromettere l'obiettivo di validazione; per i pezzi espositivi, anche piccole imperfezioni superficiali possono essere inaccettabili; per i componenti funzionali, un buon aspetto esterno non garantisce automaticamente l'affidabilità meccanica. Prima della consegna è quindi necessario definire chiaramente i criteri di accettazione: quali dimensioni sono critiche, quali superfici sono di classe A e quali aree possono tollerare segni dei supporti o texture della polvere.
lantu3D consiglia, nei progetti complessi, di fornire note di rischio e suggerimenti di verifica, per esempio tramite campioni preliminari, sezioni locali o provini del materiale. In questo modo si riduce il rischio decisionale del cliente e si evita che tutti i problemi emergano solo alla fase finale di consegna.
Conclusione
Il valore dell'analisi dei difetti sta nella creazione di un ciclo chiuso di miglioramento tracciabile, verificabile e riutilizzabile. Collegando materiale, modello, processo, macchina, post-processing e controllo, lantu3D può aiutare i clienti a passare dalla realizzazione di un singolo campione a una consegna ingegneristica più stabile. I difetti non possono essere eliminati del tutto, ma possono essere identificati, controllati e trasformati in certezza per il progetto successivo.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.